Przejdź do treści
Producent noży przemysłowych, noży maszynowych i narzędzi CNC na zamówienie w Stanach Zjednoczonych i Niemczech
Przemysłowe wiertło CNC

Dokładne pozycjonowanie otworów: wiertła punktujące do otworów pilotowych

BAUCOR: ZAPROJEKTOWANE Z MYŚLĄ O PRECYZJI.

KAŻDE WIERTŁO DAJE BEZBŁĘDNE REZULTATY!

Precyzyjna produkcja, której ufają inżynierowie i naukowcy z firm z listy Fortune 500

Doświadczenie produkcyjne, któremu ufają wiodące światowe firmy.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Czym są wiertła punktujące i jak działają?

Wiertła punktujące to specjalistyczne narzędzia skrawające przeznaczone do wykonywania precyzyjnego stożkowego wgłębienia („nakiełka”) w obrabianym przedmiocie. Stanowi ono bardzo dokładny punkt startowy dla kolejnych operacji wiercenia, zapobiega ześlizgiwaniu się wiertła i zapewnia prawidłowe ustawienie.

Jak działają wiertła punktujące

  • Przygotowanie przedmiotu obrabianego: Przedmiot jest odpowiednio zamocowany (w imadle, uchwycie itp.) na maszynie, takiej jak wiertarka lub frezarka.
  • Dobór wiertła punktującego: Wiertło punktujące dobiera się na podstawie wymaganego kąta wierzchołkowego (typowe kąty to 90° i 120°) oraz wierconego materiału.
  • Montaż wiertła punktującego: Wiertło punktujące mocuje się w uchwycie narzędziowym maszyny (tulejka zaciskowa lub uchwyt).
  • Ustawienie i pozycjonowanie: Wiertło punktujące jest starannie ustawiane w przewidzianym punkcie środkowym otworu na przedmiocie obrabianym.

Etapy nawiercania i najważniejsze informacje o nawiertakach

Wykonanie nakiełka: Wrzeciono maszyny jest włączane, a wiertło punktujące wprowadzane w przedmiot obrabiany ze stałym, kontrolowanym naciskiem. Tworzy ono precyzyjne stożkowe zagłębienie.
Wiercenie: Wiertło punktujące jest zastępowane wiertłem o odpowiedniej średnicy, które wykonuje docelowy otwór, wykorzystując wstępne zagłębienie jako precyzyjny punkt początkowy.

Najważniejsze informacje o wiertłach punktujących

  • Dokładność: Wiertła punktujące umożliwiają bardzo dokładne pozycjonowanie otworów.
  • Stabilność wiertła: Zagłębienie zapobiega „wędrowaniu" lub „ślizganiu się" wierteł, zwłaszcza na twardych lub zakrzywionych powierzchniach.
  • Jakość otworu: Nawiercanie punktujące często skutkuje czystszymi, dokładniejszymi otworami i mniejszym ryzykiem uszkodzeń wokół wlotu otworu.
  • Różne materiały: Wiertła punktujące występują w różnych materiałach (HSS, kobaltowa stal HSS) i z różnymi powłokami, aby sprostać różnym typom przedmiotów obrabianych.
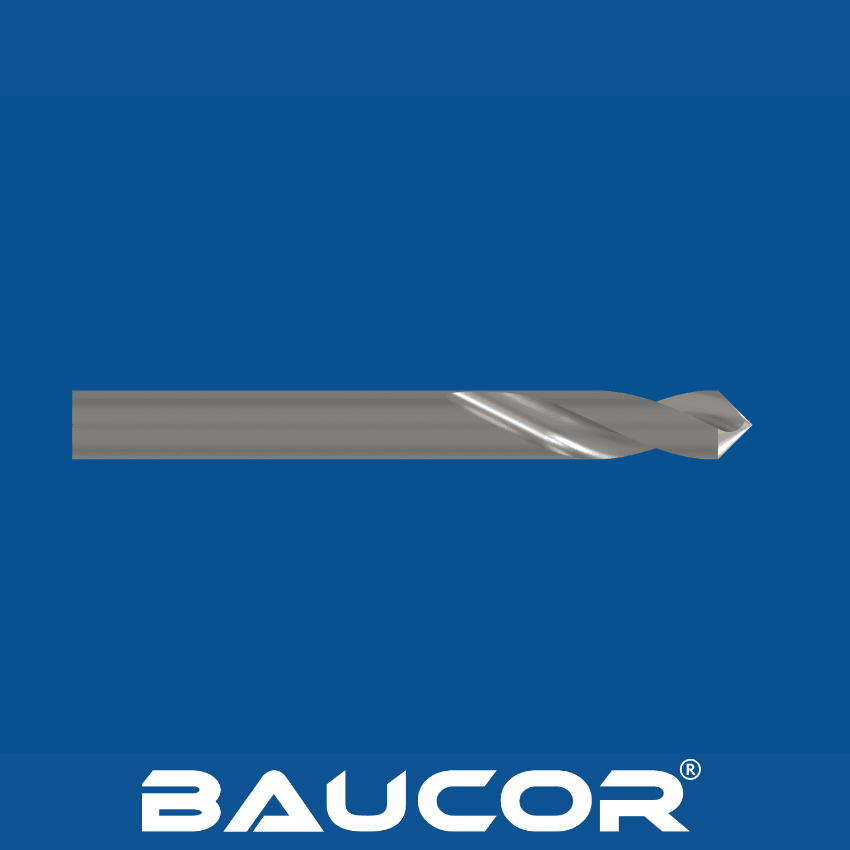
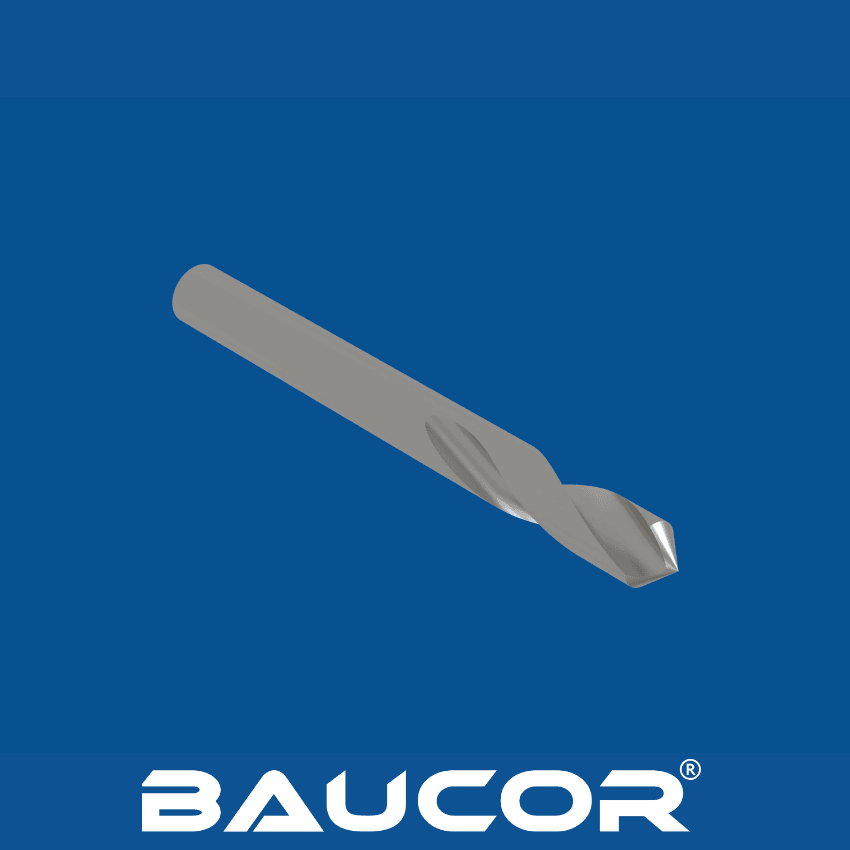
Jak produkowane są wiertła punktujące?

Wiertła punktujące

Wiertła punktujące, odpowiedzialne za wykonywanie dokładnych punktów początkowych dla kolejnego wiercenia, wymagają precyzyjnego procesu produkcji, który zapewnia właściwą geometrię i wydajność. Przyjrzyjmy się kluczowym etapom:

  1. Wybór i przygotowanie materiału:
  • Uwagi dotyczące materiału: Powszechnie stosuje się stale szybkotnące (HSS), które zapewniają równowagę udarności, odporności na zużycie i wytrzymałości potrzebnych do wiercenia w różnych materiałach. Niektórzy producenci wybierają kobaltową stal HSS (HSS-E) do trudniejszych materiałów lub wymagających zastosowań.
  • Stal szybkotnąca (HSS): Popularny i ekonomiczny wybór do ogólnych zastosowań wiertarskich w miękkich materiałach.
Wiertła punktujące
  • Kobaltowa stal szybkotnąca (HSS-Co): Zapewnia lepszą odporność na ciepło i zużycie niż HSS, dzięki czemu nadaje się do twardszych materiałów i zastosowań z dużymi prędkościami.
  • Węglik spiekany: Wyjątkowo twardy i odporny na zużycie, idealny do wiercenia twardych materiałów, takich jak żeliwo, stal nierdzewna i stale hartowane. Wiertła punktujące z węglika spiekanego dłużej zachowują ostrość, co przekłada się na dłuższą trwałość narzędzia i wyższą wydajność.
  • Metal proszkowy (PM): Łączy wysoką twardość, odporność na zużycie i udarność, dzięki czemu nadaje się do szerokiej gamy materiałów i zastosowań. Wiertła punktujące PM mogą zapewniać lepsze parametry niż wiertła z HSS i HSS-Co.
  • Diament polikrystaliczny (PCD): Najtwardszy znany materiał. Wiertła punktujące PCD cechują się wyjątkową odpornością na zużycie i są stosowane do wiercenia skrajnie ściernych materiałów, takich jak kompozyty, ceramika i stale hartowane.
  • Wstępne kształtowanie: Wybrany pręt stalowy jest cięty na przybliżoną długość i poddawany cyklowi obróbki cieplnej, który optymalizuje jego twardość i przygotowuje go do dalszych procesów obróbki.

2. Kształtowanie rowków wiórowych i końcówki: Do nadania wiertłu punktującemu charakterystycznego kształtu stosuje się specjalistyczne procesy szlifowania:

  • Rowki wiórowe: Wiertła punktujące mają zazwyczaj dwa rowki, które służą do usuwania materiału podczas wiercenia.
  • Końcówka stożkowa i kąt: Precyzyjne szlifierki starannie kształtują końcówkę stożkową do wymaganego kąta wierzchołkowego (90°, 120° itp.). Kąt ten ma kluczowe znaczenie dla dokładnego centrowania.

3. Obróbka cieplna (końcowa):

  • Optymalizacja właściwości materiału: Wiertło punktujące przechodzi kolejny cykl obróbki cieplnej. Dopracowuje on jego twardość, udarność i odporność na zużycie, dzięki czemu może wykonywać precyzyjne nakiełki w przedmiotach obrabianych i zachowywać swój kształt przez wiele użyć.

4. Obróbka powierzchniowa (opcjonalnie): Producenci mogą oferować powłoki poprawiające parametry pracy:

  • Czernienie (black oxide): Podstawowa obróbka powierzchniowa zapewniająca pewną śliskość i odporność na korozję.
  • Azotek tytanu (TiN): Klasyczna powłoka w kolorze złota, zmniejszająca tarcie i zużycie.
  • Zaawansowane powłoki: Opcje takie jak azotek tytanowo-glinowy (TiAlN) do zastosowań w wysokich temperaturach lub specjalistyczne powłoki poprawiające współpracę z określonymi materiałami.

5. Kontrola jakości: Rygorystyczne kontrole zapewniają jakość:

  • Dokładność kąta: Kąt wierzchołkowy końcówki stożkowej jest starannie sprawdzany, aby upewnić się, że odpowiada założonej konstrukcji.
  • Dokładność wymiarowa: Ogólne wymiary wiertła punktującego i geometria rowków wiórowych są weryfikowane pod kątem tolerancji producenta.
  • Badanie twardości: Potwierdza, że materiał uzyskał pożądane właściwości w wyniku obróbki cieplnej.
  • Kontrola powierzchni: Wiertło punktujące jest sprawdzane pod kątem wad lub niedoskonałości, które mogłyby wpłynąć na jego parametry pracy lub trwałość.

POPROŚ O WYCENĘ

W jakich rozmiarach Baucor produkuje wiertła punktujące?

Znany z dbałości o jakość Baucor produkuje wiertła punktujące w szerokim wyborze rozmiarów i kątów wierzchołkowych, aby zapewnić dokładne punkty początkowe dla różnych operacji wiercenia. Nasze doświadczenie gwarantuje wiertła punktujące zapewniające precyzję i stabilność.

Typowe rozmiary wierteł punktujących

Baucor oferuje wiertła punktujące w najczęściej stosowanych kątach wierzchołkowych i rozmiarach, w tym potencjalnie:

  • Najpopularniejsze metryczne rozmiary wierteł punktujących:

Małe średnice: 1mm, 1.5mm, 2mm, 2.5mm, 3mm, 3.15mm (zbliżone do 1/8 cala)

Średnie średnice: 4mm, 5mm, 6mm, 8mm, 10mm

Duże średnice: 12mm, 16mm, 20mm, 25mm

Wiertła punktujące 90°

  • 1/8"
  • 5/32"
  • 3/16"
  • 1/4"
  • 5/16"
  • 3/8"
  • 7/16"
  • 1/2"

Wiertła punktujące 120°

  • Mogą być oferowane w tych samych rozmiarach co wiertła o kącie wierzchołkowym 90°, aby sprostać różnym geometriom otworów.

Inne możliwe rozmiary wierteł punktujących

Baucor może wykonać dla Państwa wiertła o rozmiarach od bardzo małych, takich jak 0.25 mm, po duże, do 38-40 mm, co pozwala sprostać szerokiemu spektrum wymagań wiertarskich. Prosimy o kontakt w sprawie odpowiednich wymiarów. Baucor może produkować wiertła w najbardziej specjalistycznych rozmiarach, dopasowanych do Państwa potrzeb.

Z jakich materiałów wykonuje się wiertła punktujące?

Wybór materiału wiertła punktującego odgrywa kluczową rolę w jego wydajności, trwałości i przydatności do różnych materiałów obrabianych. Przyjrzyjmy się bliżej dostępnym opcjom:
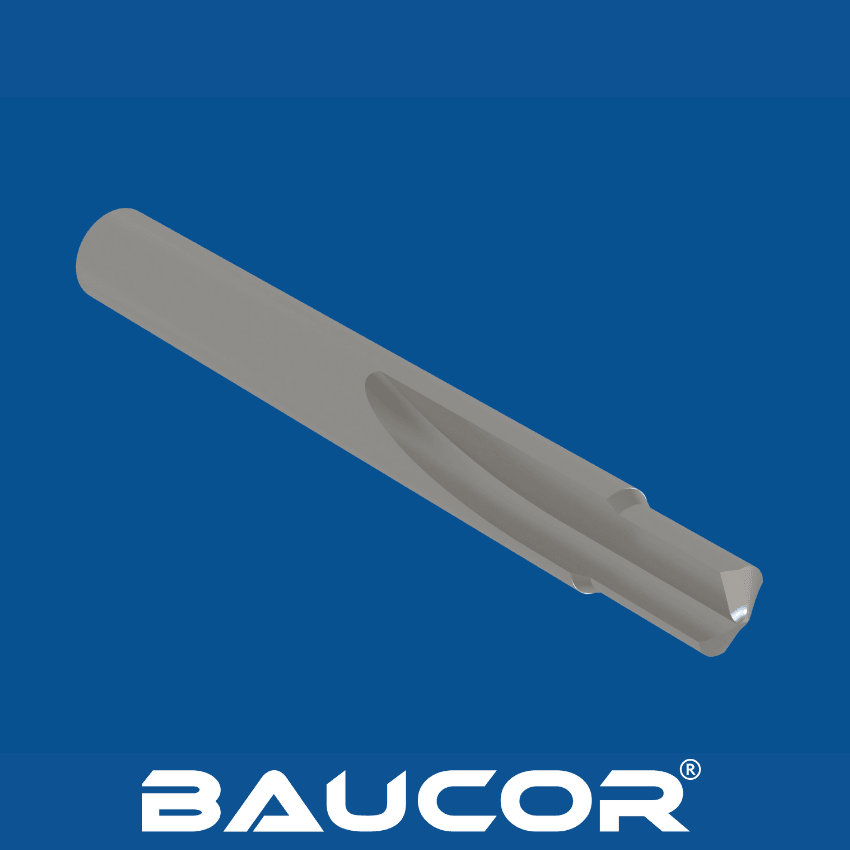
Materiały powszechnie stosowane:

  • Stal szybkotnąca (HSS): Wszechstronna podstawa wielu wierteł punktujących, HSS zapewnia solidną równowagę:
  • Twardość: Niezbędna do skutecznego wgłębiania w różne materiały obrabiane i wykonywania dokładnych punktów początkowych.
  • Udarność: Zmniejsza ryzyko przedwczesnego złamania, zapewniając niezawodną pracę w różnych operacjach nakiełkowania.
  • Przystępna cena: Opłacalna w zastosowaniach ogólnych, co czyni HSS popularnym wyborem w wielu branżach.
  • Kobaltowa stal szybkotnąca (HSS-E): Wersja do ciężkich zadań! HSS-E podnosi poprzeczkę w wymagających sytuacjach dzięki:
  • Odporności na ciepło: Zachowuje twardość i zdolność skrawania nawet przy wzroście temperatury spowodowanym agresywnym nakiełkowaniem w trudnych materiałach lub niewystarczającym smarowaniem.
  • Odporności na zużycie: Znacząco wydłuża trwałość narzędzia w porównaniu ze standardową stalą HSS, zwłaszcza przy nakiełkowaniu materiałów ściernych lub w środowiskach produkcji wielkoseryjnej.

Materiały rzadziej stosowane, ale potencjalnie idealne

  • Proszkowa stal szybkotnąca (PM HSS): Mistrz odporności na zużycie! PM HSS ma unikalną mikrostrukturę, która przekłada się na:
  • Wyjątkową udarność: Minimalizuje ryzyko wykruszenia lub złamania nawet w wymagających zastosowaniach.
  • Ekstremalną odporność na zużycie: Wytrzymuje dłużej niż standardowa stal HSS i HSS-E, zwłaszcza przy wielokrotnym nakiełkowaniu stali hartowanych, nierdzewnych lub silnie ściernych materiałów.
  • Węglik spiekany: W najbardziej ekstremalnych sytuacjach wiertła punktujące z pełnego węglika spiekanego zapewniają niezrównane parametry, ale wiążą się ze znacznie wyższą ceną:
  • Maksymalna twardość: Idealna do wykonywania precyzyjnych punktów centrujących w najtwardszych materiałach obrabianych, w których inne stale narzędziowe szybko by się zużyły.
  • Sztywność: Zachowuje dokładność przez bardzo długi okres użytkowania, zapewniając powtarzalne centrowanie nawet w produkcji wielkoseryjnej.

Czynniki wpływające na wybór materiału

  • Materiał obrabiany: Najważniejszy czynnik! Twardość i odporność na zużycie materiału wiertła punktującego należy dopasować do wyzwań, jakie stawia obrabiany materiał.
  • Wolumen produkcji: Wielkoseryjne nakiełkowanie często uzasadnia inwestycję w bardziej zaawansowane materiały narzędziowe ze względu na dłuższą trwałość i krótsze przestoje na wymianę narzędzi.
  • Budżet: Warto rozważyć równowagę między początkowym kosztem narzędzia a korzyściami w dłuższej perspektywie. Droższe wiertło punktujące z HSS-E lub PM HSS może okazać się z czasem bardziej opłacalne w wymagających zastosowaniach.
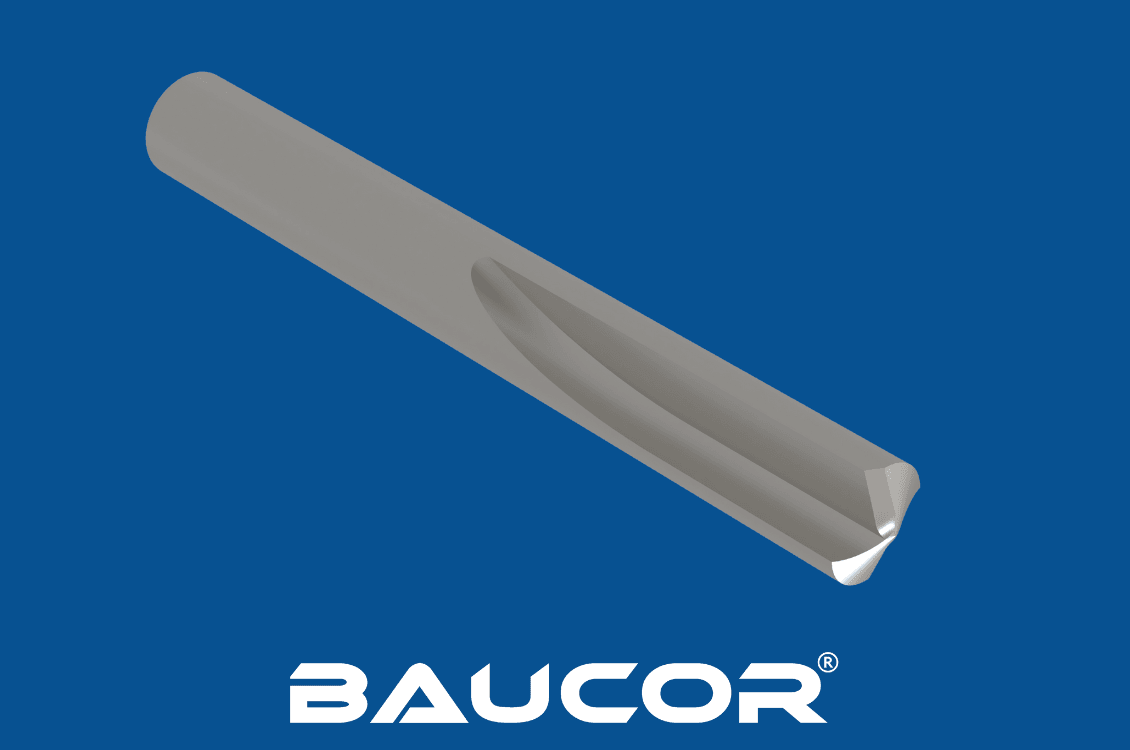
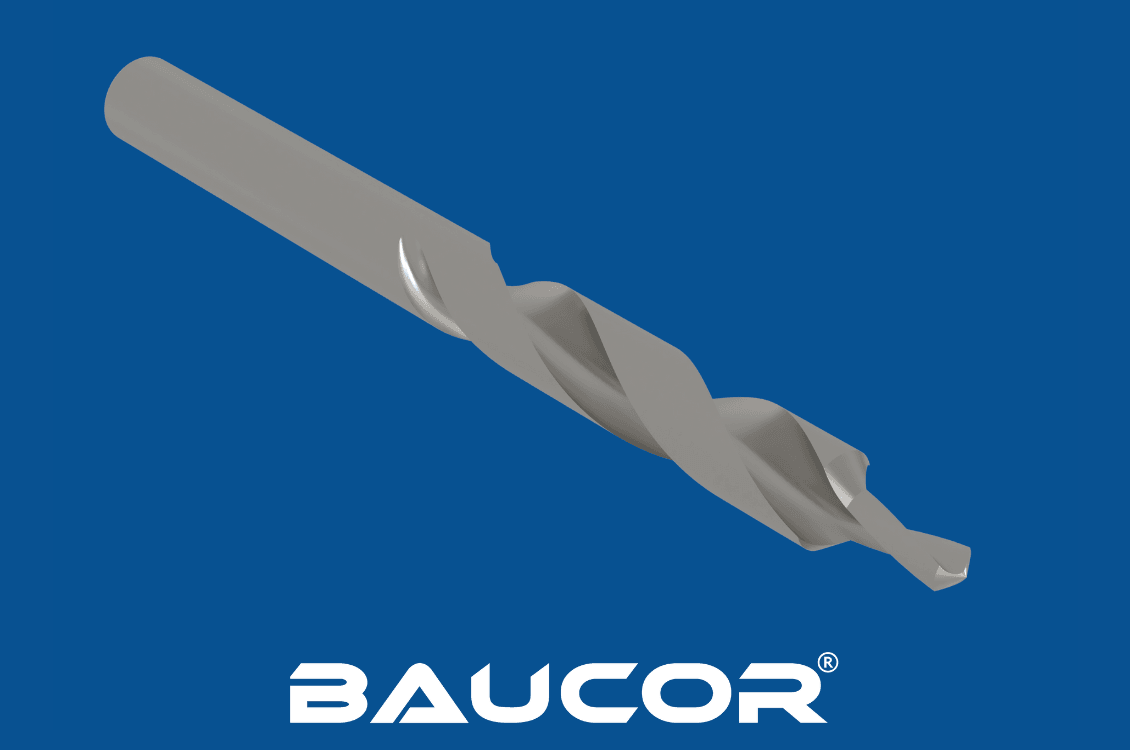
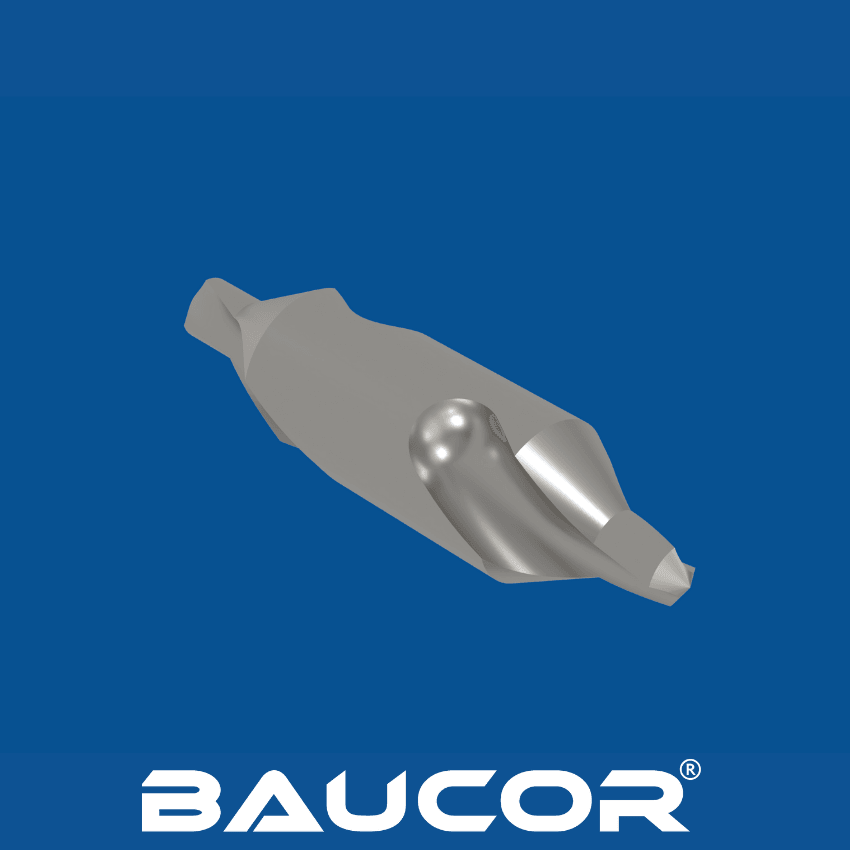
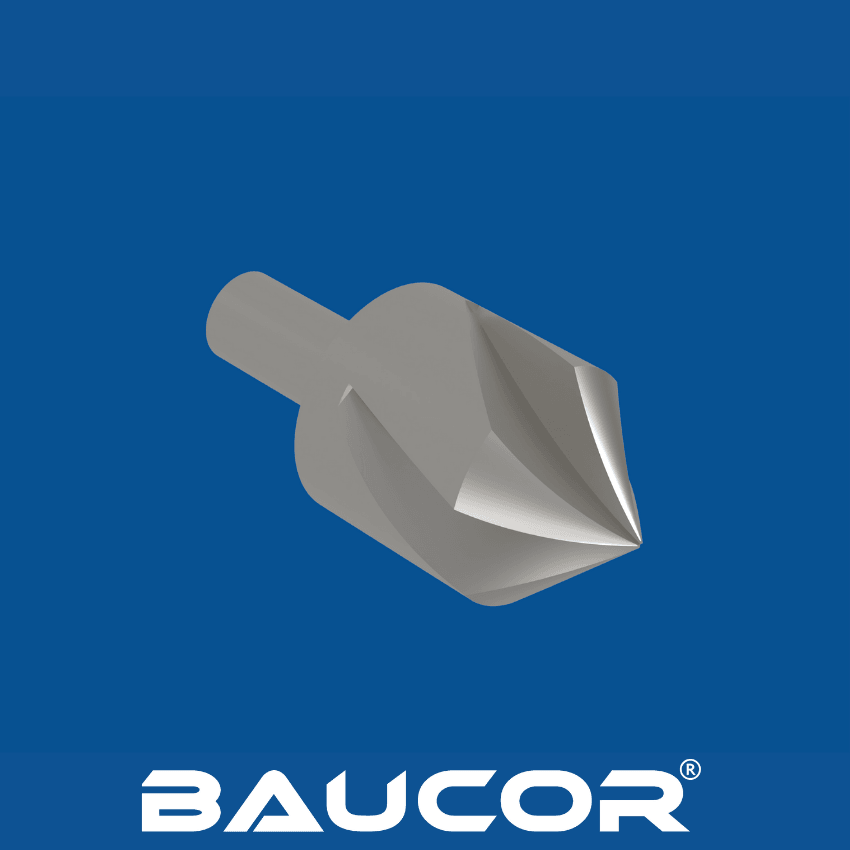
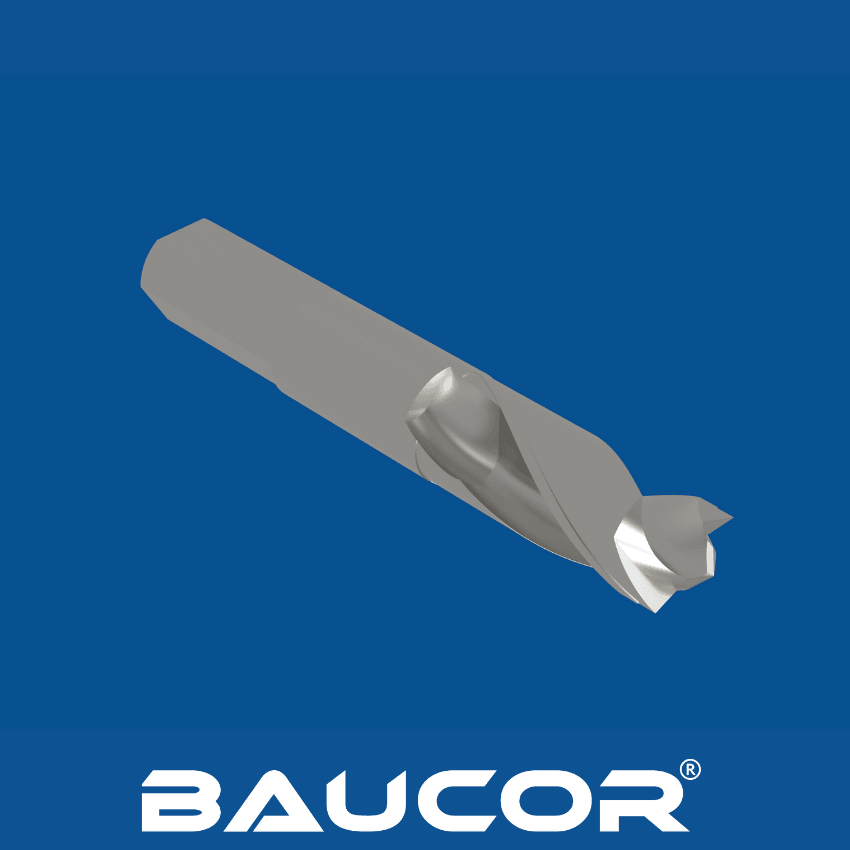
Wiertło fazujące

Wiertła fazujące

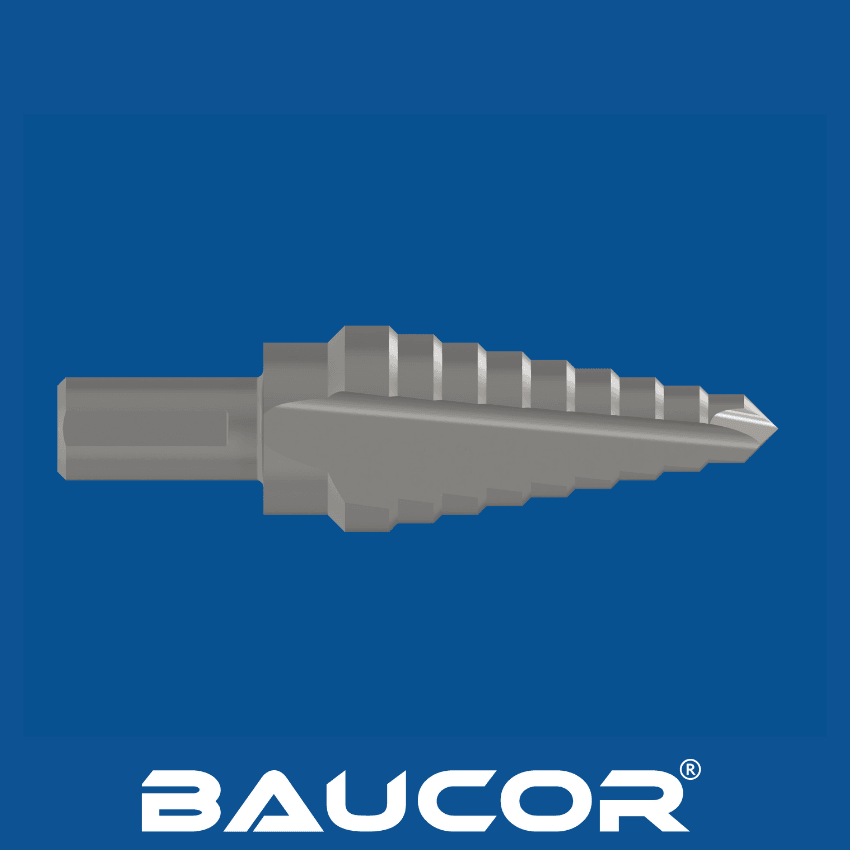
Wiertło fazujące to specjalistyczne narzędzie skrawające, które upraszcza wykonywanie otworów ze sfazowanymi krawędziami. Łączy funkcje wiertła i narzędzia do fazowania, eliminując potrzebę stosowania osobnych narzędzi i operacji.

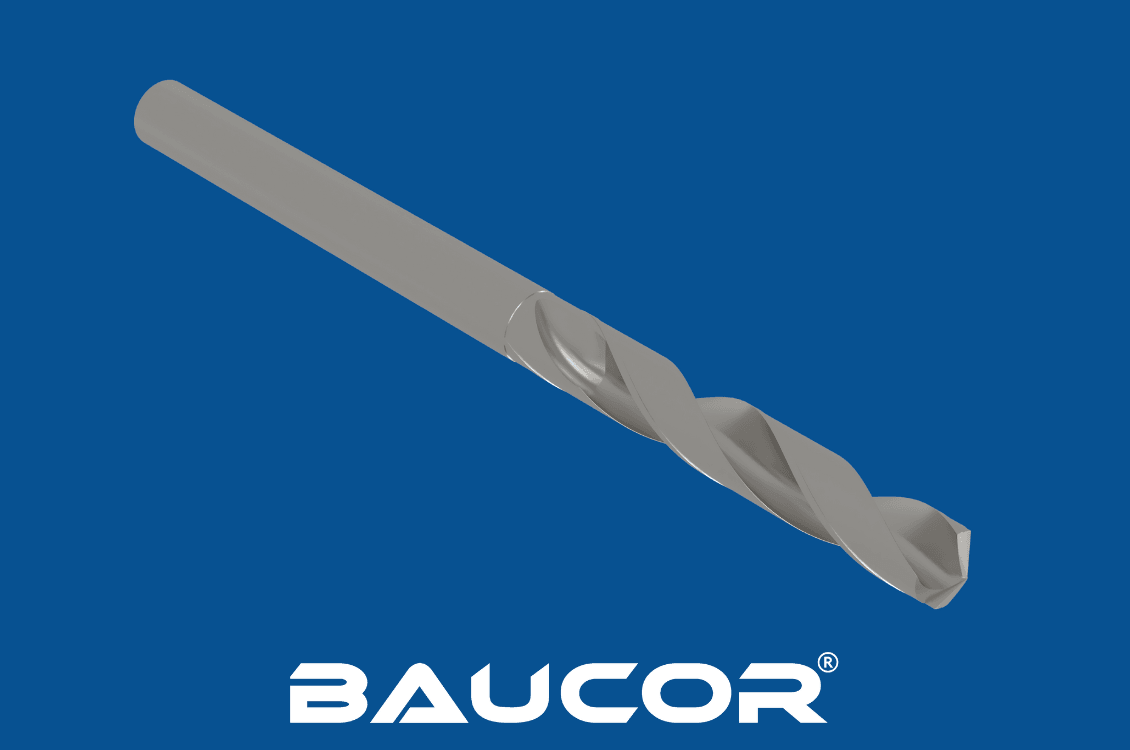
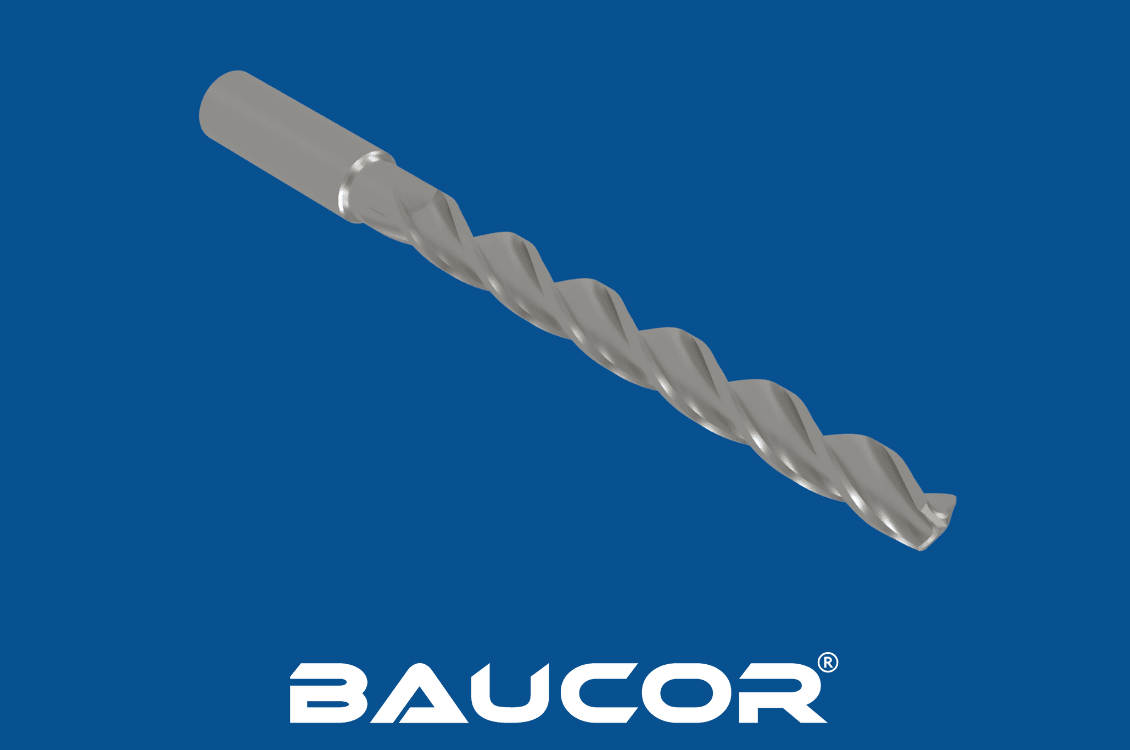
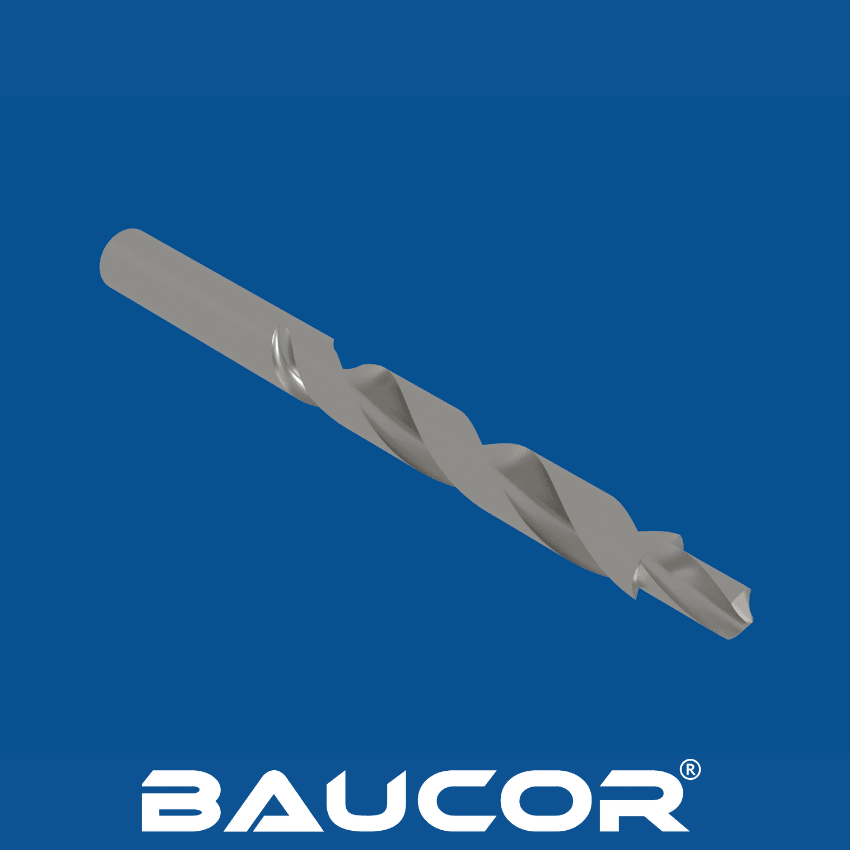
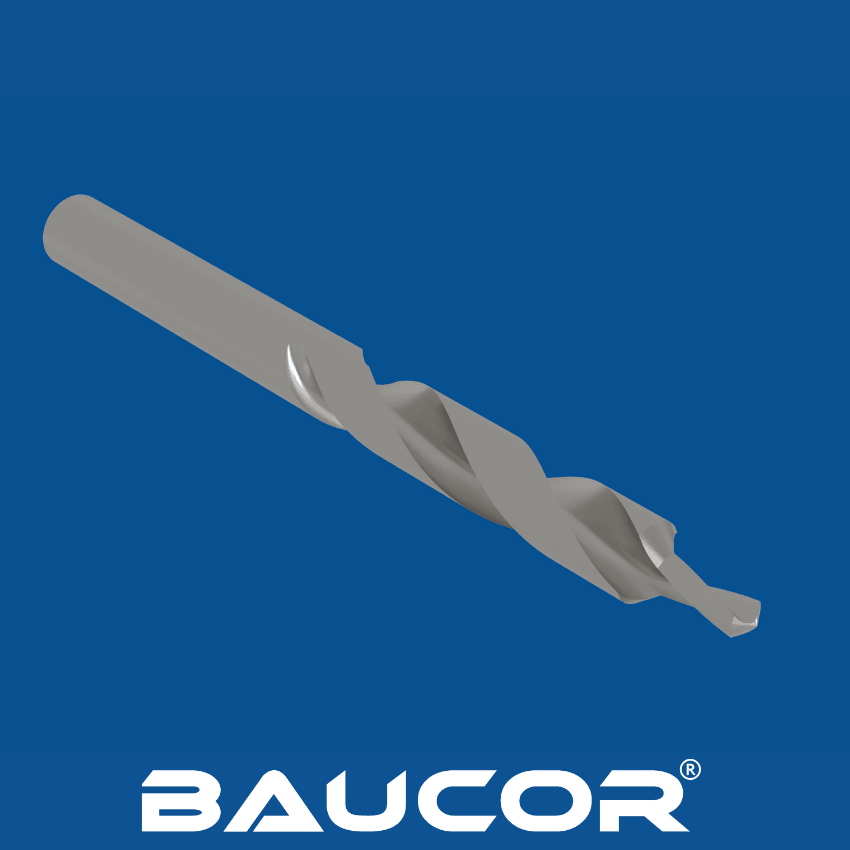
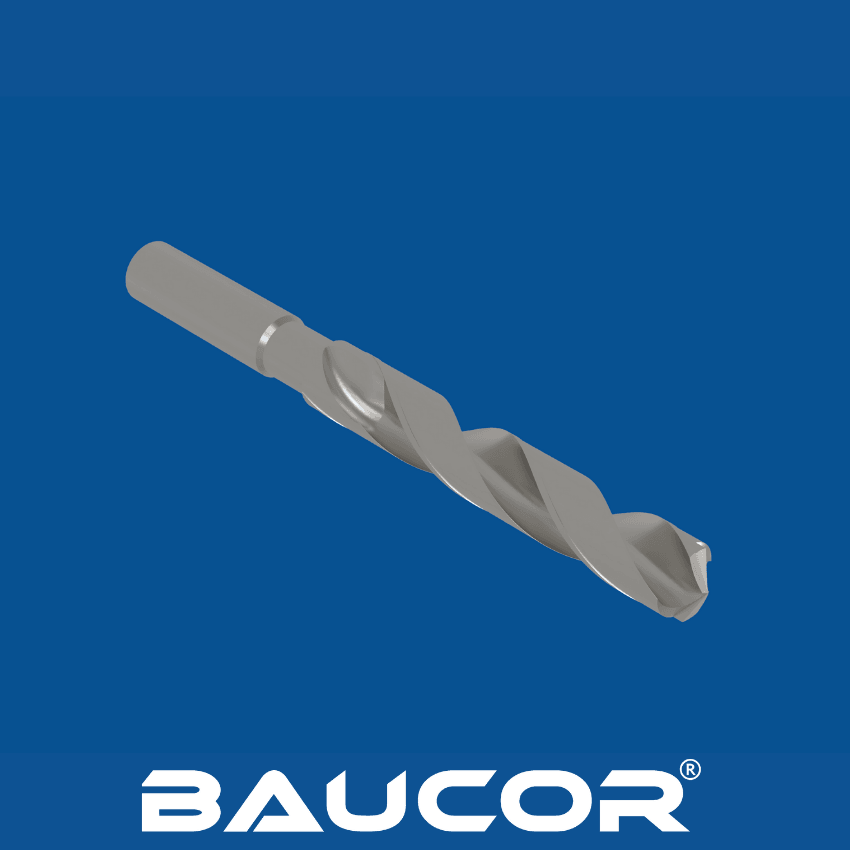
Wiertło trójkrawędziowe

Wiertła trójkrawędziowe

Wiertła trójkrawędziowe to specjalistyczny rodzaj wierteł krętych przeznaczony do określonych zastosowań.

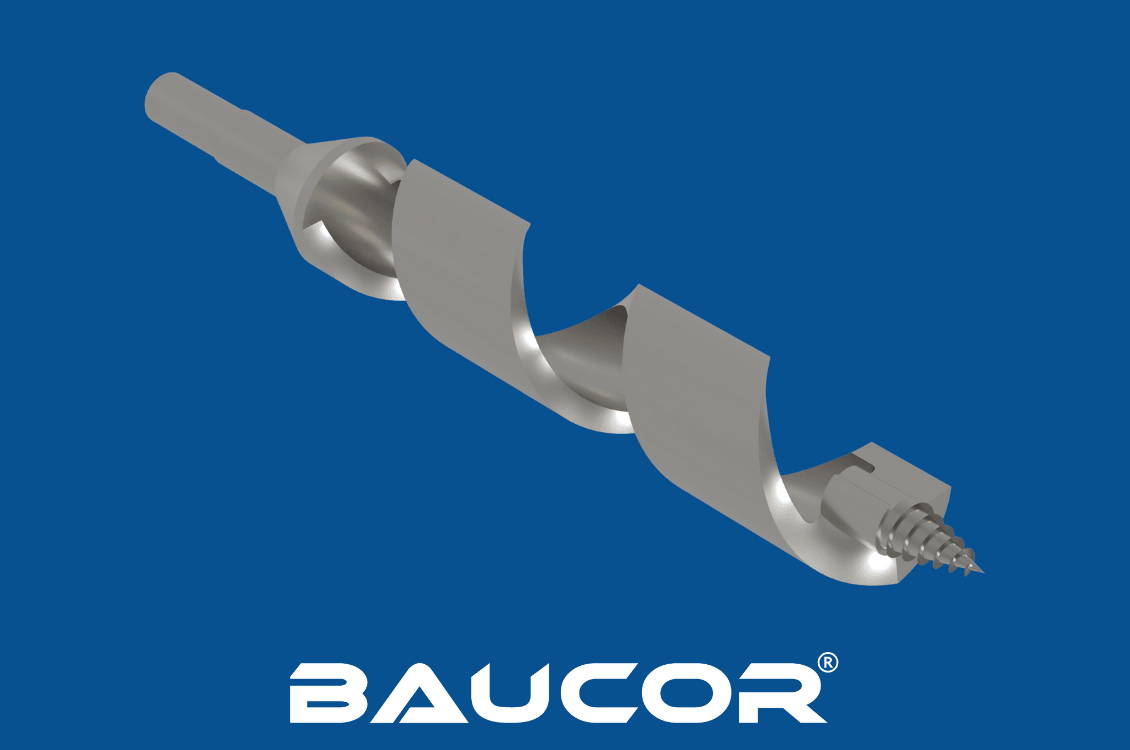
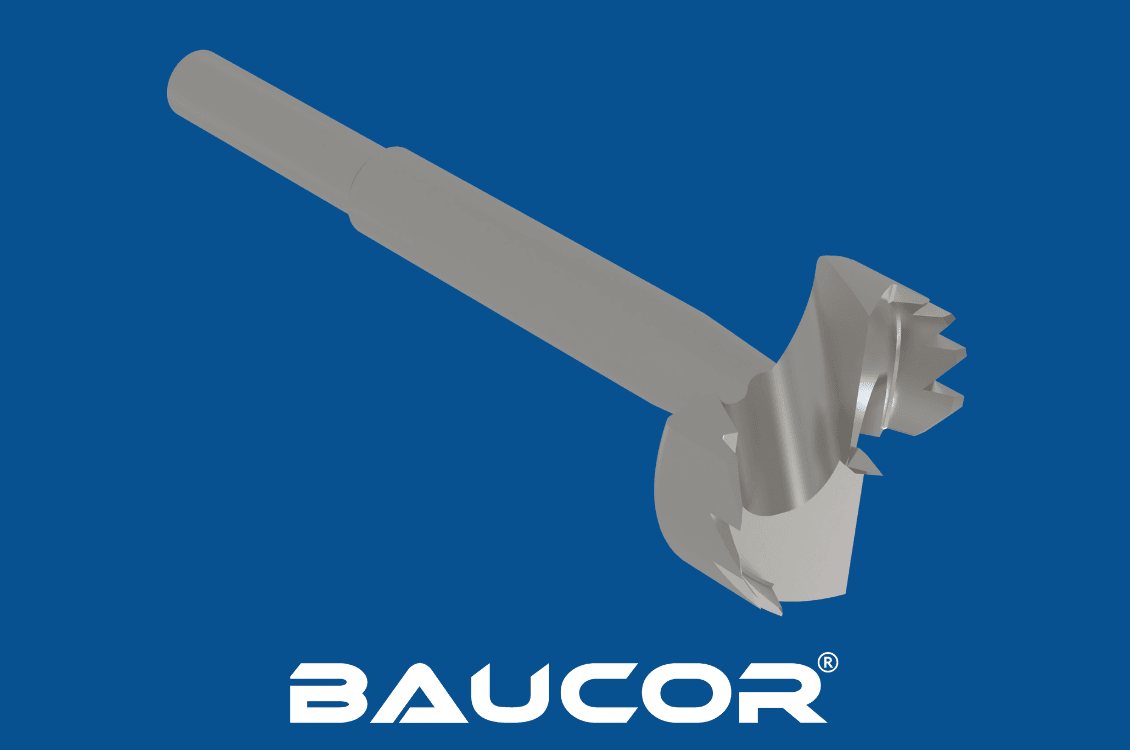
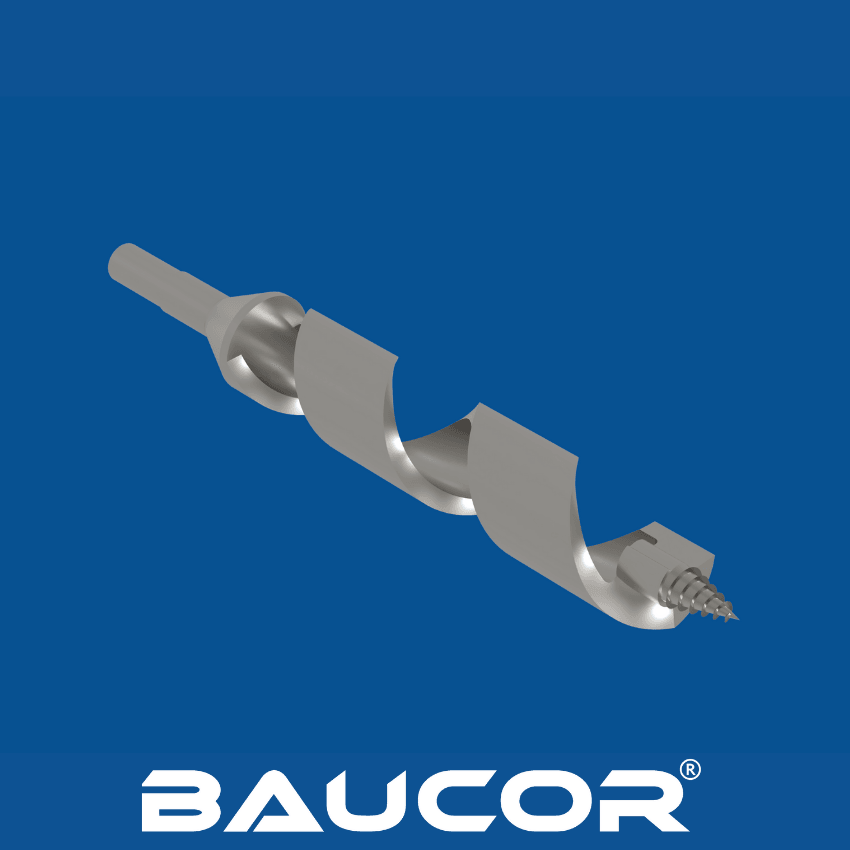
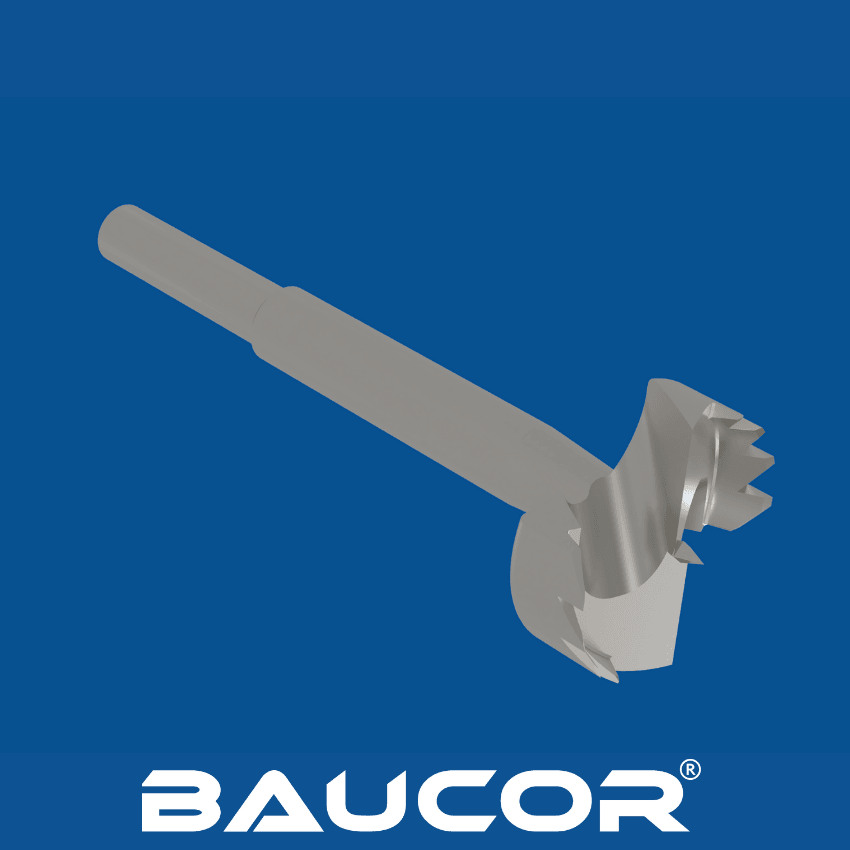
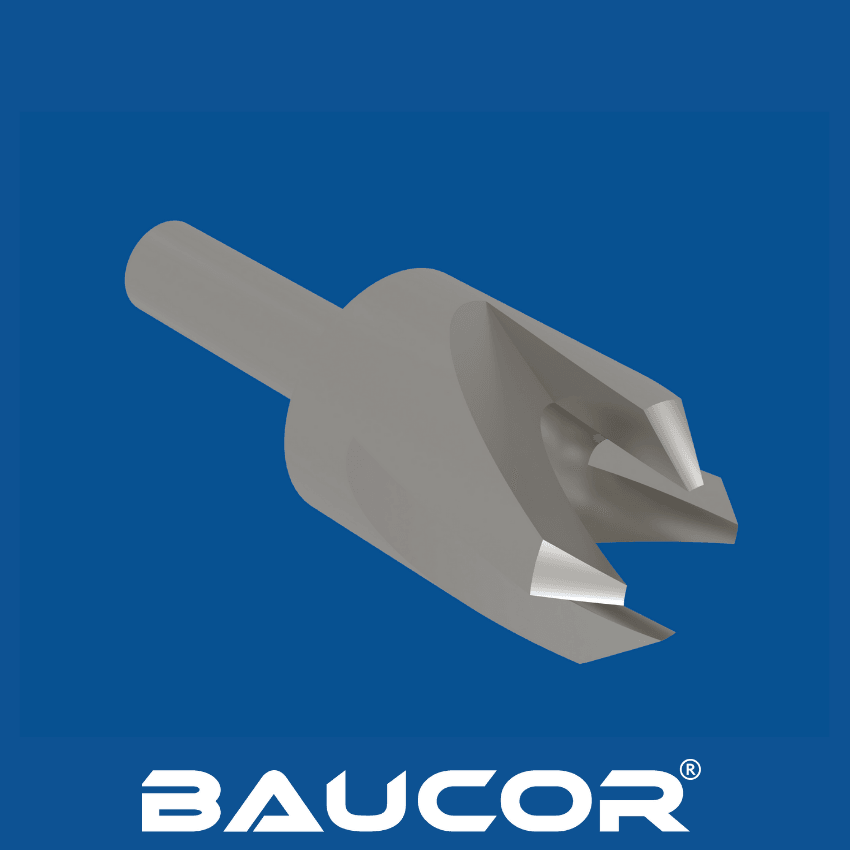
Wiertło Forstnera

Wiertła Forstnera

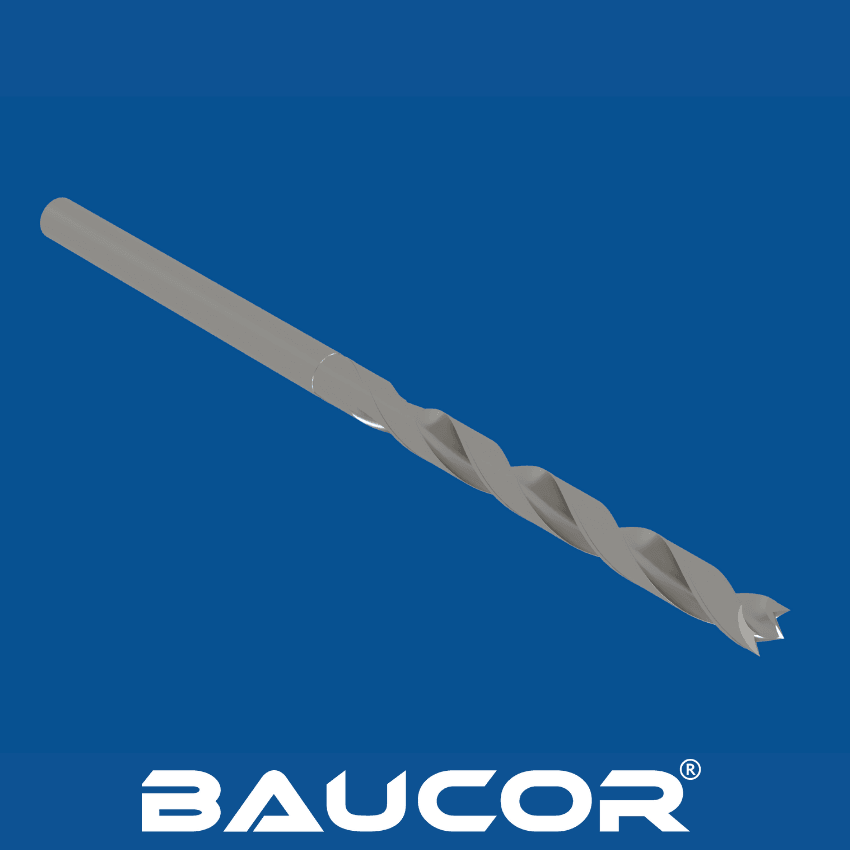
Wiertło Forstnera to specjalistyczny rodzaj wiertła przeznaczony do wykonywania czystych otworów z płaskim dnem w drewnie. W przeciwieństwie do typowych wierteł krętych wiertła Forstnera mają okrągłą krawędź skrawającą, która zapewnia gładkie wykończenie i wyjątkową precyzję.

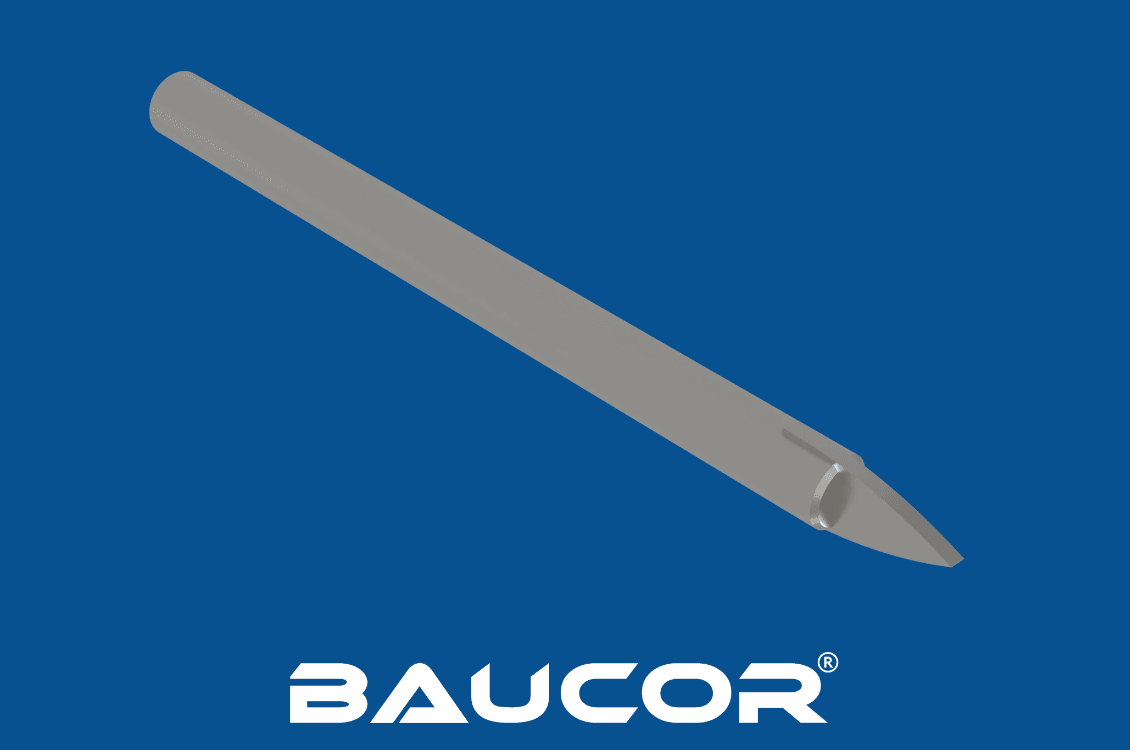
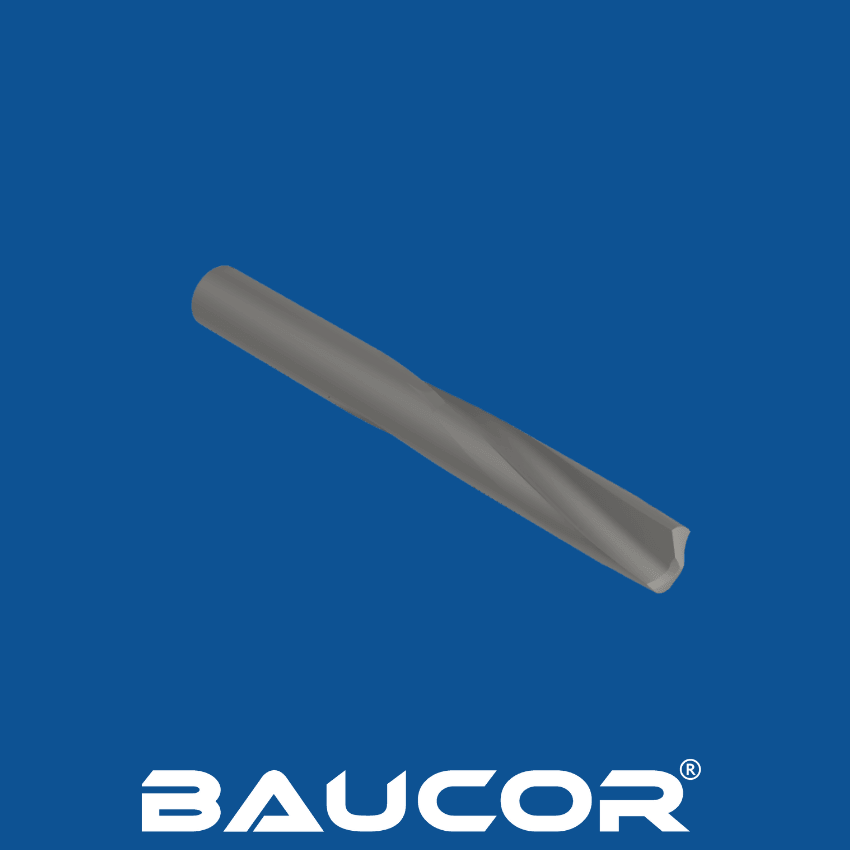
Wiertło do szkła i płytek

Wiertła do szkła / płytek

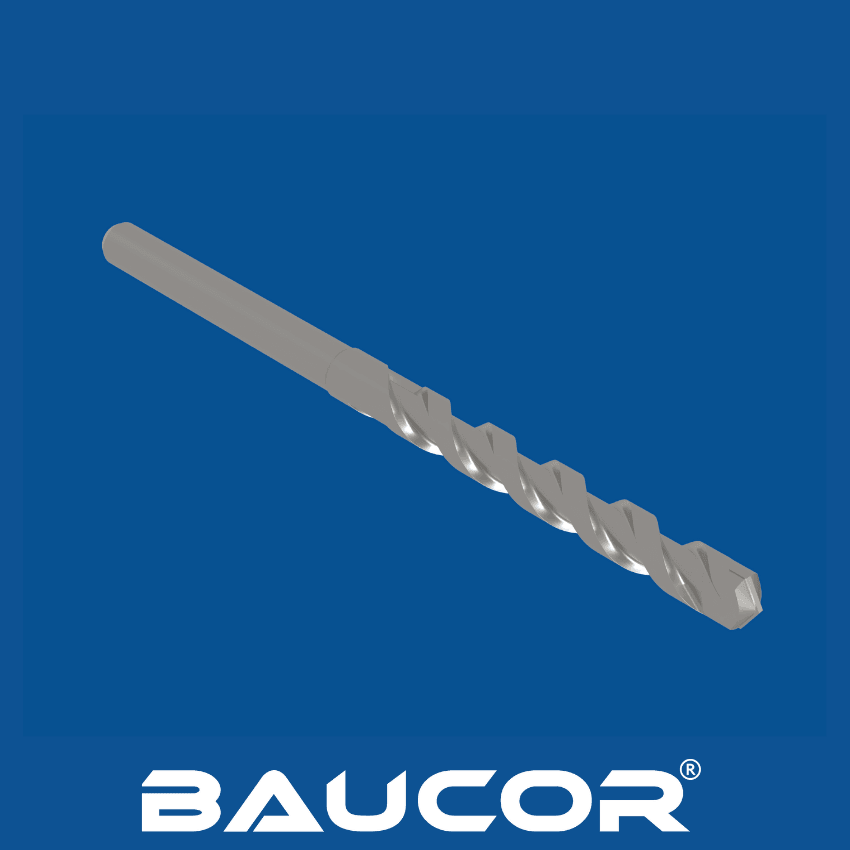
Wiertło do szkła / płytek to specjalistyczne wiertło przeznaczone do wiercenia w twardych i kruchych materiałach, takich jak szkło, płytki ceramiczne, porcelana i marmur.

Jakie powłoki poprawiają właściwości wierteł punktujących?

Wiertła punktujące, których zadaniem jest wykonywanie precyzyjnych punktów centrujących, zyskują na powłokach, które zwiększają odporność na zużycie, zmniejszają tarcie i optymalizują odprowadzanie wiórów. Oto, z czym można się spotkać:

Popularne powłoki

Czernienie (black oxide): Podstawowa i niedroga obróbka powierzchniowa zapewniająca:

  • Śliskość: Zapewnia pewne zmniejszenie tarcia, ułatwiając odprowadzanie wiórów i ograniczając nagrzewanie.
  • Łagodna odporność na korozję: Zapewnia ograniczoną, ale cenną ochronę w niektórych środowiskach.

Azotek tytanu (TiN): Klasyczna powłoka w kolorze złota, stanowiąca wszechstronne ulepszenie:
Odporność na zużycie: Wydłuża trwałość narzędzia, pozwalając wiertłu punktującemu zachować dokładność centrowania nawet przy obróbce materiałów ściernych.

Zmniejszone tarcie: Sprzyja płynniejszej pracy i mniejszemu wydzielaniu ciepła, minimalizując ryzyko odkształcenia przedmiotu wokół nakiełka.

  • Azotek tytanowo-glinowy (TiAlN): Idealny do wyższych temperatur i trudniejszych materiałów:
  • Odporność na ciepło: Zachowuje swoje właściwości nawet wtedy, gdy nakiełkowanie generuje duże ilości ciepła, co zdarza się często przy twardszych materiałach lub agresywnych parametrach nakiełkowania.
  • Śliskość: Niskie tarcie ułatwia dokładne centrowanie i ogranicza nagrzewanie.

Powłoki specjalistyczne

Węgloazotek tytanu (TiCN): Doskonale zmniejsza tarcie i zacieranie:

  • Doskonała śliskość: Zapewnia płynne wiercenie i zmniejsza ryzyko zacierania, zwłaszcza w przypadku materiałów skłonnych do przywierania do krawędzi skrawających.
  • Dokładność nakiełka: Płynniejsze skrawanie i mniejsze tarcie pomagają zachować precyzyjną geometrię nakiełka.

Powłoka diamentopodobna (DLC): Opcja o najwyższej wydajności:

Niezrównana twardość: Wyjątkowa odporność na zużycie w najbardziej wymagających materiałach lub przy bardzo dużych wolumenach produkcji.

Bardzo niskie tarcie: Optymalizuje przepływ wiórów i zmniejsza siły działające na wiertło punktujące, sprzyjając dokładności i trwałości narzędzia.

  • Powłoki wielowarstwowe: Nowoczesne powłoki łączące strategicznie wiele materiałów:
  • Parametry dopasowane do potrzeb: Opracowane z myślą o konkretnych wyzwaniach w operacjach nakiełkowania, takich jak ekstremalne ciepło, zacieranie przy określonym materiale i wysokie wymagania dotyczące tolerancji.

Rozsądny wybór

  • Materiał obrabiany: Kluczowy czynnik! Powłokę należy dopasować do wierconego materiału, aby zminimalizować zużycie i zoptymalizować dokładność centrowania.
  • Smarowanie: Nawet wiertła punktujące z powłoką zyskują na właściwym smarowaniu. Należy stosować się do zaleceń producenta.
  • Koszt a wydajność: Warto zrównoważyć korzyści z zaawansowanych powłok z ich potencjalnie wyższą ceną. Należy wybrać powłokę, która zapewni największą wartość w danym zastosowaniu.

POPROŚ O WYCENĘ

Gdzie stosuje się wiertła punktujące?

Kluczowe branże korzystające z wierteł punktujących

Przemysł wytwórczy (ogólny): Podstawowe narzędzie w produkcji do wykonywania dokładnych punktów początkowych dla kolejnych operacji wiercenia. Zastosowania obejmują:

  • Wytwarzanie komponentów: Precyzyjne wyznaczanie środków otworów w różnych elementach maszyn, obudowach i zespołach.
  • Przyrządy i uchwyty: Zapewnienie dokładnego rozmieszczenia otworów w oprzyrządowaniu na zamówienie, na potrzeby powtarzalnych procesów produkcyjnych.

Lotnictwo i kosmonautyka: Rygorystyczne wymagania dotyczące tolerancji sprawiają, że wiertła punktujące są niezbędne do precyzyjnej obróbki i montażu komponentów lotniczych. Zastosowania obejmują:

  • Części silników: Dokładne wiercenie otworów i gwintowanie w krytycznych elementach silników.
  • Zespoły konstrukcyjne: Wykonywanie otworów pilotowych pod łączniki przy produkcji kadłubów i podkonstrukcji.

Przemysł motoryzacyjny: Stosowane na wszystkich etapach produkcji pojazdów:

  • Układ napędowy: Pozycjonowanie otworów pod łączniki w blokach silników, skrzyniach biegów i elementach przeniesienia napędu.
  • Nadwozie i podwozie: Nakiełkowanie otworów do łączenia paneli nadwozia, elementów konstrukcyjnych i komponentów wnętrza.

Obróbka skrawaniem i narzędziownie: Wiertła punktujące pełnią wszechstronną rolę w warsztatach obróbczych:

  • Wykonywanie otworów ogólnego przeznaczenia: Precyzyjne wiercenie w różnych elementach i przedmiotach obrabianych.
  • Formy i matryce: Dokładne centrowanie pod kolejne operacje obróbcze na elementach form lub matryc.

Utrzymanie ruchu i remonty (MRO): Wiertła punktujące usprawniają operacje naprawcze i poprawkowe:

  • Przesunięcie otworu: Wykonywanie nowych punktów centrujących, gdy istniejące otwory zostały uszkodzone lub są przesunięte.
  • Regeneracja: Usuwanie złamanych łączników dzięki dokładnemu nawierceniu punktów centrujących pod wykręcanie.

Dlaczego wiertła punktujące są niezbędne

  1. Dokładność wiercenia: Wiertła punktujące zapobiegają „wędrowaniu" wierteł, dzięki czemu otwory są wiercone dokładnie w zamierzonym miejscu.
  2. Jakość otworu: Zapewniając stabilny punkt początkowy, wiertła punktujące zmniejszają ryzyko wykruszeń, zadziorów i innych niedoskonałości wokół wlotu otworu.
  3. Ochrona wierteł: Nakiełkowanie zmniejsza obciążenie wierteł, wydłużając ich trwałość i ograniczając liczbę złamań.
  4. Mniej poprawek: Większa dokładność oznacza mniej odrzuconych części i mniej czasu poświęcanego na naprawianie błędów.

Które branże wykorzystują wiertła punktujące?

Branże, w których wiertła punktujące są niezastąpione

  • Przemysł wytwórczy (ogólny): Podstawowe narzędzia w zakładach produkcyjnych do wykonywania precyzyjnych punktów centrujących pod wiercenie w różnych elementach, podzespołach i wyrobach gotowych.
  • Lotnictwo i kosmonautyka: Wiertła punktujące mają krytyczne znaczenie dla precyzji wymaganej w przemyśle lotniczym, zapewniając dokładne rozmieszczenie otworów w elementach silników, kadłubach i innych krytycznych częściach.
  • Przemysł motoryzacyjny: Stosowane w całym procesie produkcji samochodów do dokładnego wyznaczania otworów w częściach silników, nadwoziach i elementach konstrukcyjnych.
  • Obróbka skrawaniem i narzędziownie: Niezbędne narzędzia do wiercenia ogólnego przeznaczenia w szerokiej gamie przedmiotów obrabianych oraz do wykonywania punktów początkowych przy produkcji form i matryc.
  • Utrzymanie ruchu i remonty (MRO): Wiertła punktujące usprawniają operacje naprawcze, umożliwiając przesunięcie uszkodzonych otworów, usuwanie złamanych łączników i ogólne prace regeneracyjne.

Dlaczego wiertła punktujące?

Wiertła punktujące zapewniają tym branżom kilka kluczowych korzyści:

  • Dokładność: Zapobiegają „wędrowaniu" wiertła, dzięki czemu otwory znajdują się dokładnie w zamierzonym miejscu.
  • Jakość: Poprawiają wykończenie otworu i zmniejszają ryzyko uszkodzenia przedmiotu obrabianego.
  • Wydajność: Wydłużają trwałość wierteł i ograniczają kosztowne poprawki wynikające z błędnie umiejscowionych otworów.

Na jakich maszynach stosuje się wiertła punktujące?

Jakie maszyny wykorzystują wiertła punktujące i dlaczego są niezbędne w produkcji precyzyjnej

Wiertła punktujące to wysoce wyspecjalizowane narzędzia skrawające, które odgrywają kluczową rolę w procesach produkcji precyzyjnej w różnych branżach. Oto główne maszyny, które z nich korzystają, oraz powody:

  • Frezarki: W operacjach frezowania wiertła punktujące zapewniają wiercenie otworów dokładnie w wymaganych miejscach. Ich stożkowy kształt tworzy precyzyjny punkt początkowy, zapobiegając wędrowaniu lub ślizganiu się większych wierteł, co jest kluczowe dla zachowania wąskich tolerancji.
  • Maszyny CNC: Maszyny CNC (Computer Numerical Control) w dużym stopniu opierają się na wiertłach punktujących. Dzięki wstępnemu wykonaniu otworu prowadzącego wiertła punktujące gwarantują, że kolejne operacje wiercenia dokładnie pokrywają się z zaprogramowanymi współrzędnymi, co zapewnia maksymalną dokładność i powtarzalność.
  • Wiertarki: Podobnie jak we frezarkach, wiertła punktujące stosuje się na wiertarkach, aby zapewnić punktową dokładność rozmieszczenia otworów i zmniejszyć ryzyko uszkodzenia powierzchni.
  • Tokarki: Choć na tokarkach typowo stosuje się wiertła centrujące, wiertła punktujące również mogą być bardzo skuteczne. Są szczególnie przydatne do centrowania i rozpoczynania otworów w przedmiotach o nierównościach lub niedoskonałej okrągłości.

Dlaczego warto wybrać wiertła punktujące?

  • Precyzja: Główną zaletą wierteł punktujących jest dokładne rozmieszczenie otworów. Przekłada się to na wyższą jakość gotowych części i mniej odrzutów.
  • Wydajność: Wiertła punktujące zapobiegają czasochłonnym poprawkom i odpadom spowodowanym błędnie umiejscowionymi otworami.
  • Ochrona powierzchni: Płytki otwór prowadzący wykonany wiertłem punktującym minimalizuje ryzyko uszkodzenia powierzchni przedmiotu obrabianego przez główne wiertło.

Jakie wsparcie projektowe i inżynieryjne zapewnia Baucor w zakresie wierteł punktujących?

W Baucor stawiamy na całościowe podejście do rozwiązań w zakresie nakiełkowania. Nie jesteśmy tylko dostawcą wierteł punktujących – jesteśmy Państwa oddanym partnerem na każdym etapie procesu, od wstępnego projektu po końcową dostawę.

Wiedza z zakresu projektowania i inżynierii

  • Dobór materiału: Nasi doświadczeni inżynierowie ściśle z Państwem współpracują, aby poznać Państwa konkretne potrzeby i zarekomendować optymalny materiał wiertła punktującego. Niezależnie od tego, czy to stal szybkotnąca, węglik spiekany czy zaawansowane powłoki, dbamy o to, aby narzędzie zapewniało trwałość i wydajność.
  • Optymalizacja geometrii: Wspólnie projektujemy idealną geometrię wiertła punktującego, dopasowując kąt wierzchołkowy, kształt rowków wiórowych i inne parametry, aby zmaksymalizować precyzję, odprowadzanie wiórów i ogólną wydajność w Państwa konkretnym zastosowaniu.
  • Analiza zastosowania: Nasz zespół dokładnie analizuje Państwa proces obróbki, aby zarekomendować wiertła punktujące, które bezproblemowo współpracują z istniejącym oprzyrządowaniem i wyposażeniem, zapewniając płynną i wydajną pracę.

Doskonałość produkcji we własnym zakresie

  • Precyzyjna produkcja: Nasze nowoczesne zakłady produkcyjne wytwarzają Państwa wiertła punktujące z najwyższą precyzją, przy zachowaniu najwęższych tolerancji, co zapewnia powtarzalną dokładność.
  • Kontrola jakości: Rygorystyczne kontrole jakości na każdym etapie produkcji gwarantują, że Państwa wiertła punktujące spełniają lub przewyższają branżowe standardy wydajności i niezawodności.

Więcej niż produkt: zobowiązanie Baucor

  • Wsparcie techniczne: Nasi inżynierowie są zawsze do dyspozycji, aby zapewnić bieżącą pomoc techniczną i pomóc zoptymalizować dobór oraz użytkowanie narzędzi dla maksymalnej produktywności.
  • Ciągłe doskonalenie: Współpracujemy z Państwem, aby analizować parametry pracy narzędzi i wskazywać obszary do ciągłego doskonalenia, dzięki czemu Państwa operacje nakiełkowania zawsze przebiegają z maksymalną wydajnością.

W Baucor jesteśmy kimś więcej niż dostawcą. Jesteśmy Państwa zaufanym partnerem w osiąganiu doskonałych rezultatów nakiełkowania.

WSPARCIE INŻYNIERYJNE NA NAJWYŻSZYM POZIOMIE

Usługi wsparcia inżynieryjnego

Wiedza inżynierska na każdym etapie

Baucor oferuje rozwiązania w zakresie produkcji i inżynierii na zamówienie, dopasowane do Państwa konkretnych potrzeb, w różnych branżach.
Projektowanie pod kątem wytwarzalności (DFM)

Optymalizacja projektu pod kątem produkcji

Inżynierowie Baucor mogą przeanalizować Państwa projekt i przedstawić uwagi, które poprawią jego wytwarzalność, opłacalność i efektywność.

Rozwiązania prototypowe i produkcyjne

Rozwiązanie i skala dopasowane do Państwa potrzeb

Niezależnie od tego, czy potrzebują Państwo pojedynczego prototypu, czy produkcji seryjnej, inżynierowie Baucor chętnie podejmą współpracę. Prosimy o kontakt – omówimy, jak możemy urzeczywistnić Państwa pomysł.

Indywidualne rozwiązania inżynieryjne

Rozwiązania szyte na miarę dla klientów Baucor

Baucor specjalizuje się w unikalnych rozwiązaniach produkcyjnych i inżynieryjnych, zaprojektowanych tak, aby odpowiadać konkretnym potrzebom każdego klienta. Nasza wiedza obejmuje szeroki zakres branż i zastosowań.

Jakie są wytyczne projektowe dla wierteł punktujących?

Najważniejsze aspekty konstrukcyjne wierteł punktujących

Aby uzyskać optymalną wydajność i dokładność, na konstrukcję wiertła punktującego składa się kilka kluczowych elementów:

  • Kąt wierzchołkowy: Najczęściej spotykane kąty wierzchołkowe wierteł punktujących to 90 stopni i 120 stopni. Kąt 90 stopni zapewnia dobrą równowagę między zdolnością centrowania a usuwaniem materiału, natomiast kąt 120 stopni lepiej sprawdza się w twardszych materiałach.
  • Kształt rowków wiórowych: Liczba rowków i kąt ich wzniosu wpływają na odprowadzanie wiórów i wydajność skrawania. Wiertła punktujące mają zazwyczaj dwa lub trzy rowki.
  • Grubość rdzenia: Rdzeń to środkowa część wiertła, która zapewnia mu wytrzymałość. Grubszy rdzeń zwiększa sztywność, ale pogarsza odprowadzanie wiórów. Grubość rdzenia należy zrównoważyć z wymaganiami wytrzymałościowymi i potrzebą sprawnego usuwania wiórów.
  • Materiał: Stal szybkotnąca (HSS) jest powszechnie stosowanym materiałem na wiertła punktujące, oferując dobre połączenie wytrzymałości i przystępnej ceny. W przypadku trudniejszych materiałów lub produkcji wielkoseryjnej wiertła punktujące z węglika spiekanego zapewniają większą odporność na zużycie i dłuższą trwałość narzędzia.
  • Powłoki: Zaawansowane powłoki, takie jak TiN (azotek tytanu) lub TiAlN (azotek tytanowo-glinowy), mogą znacząco poprawić parametry pracy narzędzia, zmniejszyć zużycie i zapewnić większą odporność na ciepło.

Jak Baucor może pomóc zoptymalizować konstrukcję Państwa wiertła punktującego

  • Symulacje i analizy: Nasi inżynierowie mogą wykorzystać nowoczesne oprogramowanie symulacyjne do analizy działania różnych konstrukcji wierteł punktujących w Państwa konkretnych warunkach obróbki. Pozwala to na optymalizację przed rozpoczęciem produkcji.
  • Wiedza o materiałach: Pomożemy dobrać idealne połączenie materiału i powłoki w zależności od materiału obrabianego, parametrów obróbki i oczekiwanej trwałości narzędzia.
  • Prototypowanie: Baucor może szybko wykonać prototypy wierteł punktujących na zamówienie, do testów i weryfikacji w Państwa rzeczywistym zastosowaniu.

Wskazówki dotyczące stosowania wierteł punktujących

  • Głębokość nakiełka: Idealnie głębokość nakiełka powinna wynosić około połowy średnicy docelowego otworu.
  • Prędkości i posuwy: Prawidłowe prędkości i posuwy mają krytyczne znaczenie dla optymalnej pracy wiertła punktującego. Należy zapoznać się z zaleceniami producenta i dostosować je do konkretnego materiału i warunków skrawania.