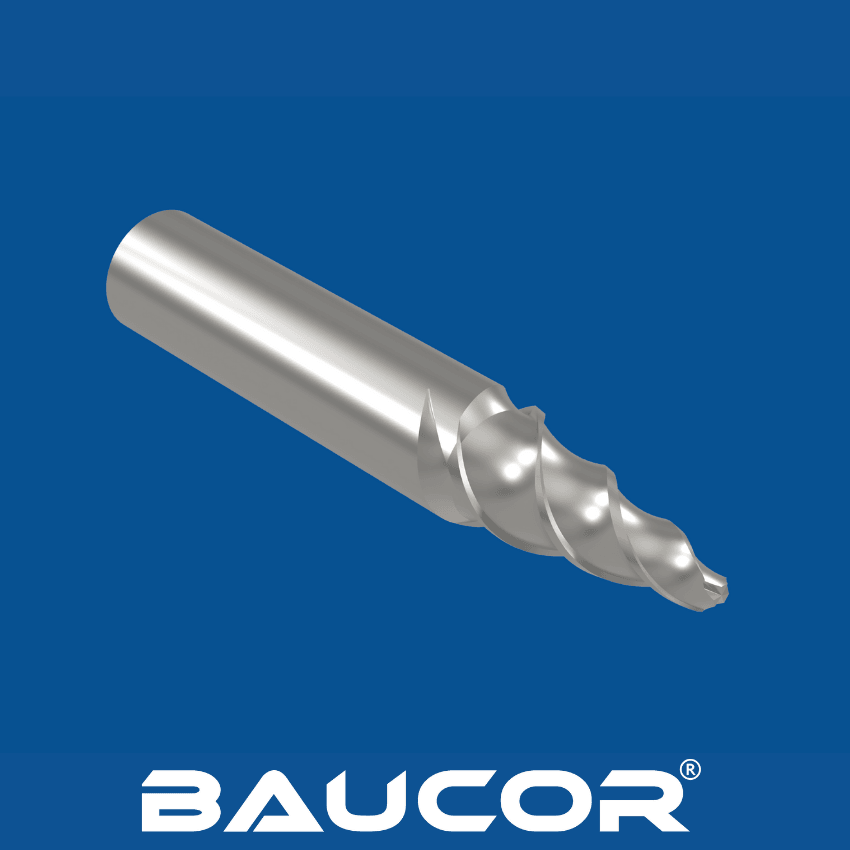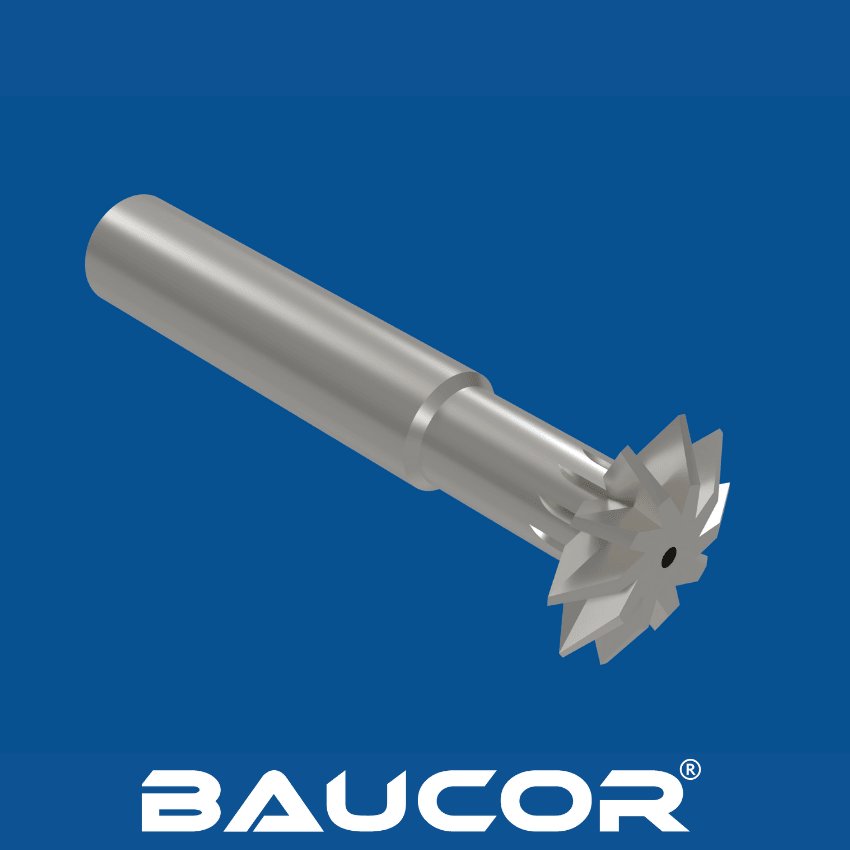

Jak produkowane są wiertła z pogłębiaczem stożkowym?
Surowce:
- Wiertła z pogłębiaczem stożkowym wykonuje się zazwyczaj ze stali szybkotnącej (HSS), kobaltowej stali szybkotnącej (HSS-Co) lub pełnego węglika spiekanego, który zapewnia wyjątkową odporność na zużycie.
Etapy produkcji:
- Formowanie półfabrykatu: proces rozpoczyna się od pręta z wybranego materiału, wstępnie kształtowanego do podstawowej formy wiertła.
- Wykonanie rowków: w korpusie wiertła wycinane są rowki spiralne. Są one niezbędne do skutecznego usuwania wiórów podczas pogłębiania stożkowego.
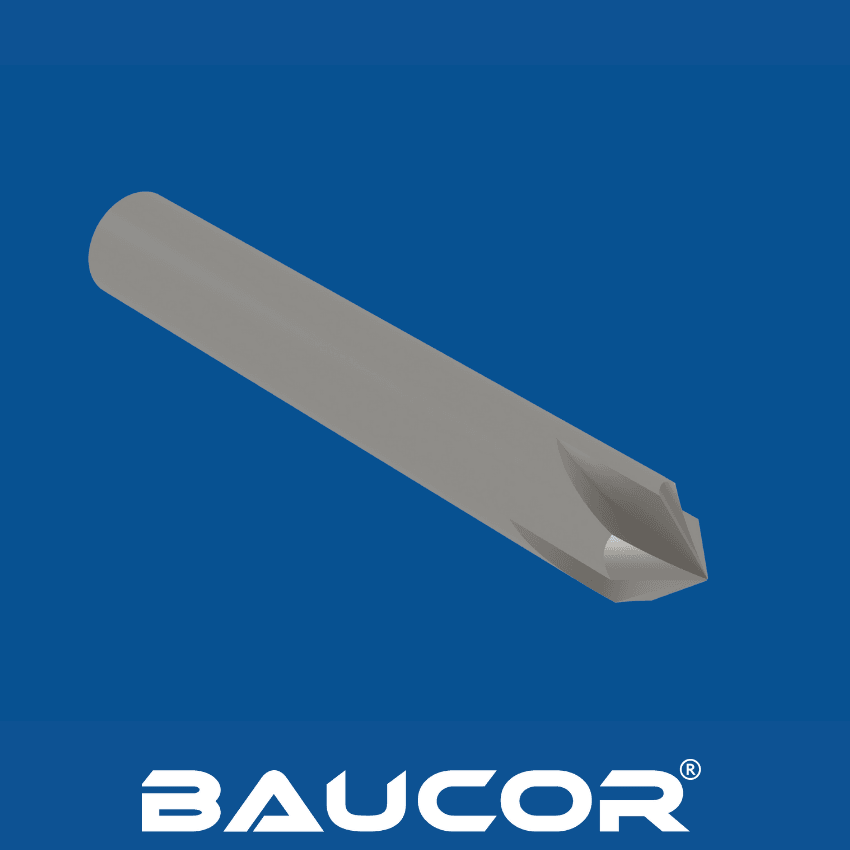
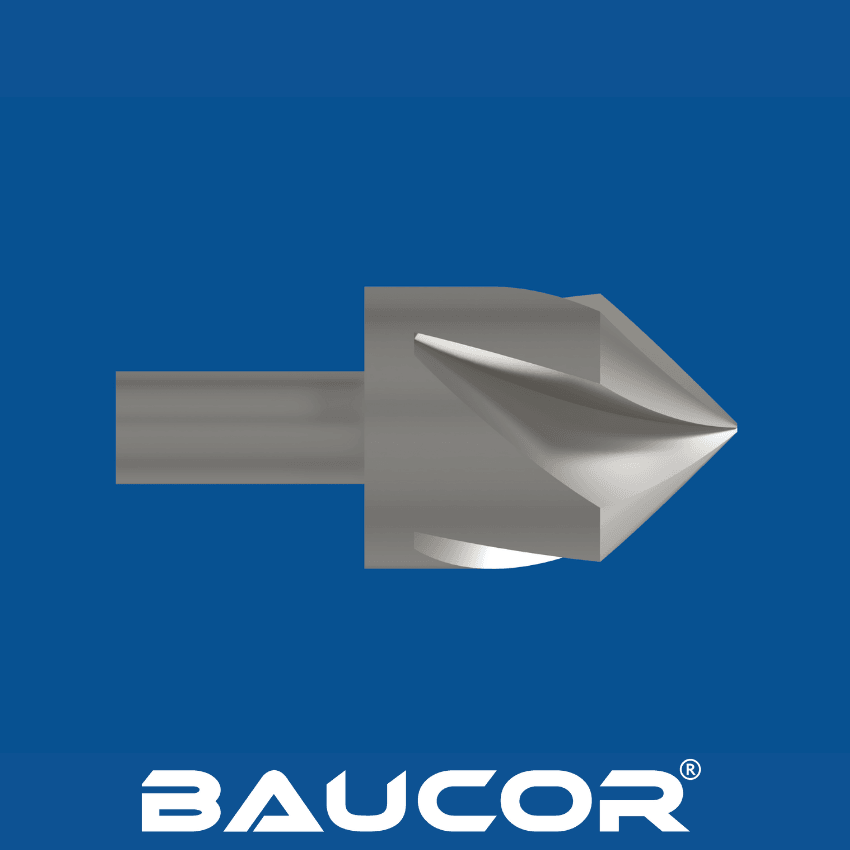
- Kąt pogłębiacza: końcówka wiertła jest precyzyjnie szlifowana do wymaganego kąta pogłębienia. Najczęściej spotykane kąty to 82 stopnie lub 90 stopni,
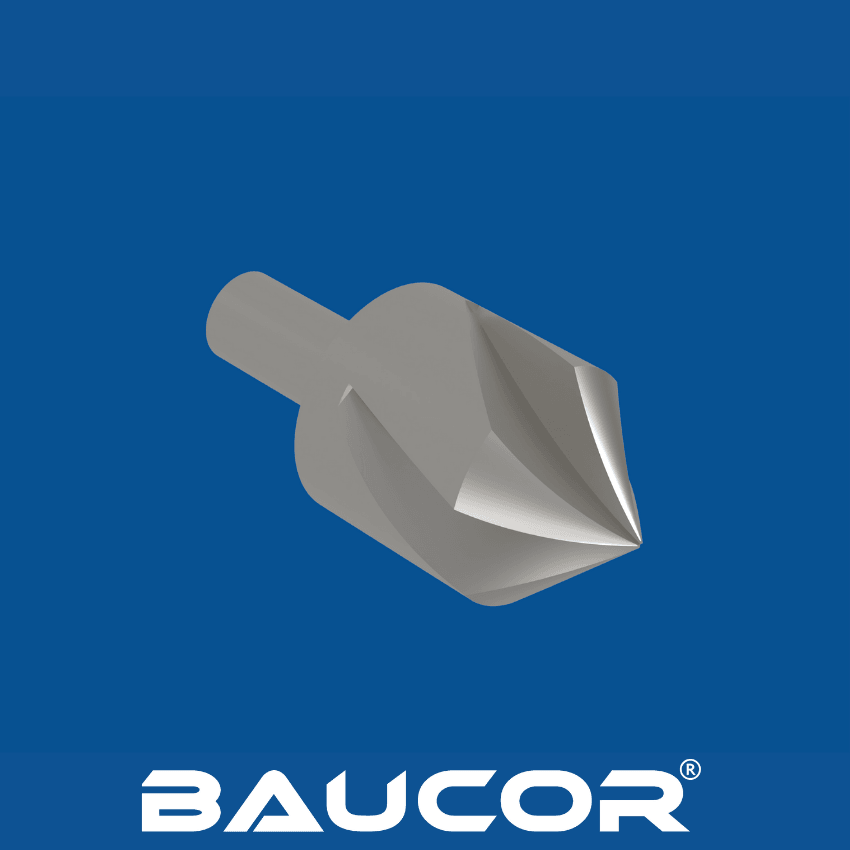
- Kształtowanie chwytu: chwyt jest kształtowany tak, aby pasował do standardowych uchwytów wiertarskich. Do typowych rodzajów chwytów należą okrągły, sześciokątny i do szybkiej wymiany.
- Hartowanie (jeśli dotyczy): wiertło może zostać poddane obróbce cieplnej w celu zwiększenia twardości i trwałości. Ten etap jest szczególnie ważny w przypadku wierteł ze stali HSS.
- Ostrzenie: końcowe szlifowanie zapewnia brzytewnie ostrą krawędź skrawającą. Ostrość ma kluczowe znaczenie dla wykonywania czystych, dokładnych pogłębień.
- Powłoka (opcjonalnie): niektóre wiertła z pogłębiaczem stożkowym otrzymują powłoki (takie jak omówione dalej) w celu poprawy wydajności i trwałości.
Uwarunkowania produkcyjne
- Dokładne kąty: dokładność kąta pogłębienia ma kluczowe znaczenie dla prawidłowego dopasowania do łbów wkrętów.
- Ostrość: ostra krawędź skrawająca jest niezbędna dla czystego cięcia i ogranicza rozszczepianie drewna.