
Jak produkowane są gwintowniki z chwytem giętym?
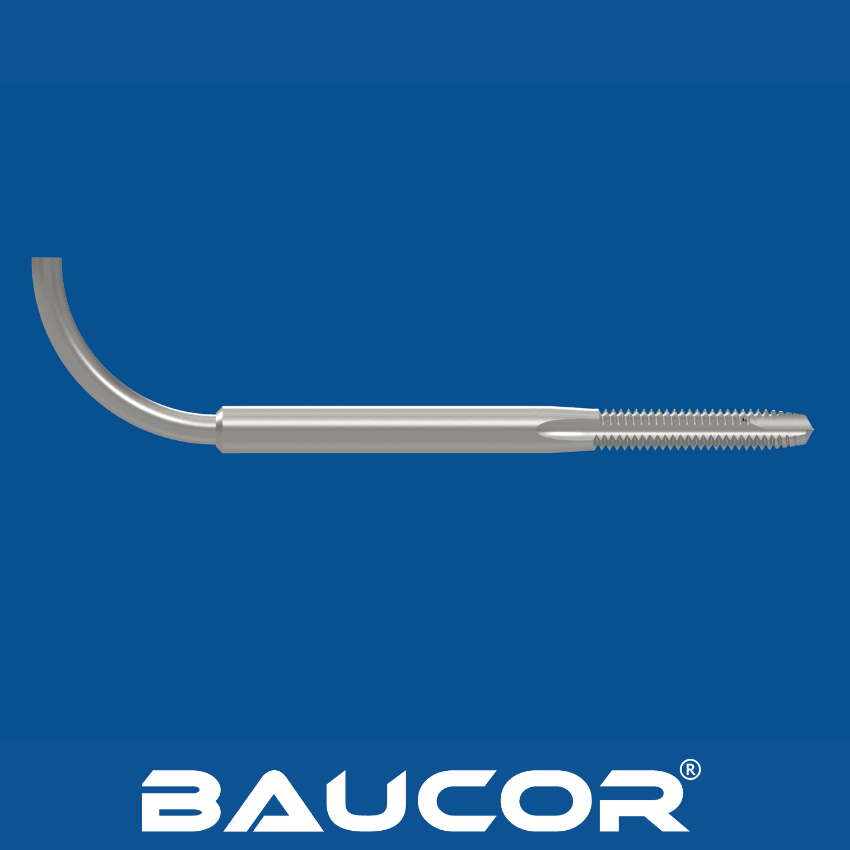
Produkcja gwintowników z chwytem giętym obejmuje szereg precyzyjnych etapów, których celem jest wykonanie wysokiej jakości narzędzia:
- Dobór materiału: stal szybkotnąca (HSS) jest najczęściej stosowanym materiałem ze względu na twardość, odporność na zużycie i zdolność wytrzymywania wysokich temperatur. W określonych zastosowaniach mogą być używane inne materiały, takie jak stal kobaltowa lub węglik spiekany.
- Przygotowanie półfabrykatu: wybrany materiał jest cięty na półfabrykaty o odpowiednim rozmiarze i kształcie. Następnie półfabrykaty są wyżarzane w celu zmiękczenia materiału i ułatwienia obróbki.
- Szlifowanie gwintu: do wykonania gwintu na półfabrykacie służą precyzyjne szlifierki. Gwint jest szlifowany zgodnie z dokładną specyfikacją skoku, średnicy i kąta wzniosu.
- Szlifowanie rowków wiórowych: w półfabrykacie szlifowane są rowki, które tworzą kanały do odprowadzania wiórów podczas gwintowania. Liczba i rodzaj rowków zależą od konkretnej konstrukcji gwintownika i zastosowania.
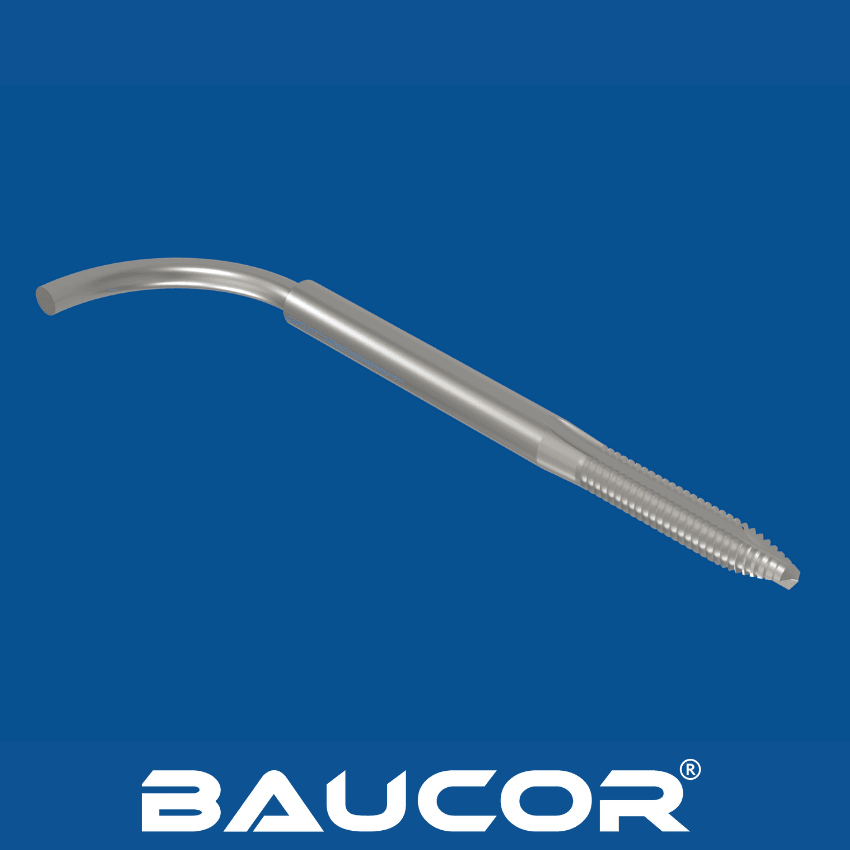
- Gięcie chwytu: prosty chwyt gwintownika jest nagrzewany do określonej temperatury, a następnie gięty pod wymaganym kątem 90 stopni. Proces ten jest starannie kontrolowany, aby zapewnić właściwy kąt gięcia i uniknąć uszkodzenia gwintownika.
- Obróbka cieplna: gwintownik z chwytem giętym jest poddawany obróbce cieplnej w celu utwardzenia krawędzi skrawających i zwiększenia ogólnej trwałości. Obejmuje ona hartowanie (szybkie chłodzenie) i odpuszczanie (ponowne nagrzewanie do niższej temperatury).
- Powłoka (opcjonalnie): w zależności od zastosowania gwintownik może być pokryty cienką warstwą materiału, takiego jak azotek tytanu (TiN) lub węgloazotek tytanu (TiCN), aby dodatkowo zwiększyć odporność na zużycie i zmniejszyć tarcie.
- Kontrola końcowa: każdy gwintownik jest starannie kontrolowany, aby spełniał rygorystyczne normy jakości w zakresie dokładności wymiarowej, jakości gwintu i ogólnych parametrów pracy.