Przejdź do treści
Producent noży przemysłowych, noży maszynowych i narzędzi CNC na zamówienie w Stanach Zjednoczonych i Niemczech
Produkcja gwintowników

Gwintowniki z chwytem giętym: gwinty w trudno dostępnych miejscach bez wysiłku

POZNAJ RÓŻNICĘ, JAKĄ DAJĄ GWINTOWNIKI PREMIUM BAUCOR

Precyzyjna produkcja, której ufają inżynierowie i naukowcy z firm z listy Fortune 500

Doświadczenie produkcyjne, któremu ufają wiodące światowe firmy.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Czym są gwintowniki z chwytem giętym? Jak działają?

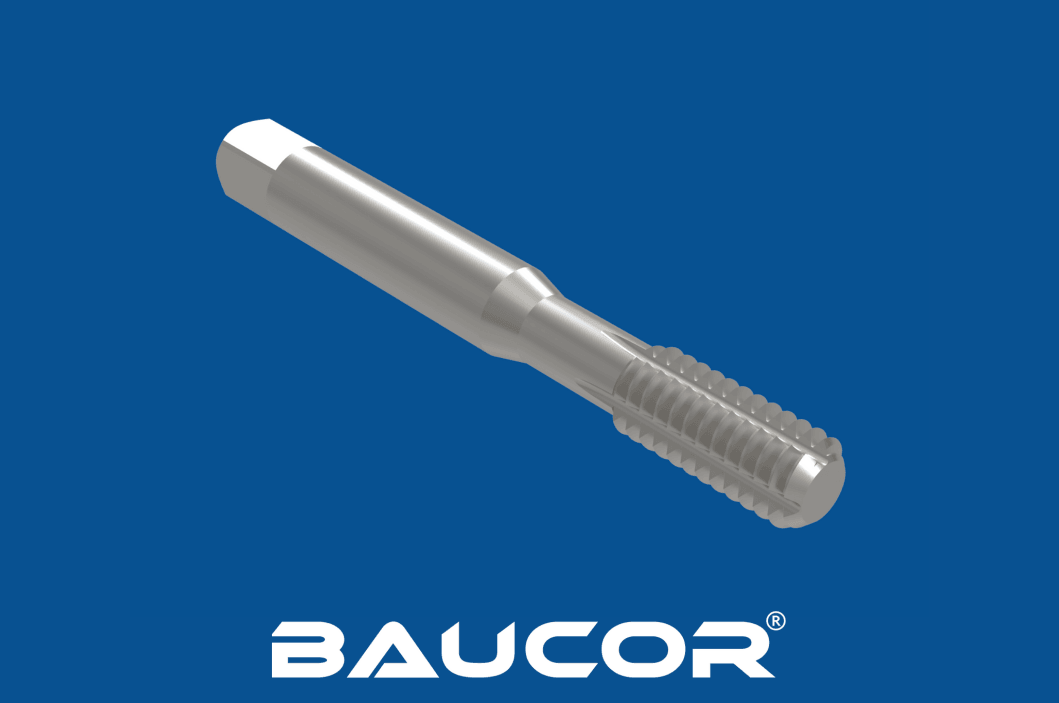
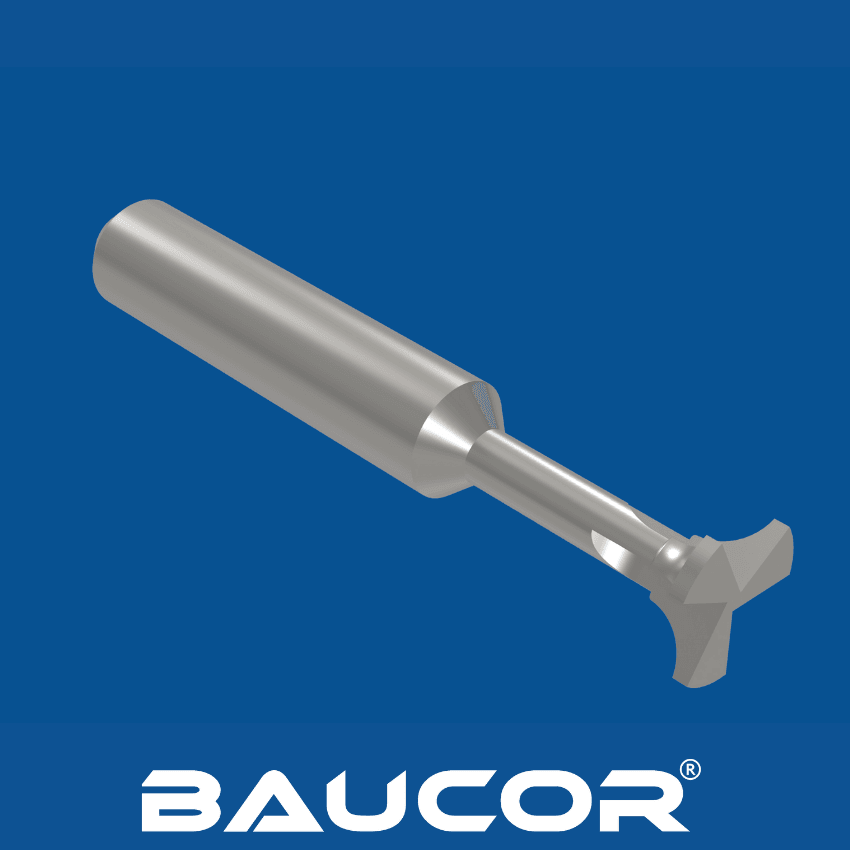
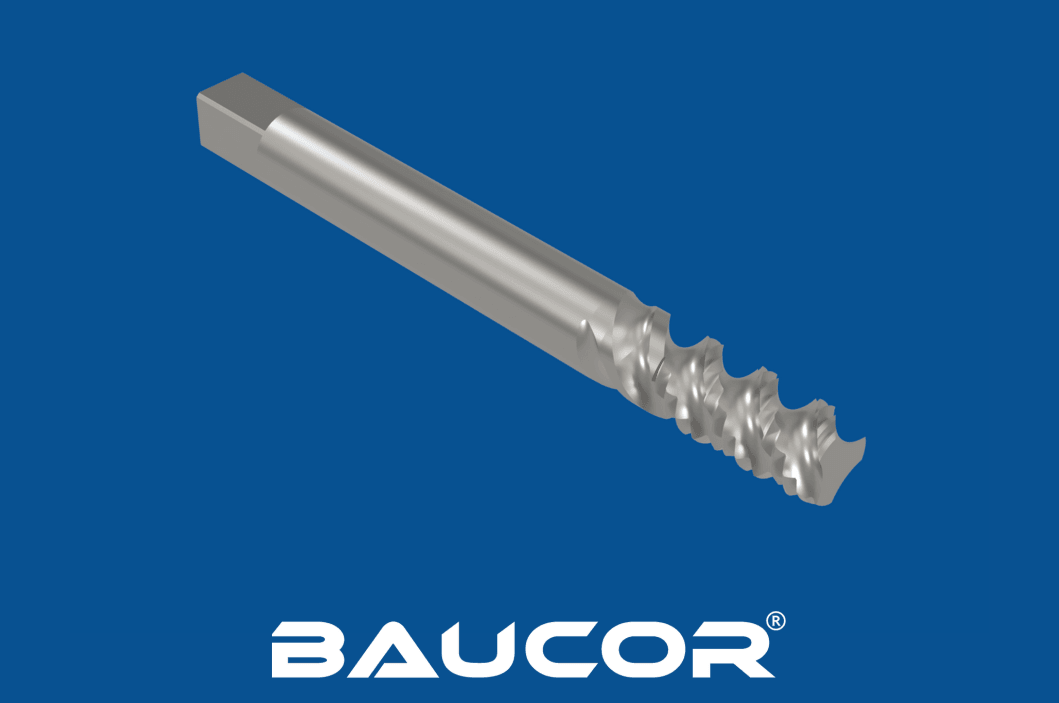
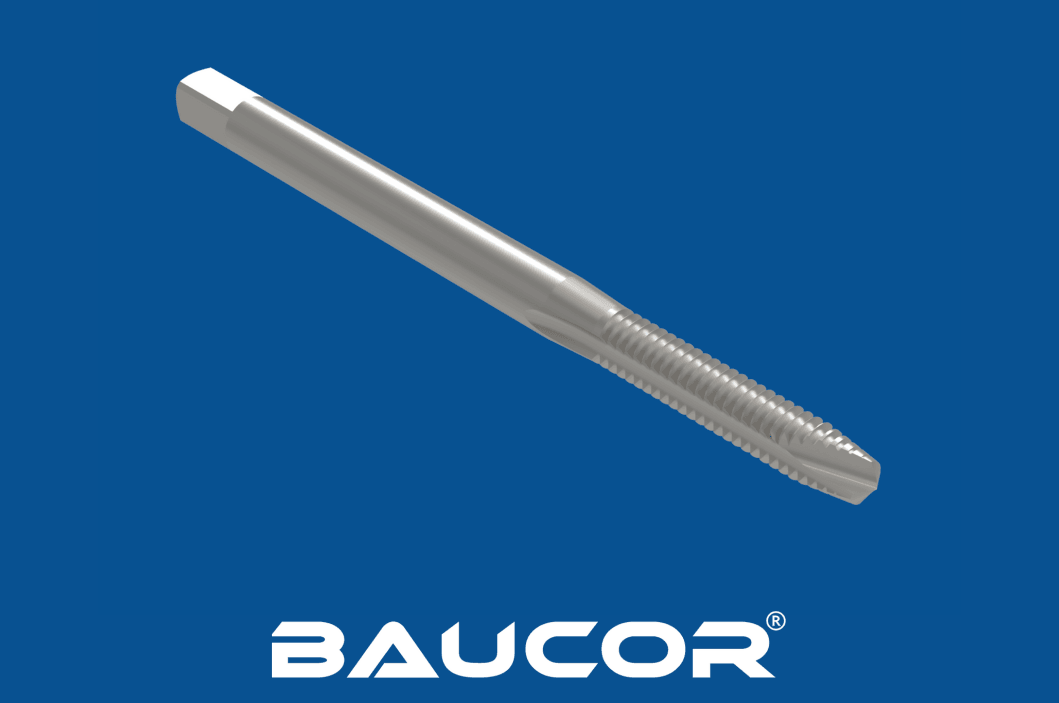
Gwintowniki z chwytem giętym, znane również jako gwintowniki do nakrętek (nib taps), to specjalistyczne narzędzia stosowane w produkcji do gwintowania nakrętek, zwłaszcza na automatycznych gwinciarkach. Mają charakterystyczne zgięcie pod kątem 90 stopni w chwycie (długiej, cienkiej części gwintownika).

Jak działają gwintowniki z chwytem giętym:

  • Podawanie nakrętek: nakrętki są podawane do toru lub zsypu, które ustawiają je względem gwinciarki i gwintownika z chwytem giętym.
  • Wejście gwintownika: gwintownik z chwytem giętym, zamocowany w obrotowym wrzecionie maszyny, wchodzi w nakrętkę w miarę jej przesuwania do przodu.
  • Nacinanie gwintu: krawędzie skrawające gwintownika usuwają materiał z wnętrza nakrętki, tworząc wymagany gwint.
  • Zsuwanie nakrętki: dzięki giętemu chwytowi, gdy gwintownik nadal się obraca, nakrętka jest naturalnie wypychana z gwintownika i zsuwa się z chwytu.
  • Praca ciągła: pozwala to na ciągłe gwintowanie bez konieczności zmiany kierunku obrotów maszyny ani ręcznego zdejmowania nakrętek.

Jak produkowane są gwintowniki z chwytem giętym?
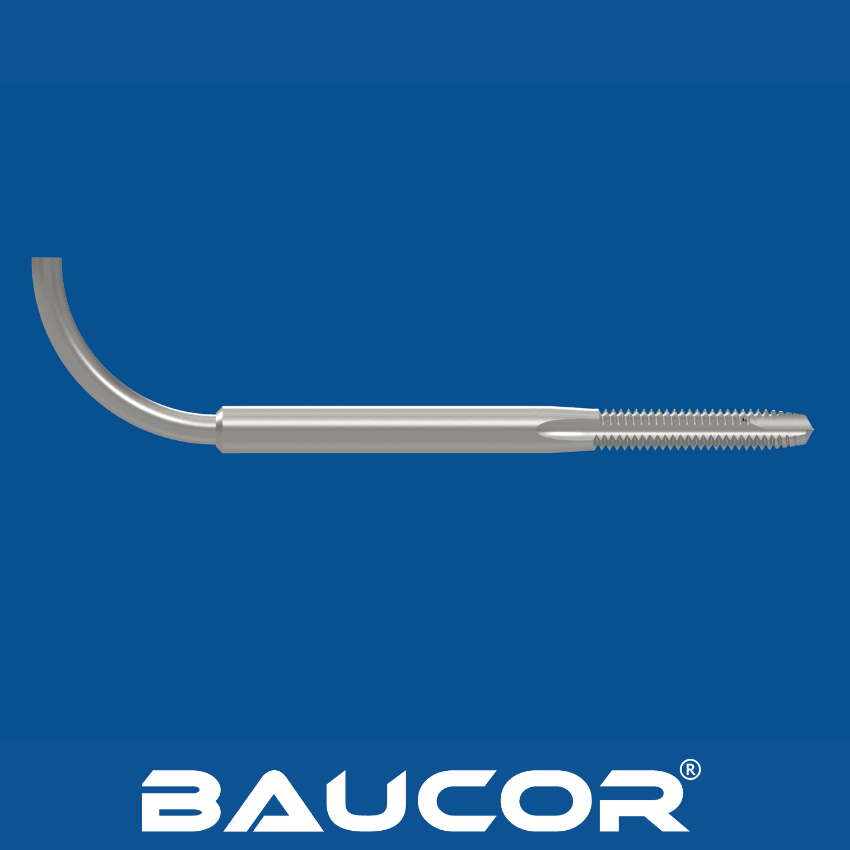
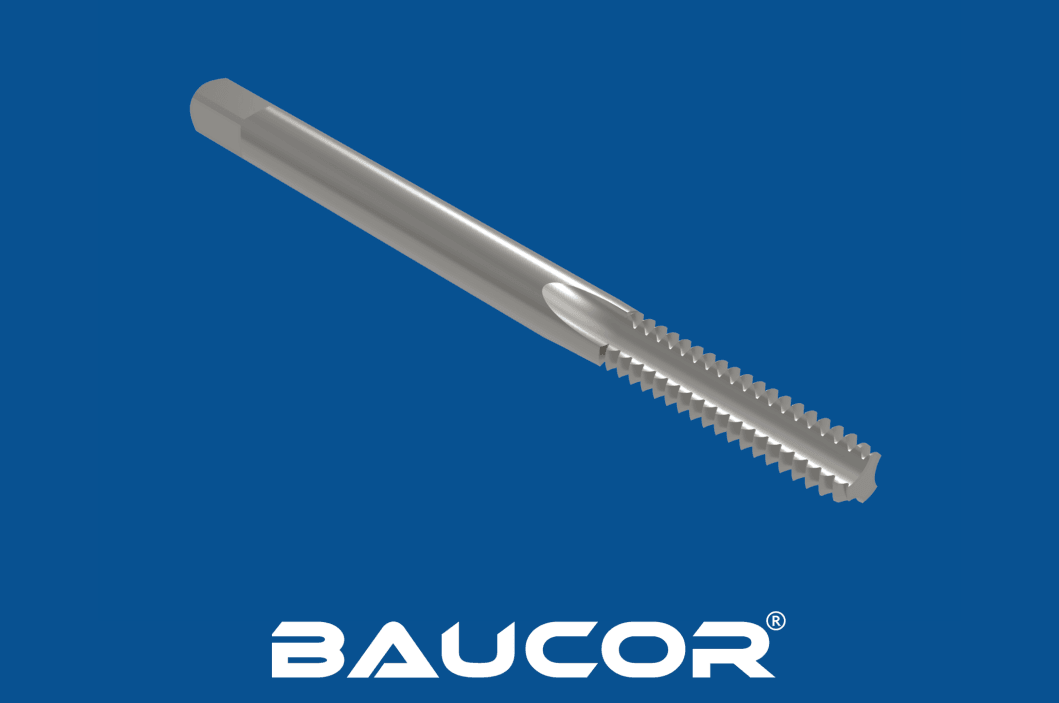
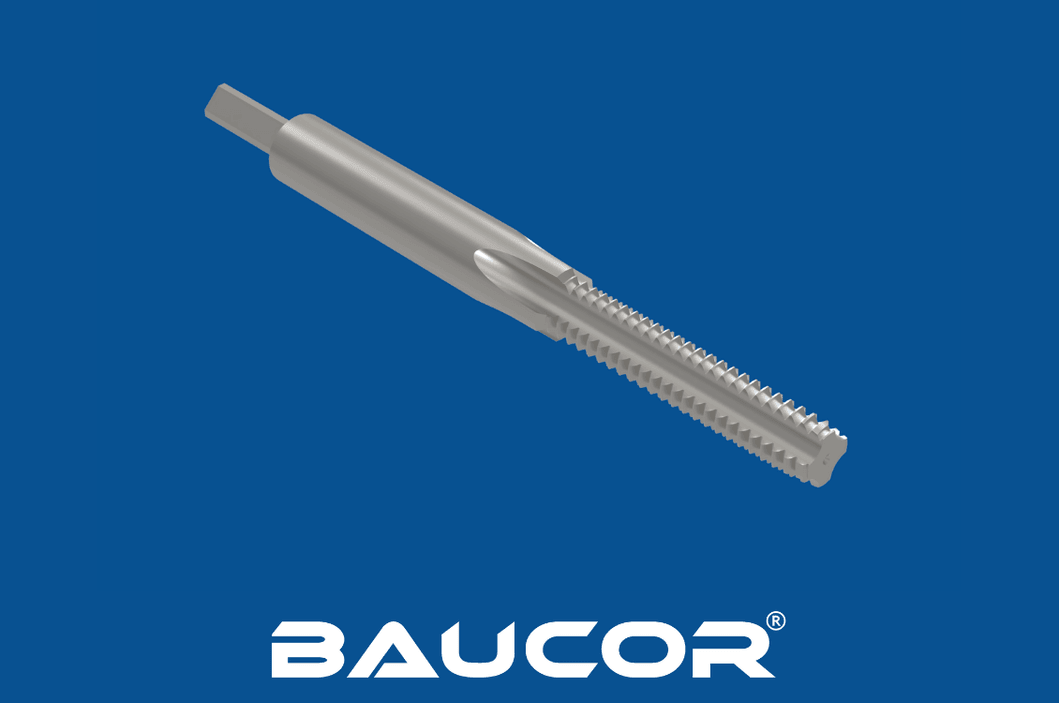
Gwintowniki z chwytem giętym

Produkcja gwintowników z chwytem giętym obejmuje szereg precyzyjnych etapów, których celem jest wykonanie wysokiej jakości narzędzia:

  • Dobór materiału: stal szybkotnąca (HSS) jest najczęściej stosowanym materiałem ze względu na twardość, odporność na zużycie i zdolność wytrzymywania wysokich temperatur. W określonych zastosowaniach mogą być używane inne materiały, takie jak stal kobaltowa lub węglik spiekany.
  • Przygotowanie półfabrykatu: wybrany materiał jest cięty na półfabrykaty o odpowiednim rozmiarze i kształcie. Następnie półfabrykaty są wyżarzane w celu zmiękczenia materiału i ułatwienia obróbki.
  • Szlifowanie gwintu: do wykonania gwintu na półfabrykacie służą precyzyjne szlifierki. Gwint jest szlifowany zgodnie z dokładną specyfikacją skoku, średnicy i kąta wzniosu.
  • Szlifowanie rowków wiórowych: w półfabrykacie szlifowane są rowki, które tworzą kanały do odprowadzania wiórów podczas gwintowania. Liczba i rodzaj rowków zależą od konkretnej konstrukcji gwintownika i zastosowania.
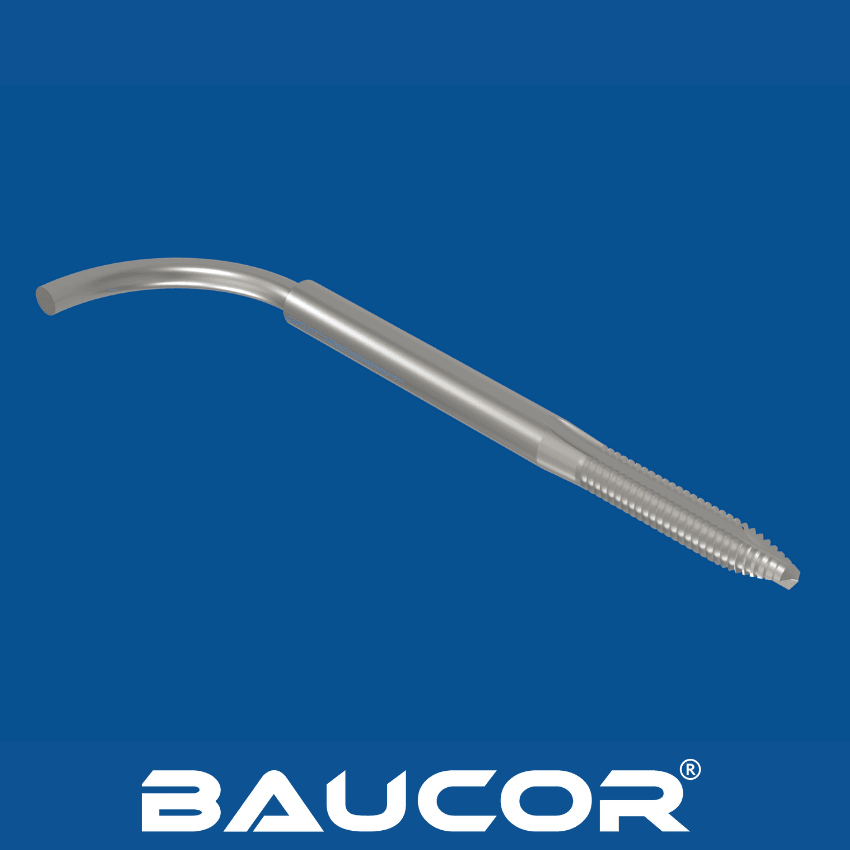
Gwintowniki z chwytem giętym
  • Gięcie chwytu: prosty chwyt gwintownika jest nagrzewany do określonej temperatury, a następnie gięty pod wymaganym kątem 90 stopni. Proces ten jest starannie kontrolowany, aby zapewnić właściwy kąt gięcia i uniknąć uszkodzenia gwintownika.
  • Obróbka cieplna: gwintownik z chwytem giętym jest poddawany obróbce cieplnej w celu utwardzenia krawędzi skrawających i zwiększenia ogólnej trwałości. Obejmuje ona hartowanie (szybkie chłodzenie) i odpuszczanie (ponowne nagrzewanie do niższej temperatury).
  • Powłoka (opcjonalnie): w zależności od zastosowania gwintownik może być pokryty cienką warstwą materiału, takiego jak azotek tytanu (TiN) lub węgloazotek tytanu (TiCN), aby dodatkowo zwiększyć odporność na zużycie i zmniejszyć tarcie.
  • Kontrola końcowa: każdy gwintownik jest starannie kontrolowany, aby spełniał rygorystyczne normy jakości w zakresie dokładności wymiarowej, jakości gwintu i ogólnych parametrów pracy.
POPROŚ O WYCENĘ

W jakich rozmiarach Baucor produkuje gwintowniki z chwytem giętym?

Baucor jest czołowym producentem gwintowników z chwytem giętym i oferuje szeroką gamę rozmiarów, które zaspokajają najczęstsze standardy branżowe i potrzeby klientów. Choć konkretne rozmiary mogą się różnić, poniżej przedstawiamy ogólny przegląd rozmiarów, których można oczekiwać w produkcji Baucor:

Rozmiary metryczne:

  • Średnica gwintu: M2 do M24 (lub większe w określonych zastosowaniach)
  • Skok: 0.25mm do 3mm (obejmuje skoki zwykłe i drobne)
  • Średnica chwytu: odpowiadająca średnicy gwintu, zgodnie ze standardowymi wymiarami chwytów gwintowników

Rozmiary w standardzie Unified Thread Standard (UTS):

  • Numer: #0 do 1" (lub większe)
  • Liczba zwojów na cal (TPI): 80 do 4 (obejmuje różne gęstości gwintu)
  • Średnica chwytu: odpowiadająca rozmiarowi gwintu, zgodnie ze standardowymi wymiarami chwytów gwintowników

Dodatkowe uwagi:

  • Rozmiary na zamówienie: Baucor może oferować gwintowniki z chwytem giętym w rozmiarach na zamówienie, w zależności od konkretnych wymagań klienta lub nietypowych zastosowań.
  • Opcje materiałów i powłok: Baucor zapewne oferuje różne opcje materiałowe (HSS, HSS-Co, węglik spiekany) i powłoki (TiN, TiCN, AlTiN) dla każdego rozmiaru, co pozwala dopasować narzędzie do zastosowania gwintowania.

Baucor może wykonać dla Państwa gwintowniki o rozmiarach od bardzo małych, np. M0.5, do dużych, sięgających M68, co pozwala sprostać szerokiemu spektrum wymagań w zakresie gwintowania. Prosimy o kontakt w sprawie odpowiednich wymiarów.

Baucor może produkować gwintowniki w najbardziej specjalistycznych rozmiarach dopasowanych do Państwa potrzeb.

Z jakich materiałów wykonuje się gwintowniki z chwytem giętym?

Gwintowniki z chwytem giętym mogą być wykonywane z różnych materiałów, z których każdy ma swoje zalety i idealne zastosowania:

1. Stal szybkotnąca (HSS):

  • Najczęściej stosowany materiał gwintowników z chwytem giętym.
  • Zapewnia dobrą równowagę między twardością, odpornością na zużycie i wytrzymałością.
  • Nadaje się do szerokiej gamy materiałów i zastosowań gwintowania.

2. Kobaltowa stal szybkotnąca (HSS-Co):

  • Zawiera kobalt, który zwiększa odporność na ciepło i twardość.
  • Dobrze sprawdza się przy wyższych prędkościach skrawania i temperaturach.
  • Idealna do gwintowania trudnoskrawalnych materiałów, takich jak stal nierdzewna i stopy niklu.

3. Proszkowa stal szybkotnąca (PM HSS):

  • Wykonana z metalu proszkowego, co zapewnia lepszą odporność na zużycie i wytrzymałość niż tradycyjna HSS.
  • Zapewnia drobniejszą strukturę ziarna i lepsze utrzymanie krawędzi.
  • Nadaje się do produkcji wielkoseryjnej i wymagających zastosowań gwintowania.

4. Węglik spiekany:

  • Materiał wyjątkowo twardy i odporny na zużycie.
  • Pozwala na najwyższe prędkości skrawania i najdłuższą trwałość narzędzia.
  • Idealny do gwintowania materiałów ściernych i zastosowań wymagających wysokiej precyzji.

5. HSS z końcówką z węglika spiekanego:

  • Łączy wytrzymałość HSS z odpornością na zużycie węglika spiekanego.
  • Ma końcówkę z węglika spiekanego przylutowaną do chwytu z HSS.
  • Stanowi ekonomiczną alternatywę dla gwintowników z pełnego węglika spiekanego.

Dodatkowe uwagi:

  • Powłoka: gwintowniki z chwytem giętym mogą być pokrywane materiałami takimi jak azotek tytanu (TiN), węgloazotek tytanu (TiCN) lub azotek glinu i tytanu (AlTiN), aby dodatkowo poprawić odporność na zużycie, zmniejszyć tarcie i wydłużyć trwałość narzędzia.
  • Obróbka powierzchniowa: inne rodzaje obróbki powierzchniowej, takie jak utlenianie parowe czy obróbka kriogeniczna, mogą poprawić parametry pracy i trwałość gwintownika.

Wybór materiału gwintownika z chwytem giętym zależy od takich czynników jak:

  • Gwintowany materiał: miększe materiały mogą wymagać innych materiałów gwintownika niż twardsze.
  • Prędkość i posuw gwintowania: wyższe prędkości i posuwy mogą wymagać materiałów gwintownika o większej odporności na zużycie.
  • Wielkość produkcji: produkcja wielkoseryjna może uzasadniać użycie trwalszych materiałów gwintownika.
  • Kwestie kosztowe: gwintowniki z węglika spiekanego są zazwyczaj droższe niż gwintowniki z HSS.

Uwzględniając te czynniki, mogą Państwo wybrać najbardziej odpowiedni materiał dla swojego zastosowania gwintownika z chwytem giętym.

Jakie powłoki poprawiają właściwości gwintowników z chwytem giętym?

Powłoki znacząco poprawiają parametry pracy i trwałość gwintowników z chwytem giętym. Oto niektóre z często stosowanych powłok:

Azotek tytanu (TiN):

  • Powłoka w kolorze złotym
  • Poprawia twardość i odporność na zużycie
  • Zmniejsza tarcie i wydzielanie ciepła
  • Wydłuża trwałość narzędzia
  • Nadaje się do gwintowania ogólnego zastosowania

Węgloazotek tytanu (TiCN):

  • Powłoka w kolorze ciemnoszarym lub czarnym
  • Twardsza i bardziej odporna na zużycie niż TiN
  • Doskonała do szybkiego gwintowania i materiałów ściernych
  • Ogranicza zacieranie i narost na krawędzi skrawającej
  • Idealna do gwintowania stali nierdzewnej i innych twardych materiałów

Azotek glinu i tytanu (AlTiN):

  • Powłoka w kolorze fioletowym lub niebieskoszarym
  • Wyjątkowa twardość i odporność na utlenianie w wysokich temperaturach
  • Doskonała do gwintowania na sucho i szybkiej obróbki
  • Zmniejsza tarcie i wydzielanie ciepła
  • Idealna do gwintowania trudnoskrawalnych materiałów i egzotycznych stopów

Azotek tytanu i glinu (TiAlN):

  • Właściwości podobne do AlTiN
  • Doskonała odporność na zużycie i stabilność termiczna
  • Zmniejsza tarcie i zużycie narzędzia
  • Nadaje się do szybkiej obróbki i gwintowania na sucho

Powłoka diamentopodobna (DLC):

  • Powłoka z węgla amorficznego o właściwościach zbliżonych do diamentu
  • Wyjątkowo twarda i odporna na zużycie
  • Niski współczynnik tarcia
  • Idealna do gwintowania materiałów ściernych i metali nieżelaznych

Inne powłoki:

  • Azotek chromu (CrN)
  • Azotek cyrkonu (ZrN)
  • Powłoki wielowarstwowe łączące różne materiały

Wybór powłoki zależy od konkretnego zastosowania i oczekiwanych właściwości:

  • Gwintowany materiał: twardsze materiały mogą wymagać powłok o większej odporności na zużycie.
  • Prędkość gwintowania i posuw: wyższe prędkości i posuwy mogą wymagać powłok o lepszej odporności cieplnej i smarności.
  • Wymagana trwałość narzędzia: dłuższą trwałość narzędzia można uzyskać dzięki twardszym powłokom.
  • Aspekty kosztowe: niektóre powłoki są droższe od innych.

Starannie dobierając odpowiednią powłokę, mogą Państwo zoptymalizować wydajność i trwałość gwintowników z chwytem giętym, co przekłada się na wyższą produktywność i niższe koszty.

POPROŚ O WYCENĘ

Gdzie stosuje się gwintowniki z chwytem giętym?

Gwintowniki z chwytem giętym stosuje się przede wszystkim w następujących obszarach:

Wielkoseryjna produkcja nakrętek:

  • Branże takie jak motoryzacja, lotnictwo i produkcja elektroniki korzystają z gwintowników z chwytem giętym do wydajnego, ciągłego gwintowania dużych ilości nakrętek.

Automatyczne maszyny do gwintowania:

  • Gwintowniki z chwytem giętym są przeznaczone do automatycznych maszyn do gwintowania, w których ich charakterystyczny kształt umożliwia ciągłe gwintowanie bez konieczności zmiany kierunku obrotów maszyny czy ręcznego usuwania nakrętek.

Wykonywanie gwintów w nakrętkach:

  • Gwintowniki z chwytem giętym są zaprojektowane specjalnie do wykonywania gwintów wewnętrznych w nakrętkach z różnych materiałów, w tym ze stali, stali nierdzewnej, aluminium i mosiądzu.

Zastosowania wymagające szybkości i wydajności:

  • Dzięki możliwości ciągłego gwintowania gwintowniki z chwytem giętym są preferowane tam, gdzie kluczowe znaczenie mają wysoka produktywność i krótsze czasy cyklu.

Oto kilka konkretnych przykładów zastosowania gwintowników z chwytem giętym:

  • Przemysł motoryzacyjny: gwintowanie nakrętek do elementów silnika, części podwozia i wyposażenia wnętrza.
  • Przemysł lotniczy: gwintowanie nakrętek do konstrukcji statków powietrznych, podwozi i układów sterowania.
  • Przemysł elektroniczny: gwintowanie nakrętek do płytek drukowanych, złączy i obudów.
  • Budownictwo: gwintowanie nakrętek do elementów złącznych stosowanych w budynkach i infrastrukturze.

Ponadto gwintowniki z chwytem giętym mogą być stosowane w innych branżach i zastosowaniach, w których wymagane jest wielkoseryjne gwintowanie nakrętek.

Podsumowując, gwintowniki z chwytem giętym odgrywają kluczową rolę w wydajnej i zautomatyzowanej produkcji nakrętek gwintowanych, przyczyniając się do wzrostu produktywności i opłacalności w wielu branżach.

Które branże wykorzystują gwintowniki z chwytem giętym?

Gwintowniki z chwytem giętym są szeroko stosowane w różnych branżach dzięki wydajności przy wielkoseryjnym gwintowaniu nakrętek. Oto najważniejsze z nich:

Przemysł motoryzacyjny:

  • Gwintowniki z chwytem giętym są niezbędne przy produkcji gwintowanych elementów złącznych do elementów silnika, części podwozia, wyposażenia wnętrza i paneli nadwozia.

Przemysł lotniczy:

  • Stosuje się je do gwintowania nakrętek do konstrukcji statków powietrznych, podwozi, układów sterowania i elementów wyposażenia wnętrza.

Przemysł elektroniczny:

  • Gwintowniki z chwytem giętym służą do wykonywania gwintowanych otworów w nakrętkach do płytek drukowanych, złączy, obudów i innych urządzeń elektronicznych.

Budownictwo i produkcja elementów złącznych:

  • Odgrywają istotną rolę w produkcji gwintowanych elementów złącznych stosowanych w projektach budowlanych, w tym śrub, wkrętów i nakrętek do elementów konstrukcyjnych, maszyn i urządzeń.

Maszyny i urządzenia przemysłowe:

  • Gwintowniki z chwytem giętym służą do wytwarzania gwintowanych elementów złącznych do różnych podzespołów maszyn i urządzeń przemysłowych, zapewniając pewne i niezawodne połączenia.

Produkcja mebli:

  • Stosuje się je do gwintowania nakrętek do montażu mebli, zwłaszcza w środowisku produkcji wielkoseryjnej.

Produkcja urządzeń medycznych:

  • Gwintowniki z chwytem giętym służą do wykonywania precyzyjnych gwintów w nakrętkach do urządzeń medycznych, zapewniając bezpieczeństwo i funkcjonalność tych krytycznych elementów.

Inne branże:

  • Gwintowniki z chwytem giętym znajdują zastosowanie w wielu innych branżach, w tym w produkcji sprzętu AGD, maszyn rolniczych i artykułów sportowych, gdzie niezbędne są gwintowane elementy złączne.

Ogólnie rzecz biorąc, każda branża wymagająca wielkoseryjnej produkcji nakrętek gwintowanych do montażu lub mocowania może skorzystać z gwintowników z chwytem giętym. Ich charakterystyczna konstrukcja i zgodność z automatycznymi maszynami do gwintowania sprawiają, że idealnie nadają się do optymalizacji wydajności produkcji i obniżania kosztów.

Na jakich maszynach stosuje się gwintowniki z chwytem giętym?

Gwintowniki z chwytem giętym są przeznaczone przede wszystkim do określonych maszyn, które wykorzystują ich charakterystyczne odgięcie o 90 stopni do wydajnego i ciągłego gwintowania nakrętek. Należą do nich:

Obrotowe maszyny transferowe do gwintowania:

  • Maszyny te wykorzystują wiele wrzecion i stanowisk roboczych do wykonywania różnych operacji na nakrętkach, w tym gwintowania. Gwintowniki z chwytem giętym idealnie sprawdzają się w tych maszynach dzięki możliwości ciągłego gwintowania nakrętek bez konieczności zmiany kierunku obrotów maszyny.

Pionowe maszyny do gwintowania nakrętek:

  • Maszyny te są przeznaczone specjalnie do gwintowania nakrętek i często mają wiele wrzecion, co zwiększa produktywność. Gwintowniki z chwytem giętym są w nich powszechnie stosowane do gwintowania nakrętek w pozycji pionowej.

Automatyczne maszyny do gwintowania nakrętek:

  • Maszyny te automatyzują cały proces gwintowania nakrętek, od podawania nakrętek, przez gwintowanie, po ich wyrzucanie. Gwintowniki z chwytem giętym doskonale się do nich nadają dzięki możliwości ciągłego gwintowania i zgodności z systemami zautomatyzowanymi.

Centra do gwintowania CNC:

  • Chociaż centra do gwintowania CNC nie są przeznaczone wyłącznie do gwintowania nakrętek, można je zaprogramować tak, aby wykonywały tę operację wydajnie. Gwintowniki z chwytem giętym mogą być w nich używane do gwintowania nakrętek z wysoką precyzją i powtarzalnością.

Maszyny specjalne do gwintowania:

  • Niektórzy producenci projektują własne maszyny do gwintowania z myślą o konkretnych zastosowaniach w gwintowaniu nakrętek. Maszyny te mogą wykorzystywać gwintowniki z chwytem giętym, aby zoptymalizować proces gwintowania pod kątem ich szczególnych potrzeb.

Najważniejsze cechy maszyn wykorzystujących gwintowniki z chwytem giętym:

  • Wiele wrzecion: wiele maszyn ma kilka wrzecion do jednoczesnego gwintowania wielu nakrętek, co zwiększa produktywność.
  • Automatyczne podawanie nakrętek: maszyny często mają mechanizmy automatycznie podające nakrętki na stanowiska gwintowania, co ogranicza pracę ręczną.
  • Możliwość pracy z dużymi prędkościami: maszyny są zaprojektowane do pracy z wysokimi prędkościami, co umożliwia szybkie gwintowanie dużych ilości nakrętek.
  • Precyzja i powtarzalność: maszyny zapewniają dokładną i jednolitą jakość gwintu w gwintowanych nakrętkach.

Stosując gwintowniki z chwytem giętym w połączeniu z tymi wyspecjalizowanymi maszynami, producenci mogą osiągnąć wydajne i wysokiej jakości gwintowanie nakrętek w różnych branżach i zastosowaniach.

Jakie wsparcie projektowe i inżynieryjne zapewnia Baucor w zakresie gwintowników z chwytem giętym?

W Baucor jesteśmy czymś więcej niż tylko producentem gwintowników z chwytem giętym. Jesteśmy Państwa partnerem w precyzji. Wiemy, że każde zastosowanie jest wyjątkowe, dlatego oferujemy kompleksowy pakiet usług wsparcia projektowego i inżynieryjnego.

Wsparcie projektowe:

  • Projektowanie gwintowników na zamówienie: ściśle z Państwem współpracujemy, aby stworzyć gwintowniki z chwytem giętym idealnie dopasowane do Państwa potrzeb, niezależnie od tego, czy chodzi o nietypowy materiał, rozmiar gwintu czy geometrię. Państwa wyzwania są dla nas inspiracją.
  • Dobór materiału: nasza wiedza obejmuje pomoc w wyborze idealnego materiału gwintownika do obrabianego przedmiotu, z uwzględnieniem takich czynników jak warunki gwintowania i oczekiwana trwałość narzędzia. Stal szybkotnąca, kobalt czy węglik spiekany – mamy wiedzę, by pomóc w podjęciu decyzji.
  • Dobór powłoki: zalecamy powłoki takie jak TiN, TiCN czy AlTiN nie tylko po to, by poprawić wydajność, lecz by ją zoptymalizować. Zwiększona odporność na zużycie i smarność przekładają się na wymierne korzyści dla Państwa produkcji.
  • Modelowanie 3D i symulacja: nasze nowoczesne modelowanie 3D to nie tylko wizualizacja, ale przede wszystkim przewidywanie. Symulujemy działanie gwintownika, aby zapewnić jego funkcjonalność i uniknąć niespodzianek, zanim się pojawią.

Wsparcie inżynieryjne:

  • Wiedza techniczna: nasi doświadczeni inżynierowie to nie tylko telefon pod ręką, lecz partnerzy w rozwiązywaniu problemów. Niezależnie od tego, czy chodzi o poradę techniczną, diagnozowanie usterek czy optymalizację, działamy razem z Państwem.
  • Testy wydajności: rygorystycznie testujemy nasze gwintowniki, nie tylko po to, by spełnić normy branżowe, lecz by je przekroczyć. Dane udostępniamy Państwu, aby mieli Państwo pewność co do swojego oprzyrządowania.
  • Wsparcie aplikacyjne: od pomocy na miejscu po zdalną – nasze wsparcie zapewnia płynne wdrożenie naszych gwintowników w Państwa procesach. Optymalizujemy parametry i rozwiązujemy problemy, aby mogli się Państwo skupić na produkcji.

Więcej niż podstawy:

  • Szkolenia i edukacja: wierzymy w wzmacnianie naszych klientów. Dlatego oferujemy programy szkoleniowe dotyczące użytkowania gwintowników, ich konserwacji i usuwania problemów. Wiedza jest kluczem do maksymalnego wykorzystania inwestycji.
  • Zarządzanie narzędziami: rozumiemy znaczenie wydajności. Nasze usługi zarządzania narzędziami pomagają śledzić zużycie gwintowników, optymalizować zapasy i ostatecznie oszczędzać pieniądze.
  • Ponowne szlifowanie i ostrzenie: wydłużamy trwałość Państwa gwintowników dzięki profesjonalnemu ponownemu szlifowaniu i ostrzeniu. To zobowiązanie do zrównoważonego rozwoju i opłacalności.

W Baucor nie dostarczamy wyłącznie narzędzi, lecz rozwiązania. Nasze wsparcie projektowe i inżynieryjne to Państwa droga do optymalnych wyników, maksymalnej produktywności i poznania prawdziwego potencjału gwintowników z chwytem giętym. Państwa sukces jest naszą misją.

WSPARCIE INŻYNIERYJNE NA NAJWYŻSZYM POZIOMIE

Usługi wsparcia inżynieryjnego

Wiedza inżynierska na każdym etapie

Baucor oferuje rozwiązania w zakresie produkcji i inżynierii na zamówienie, dopasowane do Państwa konkretnych potrzeb, w różnych branżach.

Projektowanie pod kątem wytwarzalności (DFM)

Optymalizacja projektu pod kątem produkcji

Inżynierowie Baucor mogą przeanalizować Państwa projekt i przedstawić uwagi, które poprawią jego wytwarzalność, opłacalność i efektywność.

Rozwiązania prototypowe i produkcyjne

Rozwiązanie i skala dopasowane do Państwa potrzeb

Niezależnie od tego, czy potrzebują Państwo pojedynczego prototypu, czy produkcji seryjnej, inżynierowie Baucor chętnie podejmą współpracę. Prosimy o kontakt – omówimy, jak możemy urzeczywistnić Państwa pomysł.

Indywidualne rozwiązania inżynieryjne

Rozwiązania szyte na miarę dla klientów Baucor

Baucor specjalizuje się w unikalnych rozwiązaniach produkcyjnych i inżynieryjnych, zaprojektowanych tak, aby odpowiadać konkretnym potrzebom każdego klienta. Nasza wiedza obejmuje szeroki zakres branż i zastosowań.

Jakie są wytyczne projektowe dla gwintowników z chwytem giętym?

Projektowanie gwintowników z chwytem giętym wymaga starannego uwzględnienia wielu czynników, aby zapewnić optymalną wydajność i trwałość. Oto najważniejsze wytyczne projektowe:

Parametry gwintu:

  • Średnica podziałowa: średnica podziałowa powinna odpowiadać rozmiarowi gwintu wewnętrznego gwintowanej nakrętki.
  • Profil gwintu: profil gwintu powinien być zgodny z normą gwintu nakrętki (np. unifikowany, ISO, metryczny).
  • Kąt wejścia: kąt wejścia powinien być zoptymalizowany pod kątem konkretnego gwintowanego materiału i oczekiwanej jakości gwintu.

Geometria chwytu:

  • Kąt odgięcia: kąt odgięcia powinien wynosić 90 stopni, aby zapewnić prawidłowe wyrzucanie nakrętek i ciągłe gwintowanie.
  • Długość chwytu: długość chwytu powinna być wystarczająca, aby sięgnąć do dna nakrętki, a jednocześnie zapewnić luz w maszynie do gwintowania.
  • Średnica chwytu: średnica chwytu powinna być dopasowana do wrzeciona maszyny do gwintowania i zapewniać odpowiednią wytrzymałość.

Konstrukcja rowków:

  • Liczba rowków: liczba rowków powinna być odpowiednia do średnicy gwintownika i gwintowanego materiału.
  • Typ rowka: typ rowka (np. prosty, spiralny, przerywany) należy dobrać do wymagań w zakresie odprowadzania wiórów i właściwości materiału.
  • Podszlif rowka: należy zapewnić odpowiedni podszlif rowka, aby zapobiec zatykaniu się wiórami i zagwarantować płynne gwintowanie.

Geometria krawędzi skrawającej:

  • Kąt natarcia: kąt natarcia powinien być zoptymalizowany pod kątem konkretnego gwintowanego materiału i oczekiwanego sposobu skrawania.
  • Długość zbieżności: długość zbieżności należy dobrać na podstawie głębokości gwintu w nakrętce i oczekiwanego zazębienia gwintu.
  • Podszlif zbieżności: należy zapewnić odpowiedni podszlif zbieżności, aby zapobiec gromadzeniu się wiórów i zagwarantować płynne rozpoczęcie gwintu.

Dobór materiału:

  • Materiał gwintownika należy dobrać na podstawie materiału obrabianego przedmiotu, warunków gwintowania (prędkość, posuw, smarowanie) i oczekiwanej trwałości narzędzia. Powszechnymi wyborami są stal szybkotnąca (HSS), stal szybkotnąca z kobaltem (HSS-Co) i węglik spiekany.

Powłoka:

  • Odpowiednią powłokę należy dobrać tak, aby poprawić wydajność gwintownika, odporność na zużycie i smarność. Popularne opcje to TiN, TiCN i AlTiN.

Tolerancje wykonania:

  • Należy zachować wąskie tolerancje wykonania, aby zapewnić dokładność wymiarową, jakość gwintu i powtarzalną wydajność.

Uwarunkowania specyficzne dla zastosowania:

  • W przypadku niektórych zastosowań, takich jak gwintowanie cienkościennych nakrętek lub materiałów o szczególnych właściwościach, mogą być konieczne zmiany konstrukcyjne.

Stosując się do tych wytycznych projektowych, producenci mogą wytwarzać wysokiej jakości gwintowniki z chwytem giętym, zapewniające optymalną wydajność, trwałość i jakość gwintu w różnych zastosowaniach gwintowania nakrętek.