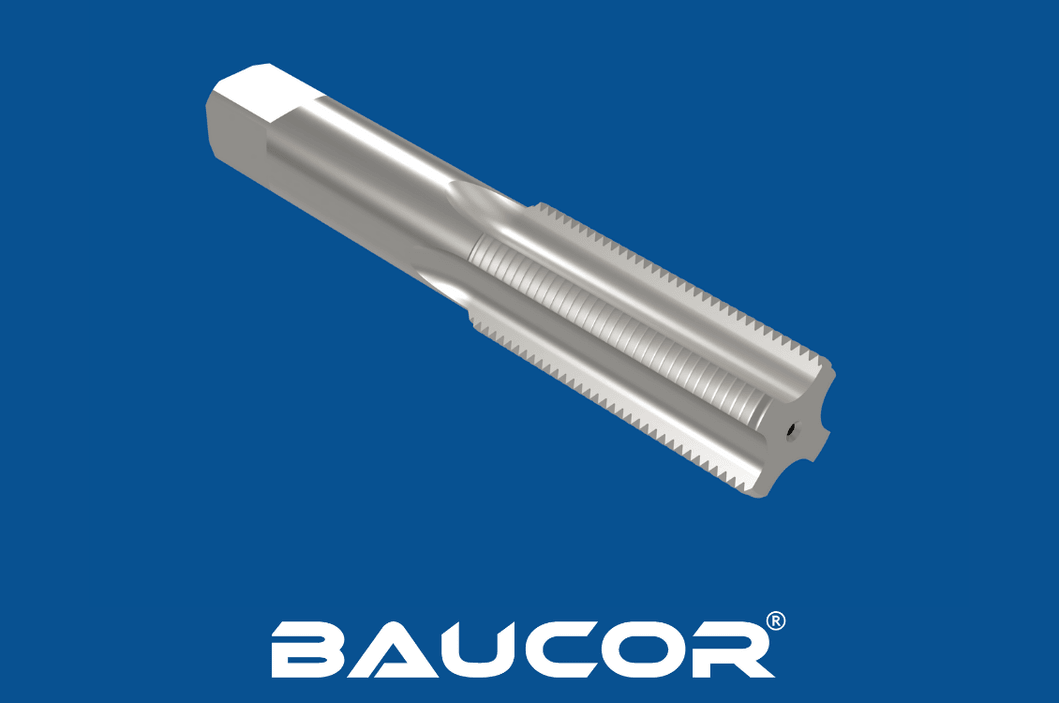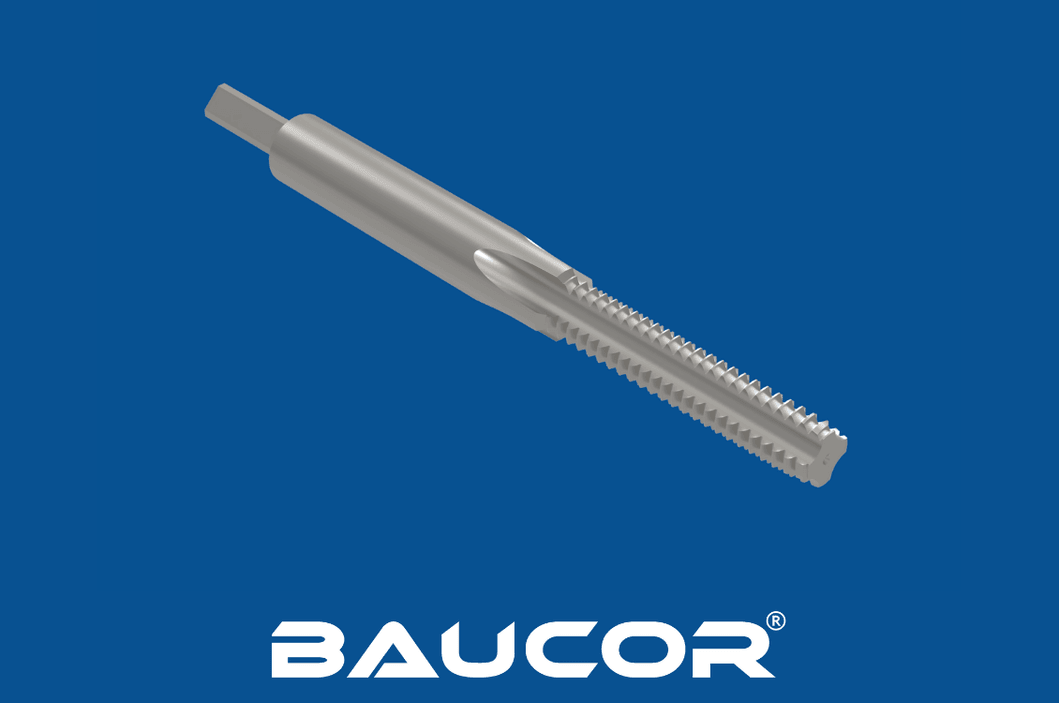

Jak produkowane są gwintowniki rurowe?
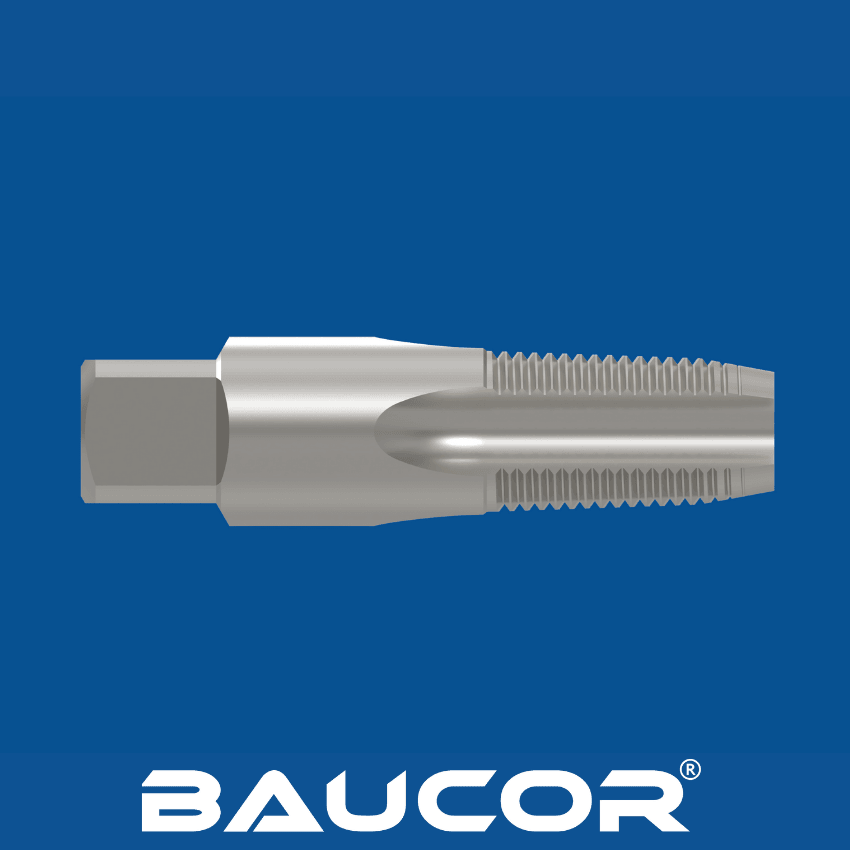
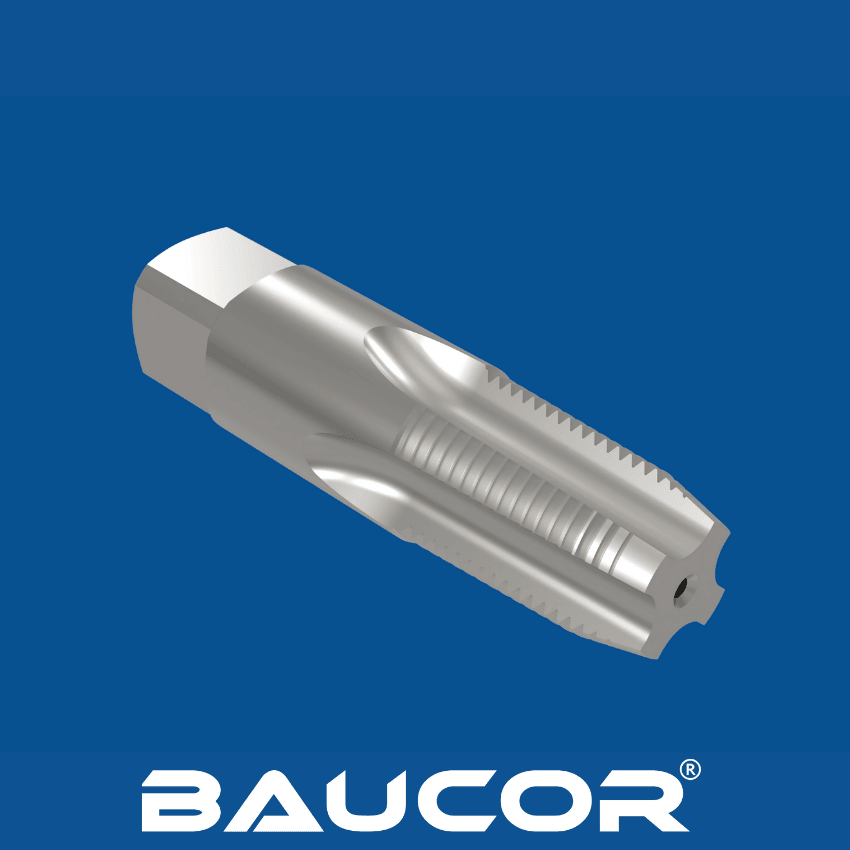
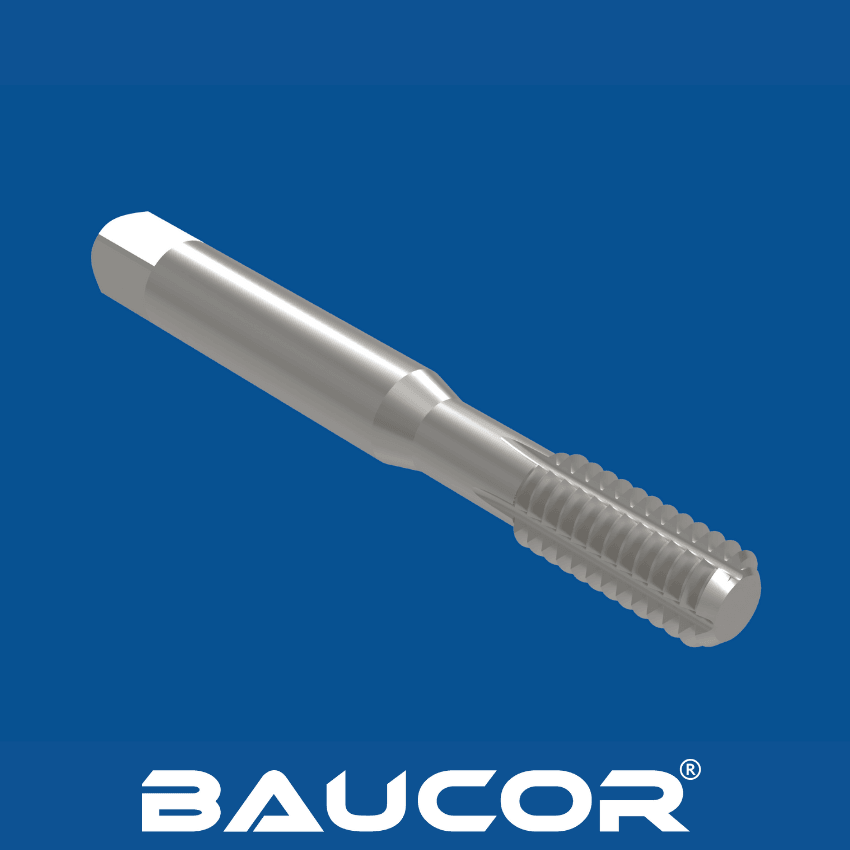
Wytwarzanie gwintowników rurowych, ze specjalną stożkową konstrukcją niezbędną do szczelnych połączeń, to staranny proces, w którym kluczowe znaczenie mają dokładność i właściwości materiału. Przyjrzyjmy się bliżej najważniejszym etapom:
- Dobór i przygotowanie materiału:
- Dobór materiału: Stal szybkotnąca (HSS) jest podstawą wielu gwintowników rurowych dzięki połączeniu ciągliwości, odporności na zużycie i przystępnej ceny. Do szczególnie twardych rur lub wymagających zastosowań producenci mogą wybrać kobaltową stal szybkotnącą (HSS-E) ze względu na jej wyższą odporność cieplną, a nawet stal szybkotnącą metalurgii proszków (PM HSS) dla uzyskania maksymalnej ciągliwości.
- Inne możliwe materiały to kobaltowa stal szybkotnąca (HSS-Co), metalurgia proszków (PM), stal szybkotnąca o podwyższonych parametrach (HP-HSS), węglik spiekany, azotek tytanu (TiN), węgloazotek tytanu (TiCN), azotek tytanowo-glinowy (TiAlN), węgiel diamentopodobny (DLC), azotek glinowo-tytanowy (AlTiN).
- Wstępne kształtowanie: Wybrany pręt stalowy jest cięty na przybliżoną długość i poddawany cyklowi obróbki cieplnej zwiększającemu jego twardość, co przygotowuje go na trudy obróbki skrawaniem.
Formowanie półfabrykatu:
- Szlifowanie lub toczenie: Procesy obróbki skrawaniem usuwają nadmiar materiału, aby uformować chwyt gwintownika (część bez gwintu, mocowaną w oprawce narzędziowej) i jego średnicę ogólną. Wymiary te są kontrolowane ze szczególną dokładnością, ponieważ wpływają na ostateczny rozmiar gwintu i kompatybilność.
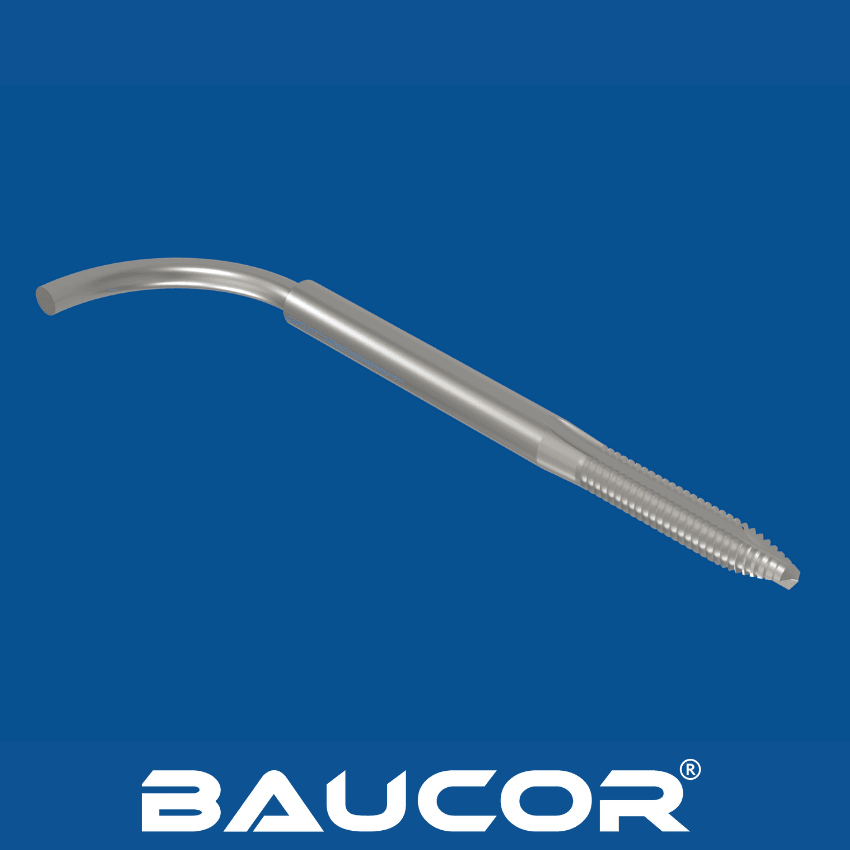
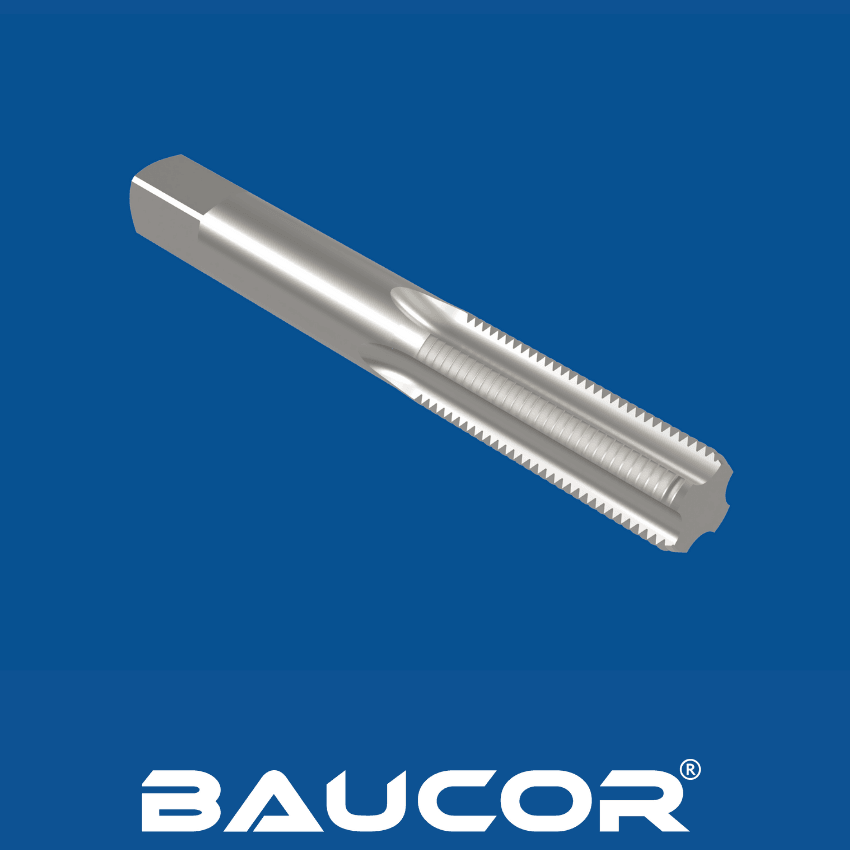
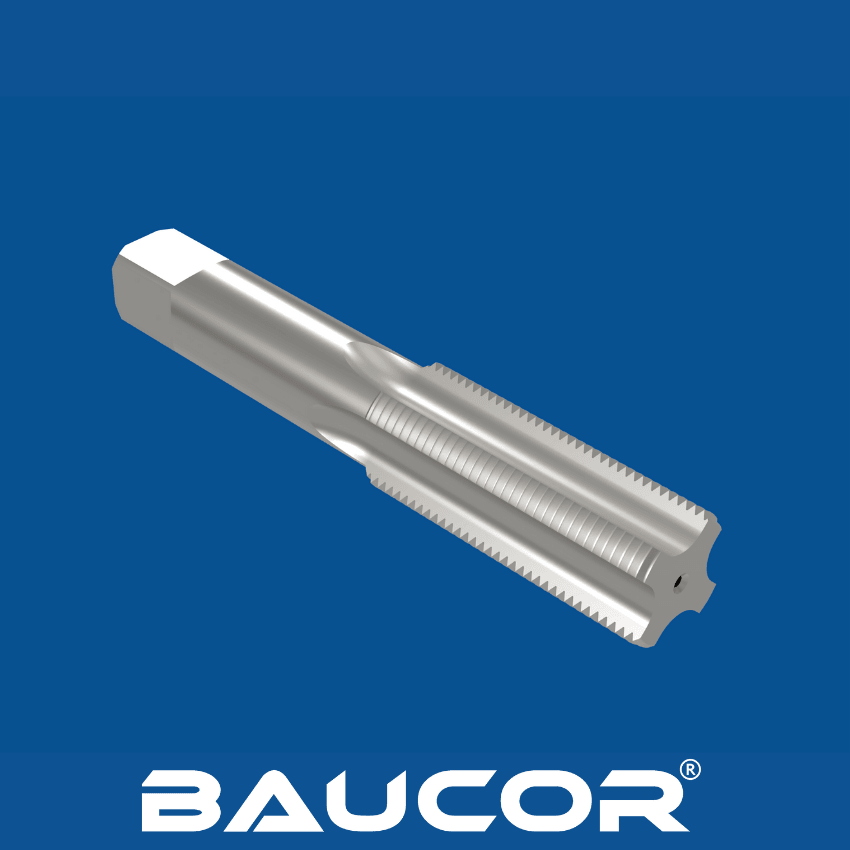
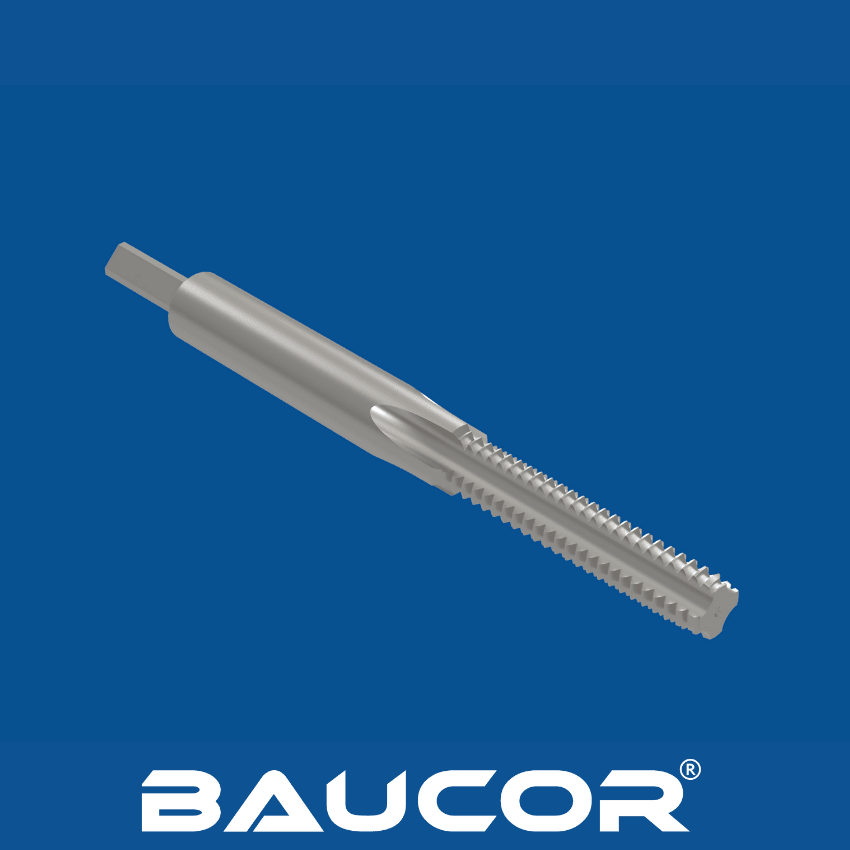
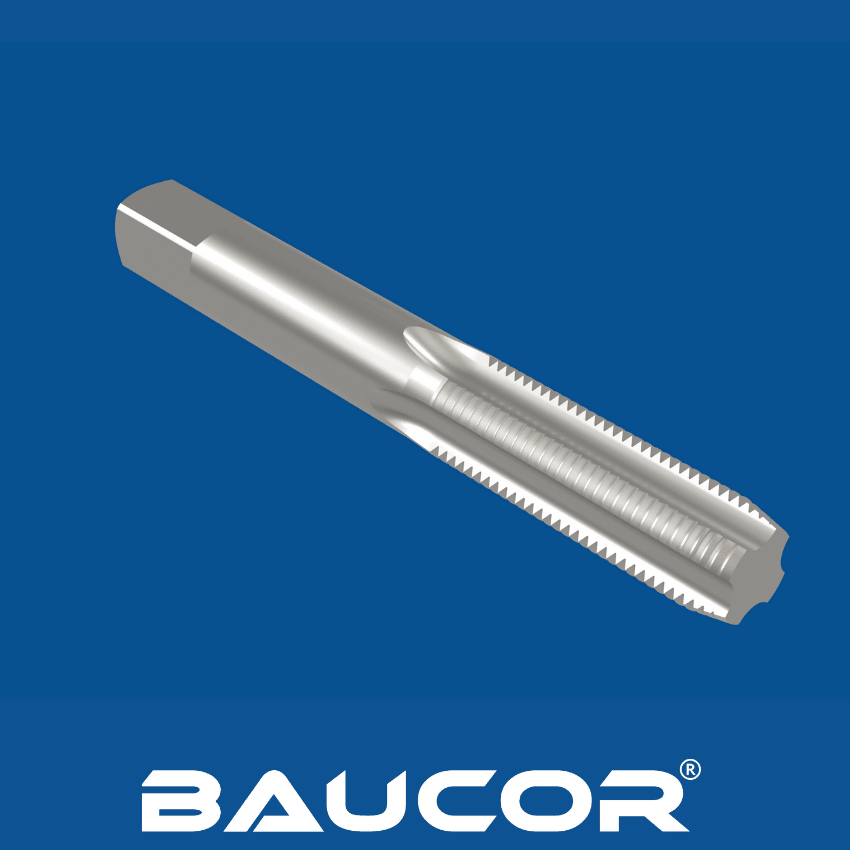
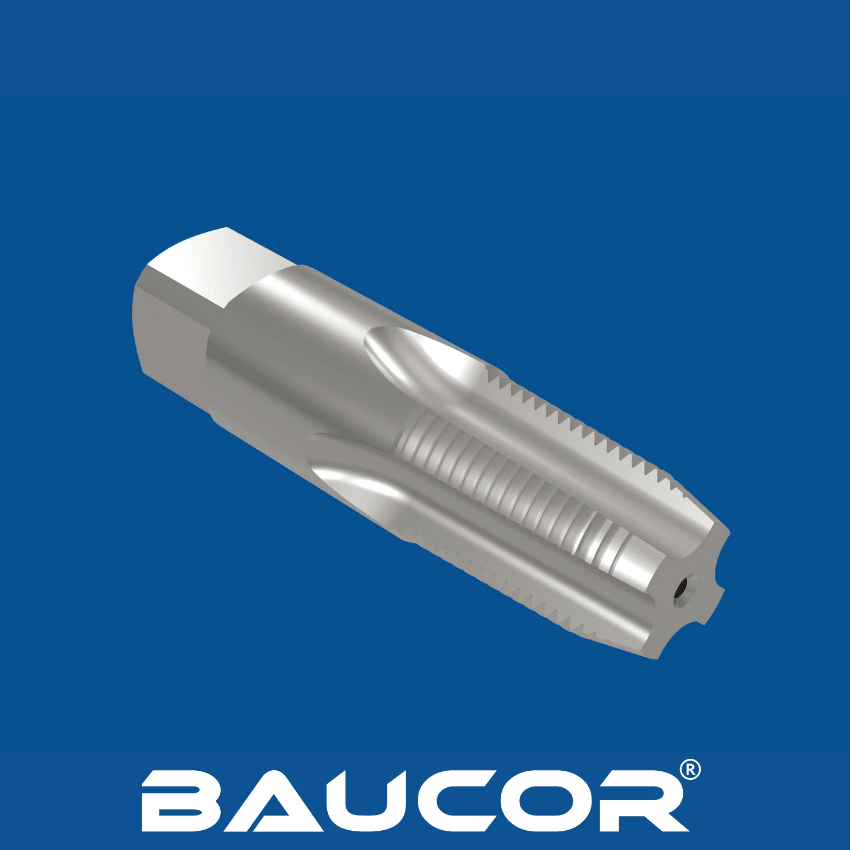
- Frezowanie rowków: Specjalistyczne frezarki wycinają charakterystyczne rowki gwintownika. Gwintowniki rurowe mogą mieć rowki proste dla krótkich wiórów w popularnych materiałach albo rowki spiralne dla lepszego odprowadzania wiórów przy trudniejszych materiałach lub głębszych otworach.
Wykonanie gwintu:
- Specjalistyczne szlifowanie gwintów: Najważniejszą rolę odgrywają precyzyjne szlifierki. Wykorzystują one ściernice o profilu odpowiadającym wymaganej normie gwintu (np. NPT lub NPTF), uwzględniającym niezbędną stożkowość.
- Precyzja i kontrola: Technologia CNC (sterowanie numeryczne komputerowe) zapewnia dokładność i powtarzalność procesu nacinania gwintu. Producenci starannie kontrolują prędkości ściernic, ruchy maszyny, a nawet przepływ chłodziwa, aby utrzymać optymalne warunki skrawania.
Obróbka cieplna
- Optymalizacja właściwości materiału: Gwintownik przechodzi kolejny cykl obróbki cieplnej. Ten końcowy etap precyzyjnie dostraja jego twardość, ciągliwość i odporność na zużycie, dzięki czemu wytrzymuje siły występujące przy nacinaniu gwintów w materiałach rurowych.
Obróbka powierzchniowa (opcjonalna):
- Azotek tytanu (TiN): Klasyczna powłoka w kolorze złota, zmniejszająca tarcie i zużycie.
- Zaawansowane powłoki: Można celowo wybrać opcje takie jak azotek tytanowo-glinowy (TiAlN) do zastosowań w wysokich temperaturach lub azotek chromu (CrN) dla odporności na korozję.
Kontrola jakości: Rygorystyczne kontrole gwarantują jakość:
- Dokładność wymiarowa: Gwinty, średnice, stożkowość i ogólna geometria gwintownika są skrupulatnie sprawdzane pod kątem ścisłych tolerancji określonych w normach branżowych i przez producenta.
- Badanie twardości: Potwierdza, że materiał uzyskał wymagane właściwości w wyniku obróbki cieplnej
- Kontrola powierzchni: Gwintownik jest sprawdzany pod kątem wad lub niedoskonałości, które mogłyby wpłynąć na jego działanie lub trwałość.