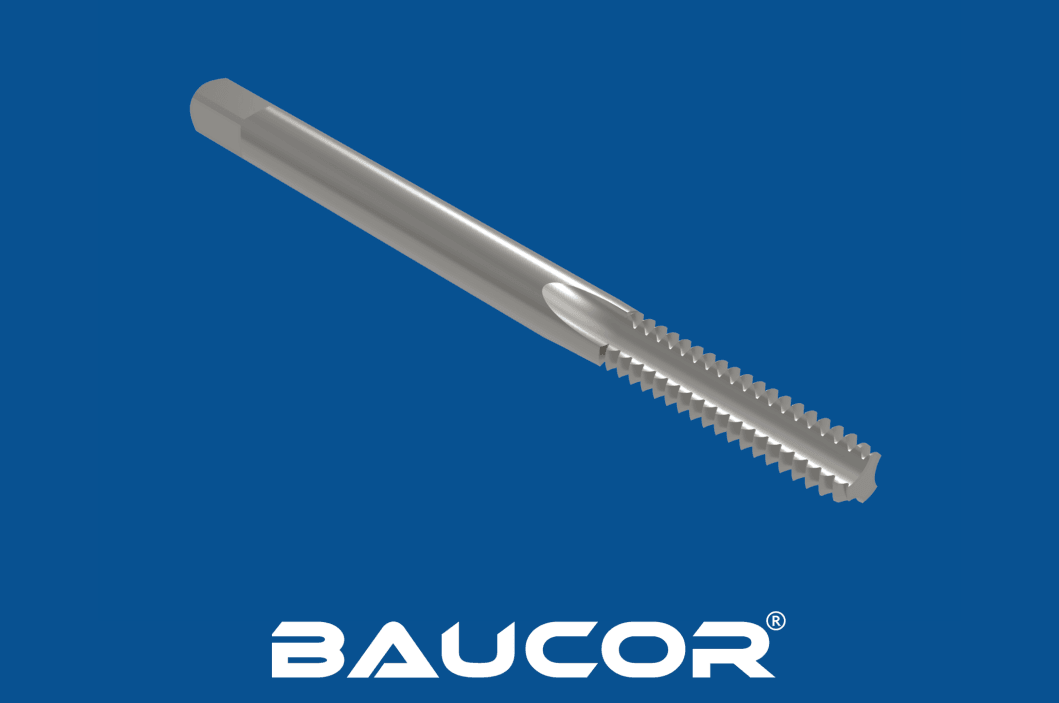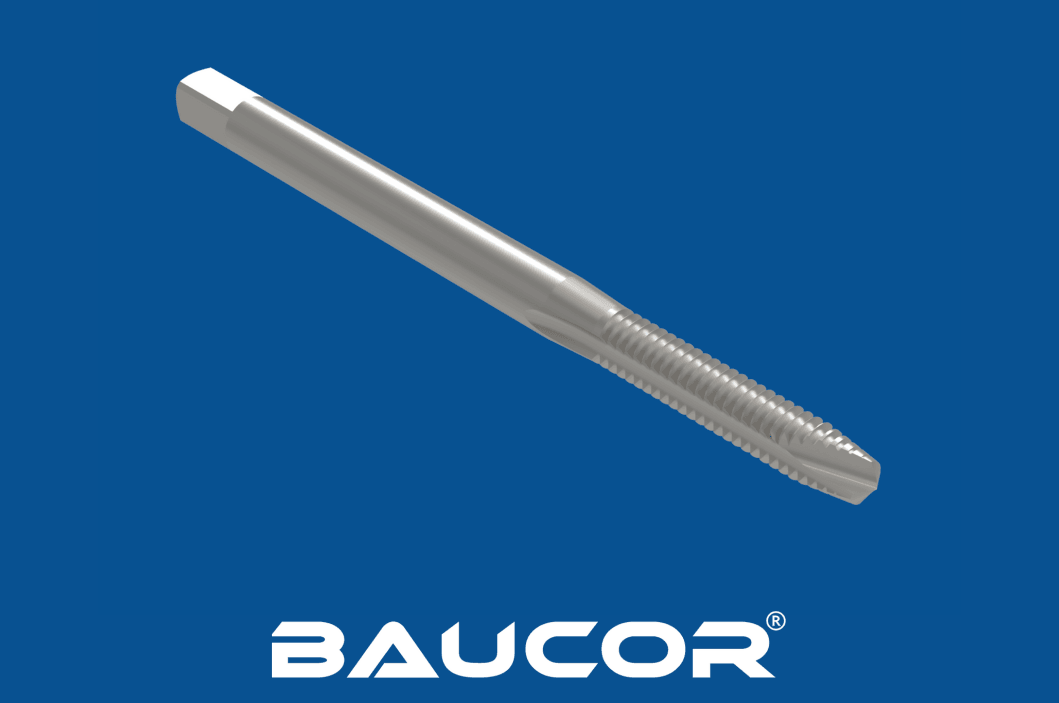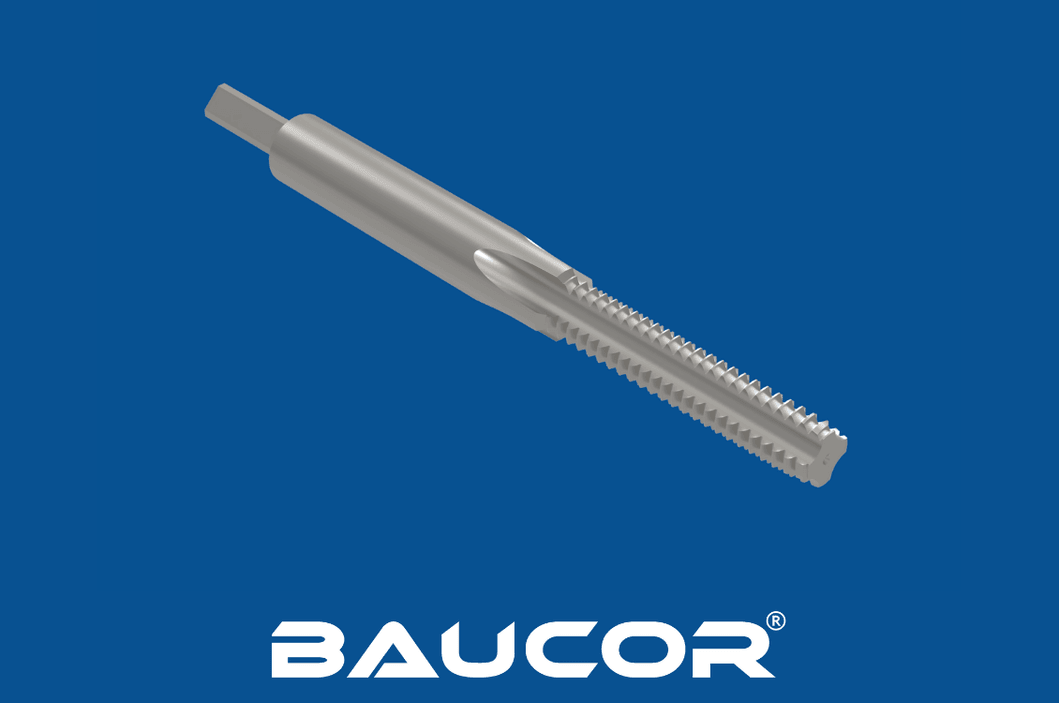

Jak produkowane są gwintowniki z rowkiem spiralnym?
Wytwarzanie gwintownika spiralnego obejmuje kilka etapów, precyzyjną obróbkę i specjalistyczne wyposażenie, aby uzyskać wymaganą dokładność i wydajność.
Główne etapy produkcji
- Dobór i przygotowanie materiału: Proces zaczyna się od pręta ze stali narzędziowej wysokiej jakości, zazwyczaj ze stali szybkotnącej (HSS) lub stali szybkotnącej kobaltowej (HSS-E). Pręt jest cięty na przybliżoną długość i poddawany obróbce cieplnej w celu zwiększenia twardości. Inne możliwe materiały to stal szybkotnąca (HSS), stal szybkotnąca kobaltowa (HSS-Co), metal proszkowy (PM), węglik spiekany oraz powlekane odmiany powyższych materiałów (np. TiN, TiCN).
- Formowanie półfabrykatu: Podstawowy kształt gwintownika jest kształtowany przez szlifowanie lub toczenie. Zaczynają się wyłaniać chwyt i średnica ogólna.
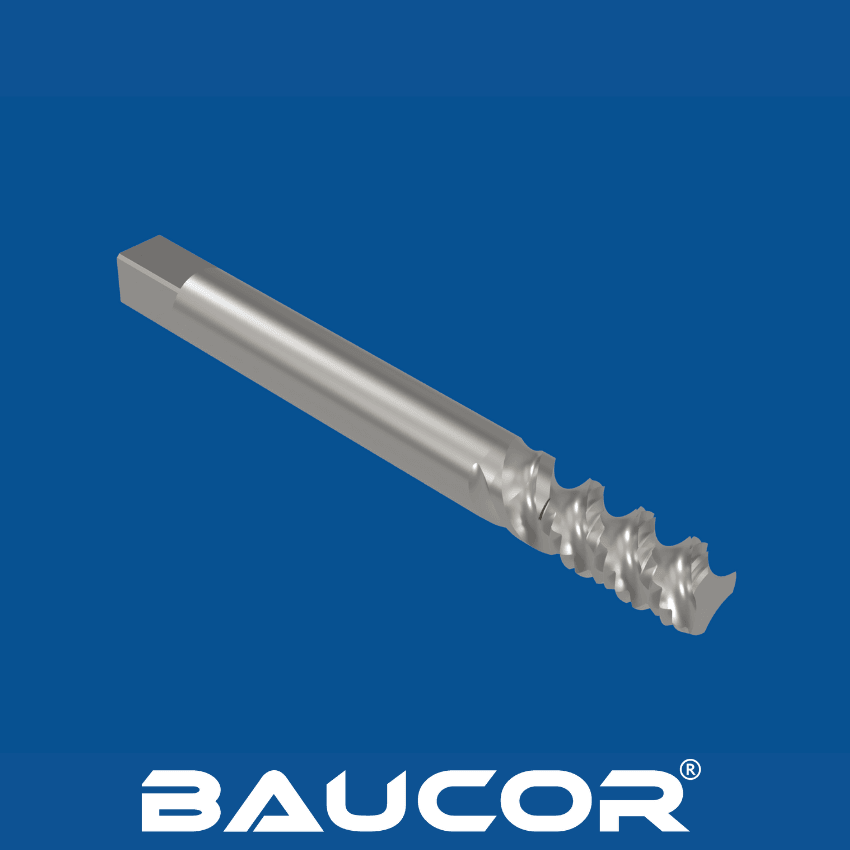
- Wykonanie rowków: Specjalistyczne frezarki wykonują charakterystyczne rowki spiralne. Kąt i głębokość tych rowków mają kluczowe znaczenie dla odprowadzania wiórów.
- Nacinanie gwintu: Szlifierki o wysokiej precyzji z użyciem odpowiednich ściernic wykonują dokładny profil gwintu zgodnie z normami (np. metryczny, UNC, UNF).
- Obróbka cieplna (końcowa): Gwintownik poddawany jest końcowej obróbce cieplnej w celu uzyskania optymalnej twardości i odporności na zużycie.
- Powlekanie (opcjonalnie): Powłoki, takie jak azotek tytanu (TiN) lub inne, można nanieść, aby jeszcze bardziej poprawić wydajność i trwałość narzędzia.
- Kontrola jakości: Dokładność wymiarowa (gwinty, średnica, geometria rowków), twardość i jakość powierzchni są rygorystycznie kontrolowane.