Przejdź do treści
Producent noży przemysłowych, noży maszynowych i narzędzi CNC na zamówienie w Stanach Zjednoczonych i Niemczech
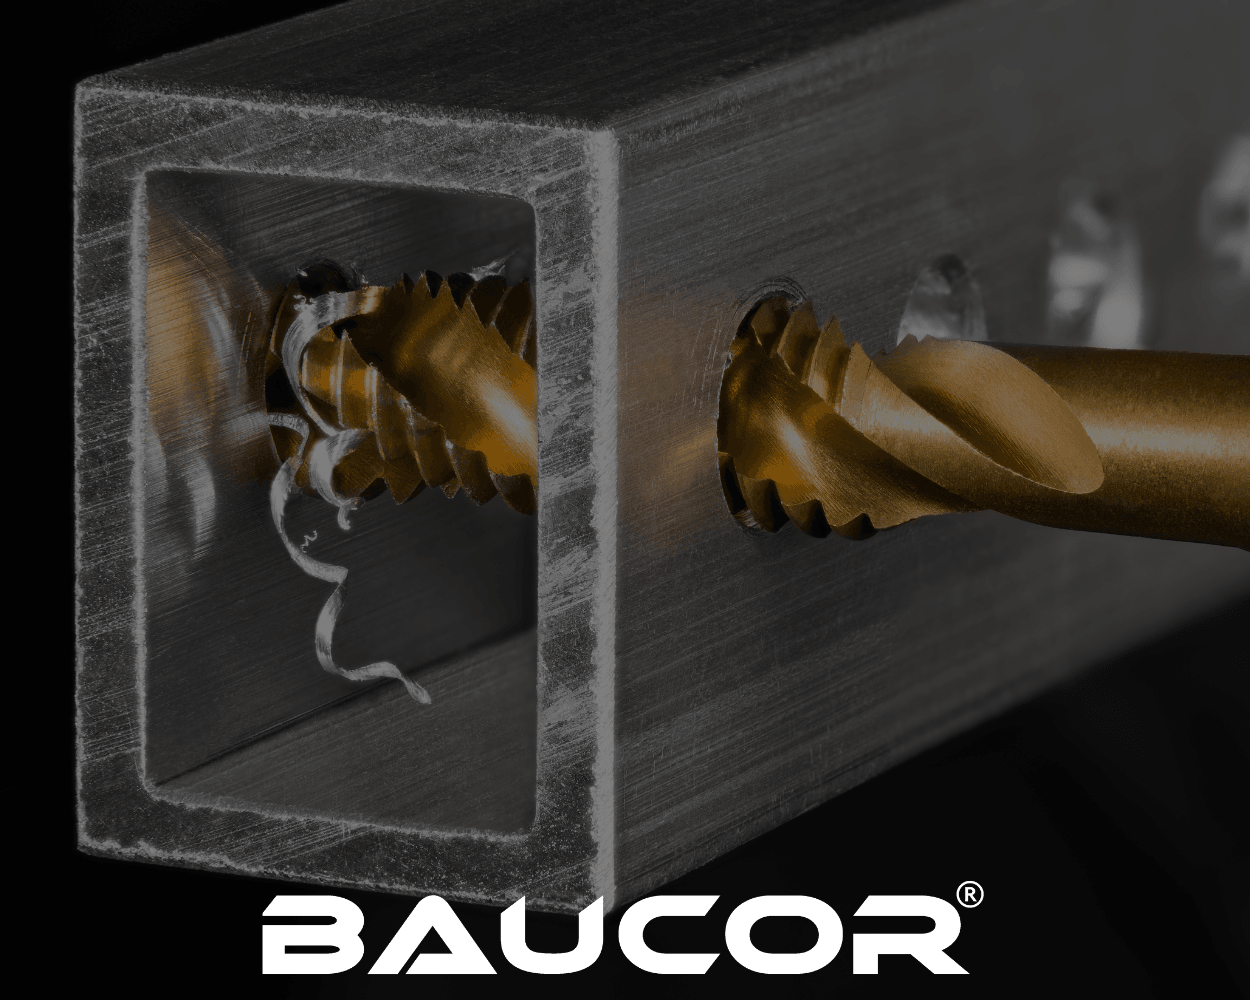
Przemysłowe narzędzie skrawające podczas wiercenia

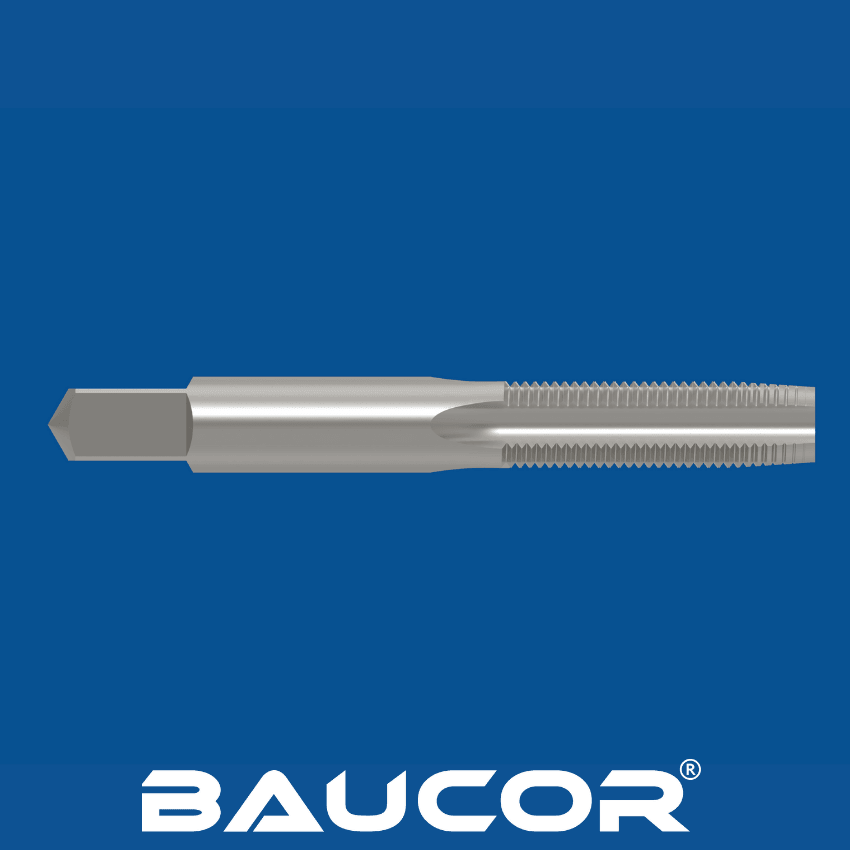
Gwintowniki wstępne dla profesjonalistów i majsterkowiczów

WYBIERZ BAUCOR I OCZEKUJ WIĘCEJ:

PRZEKONAJ SIĘ, JAK BEZBŁĘDNE GWINTOWNIKI NA NOWO DEFINIUJĄ WYDAJNOŚĆ I STYL

Precyzyjna produkcja, której ufają inżynierowie i naukowcy z firm z listy Fortune 500

Doświadczenie produkcyjne, któremu ufają wiodące światowe firmy.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Czym są gwintowniki wstępne i jak działają?

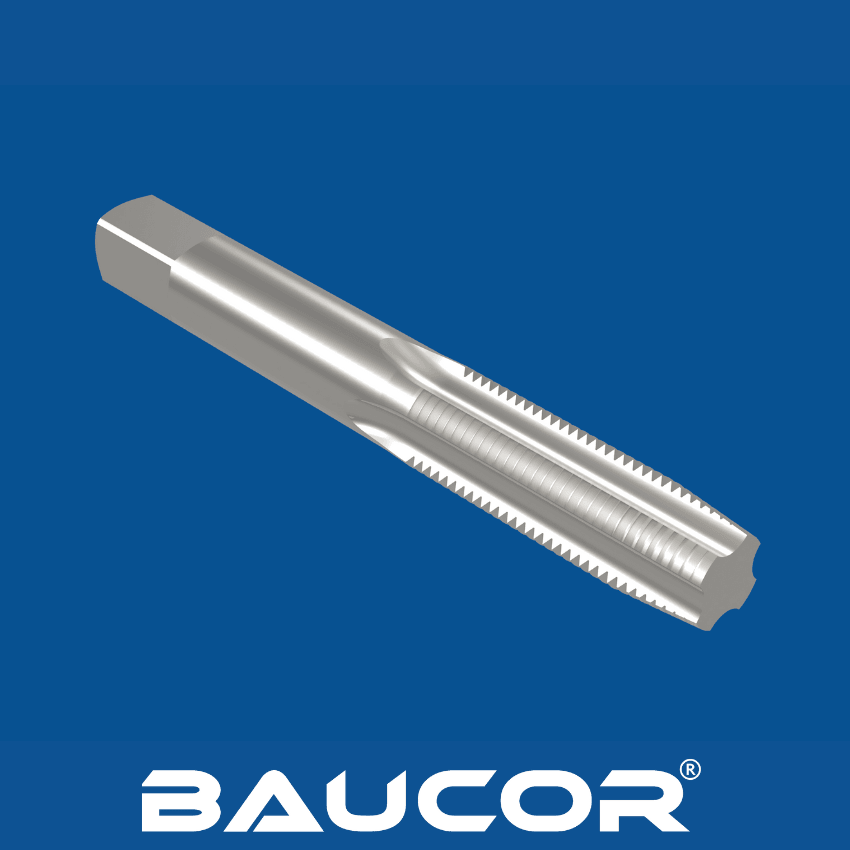
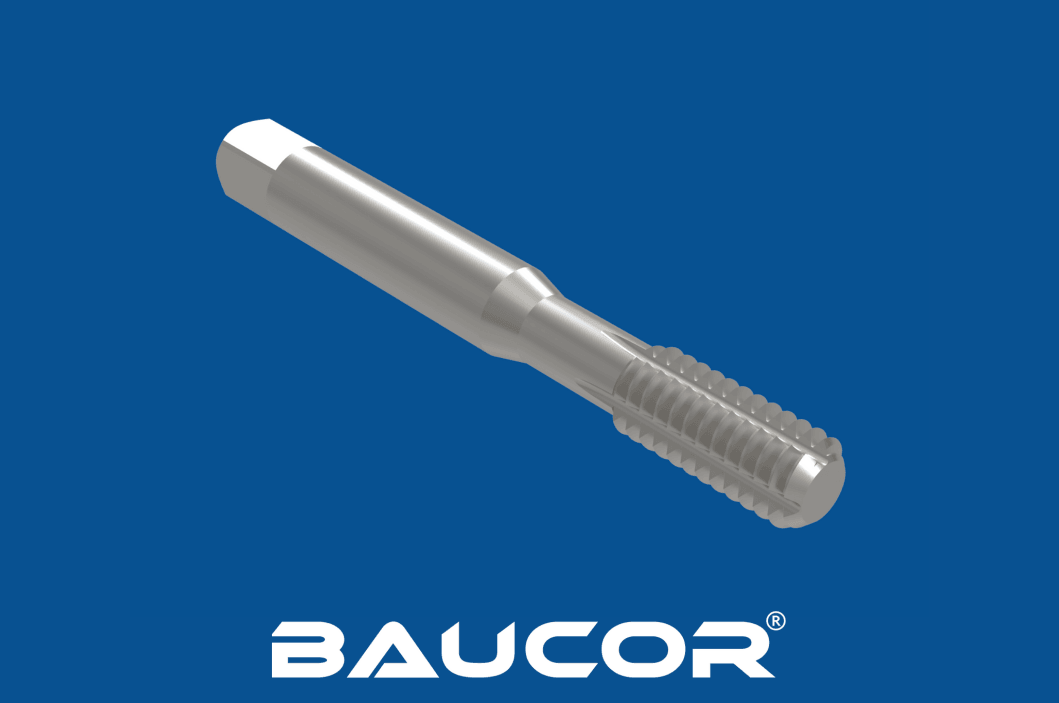
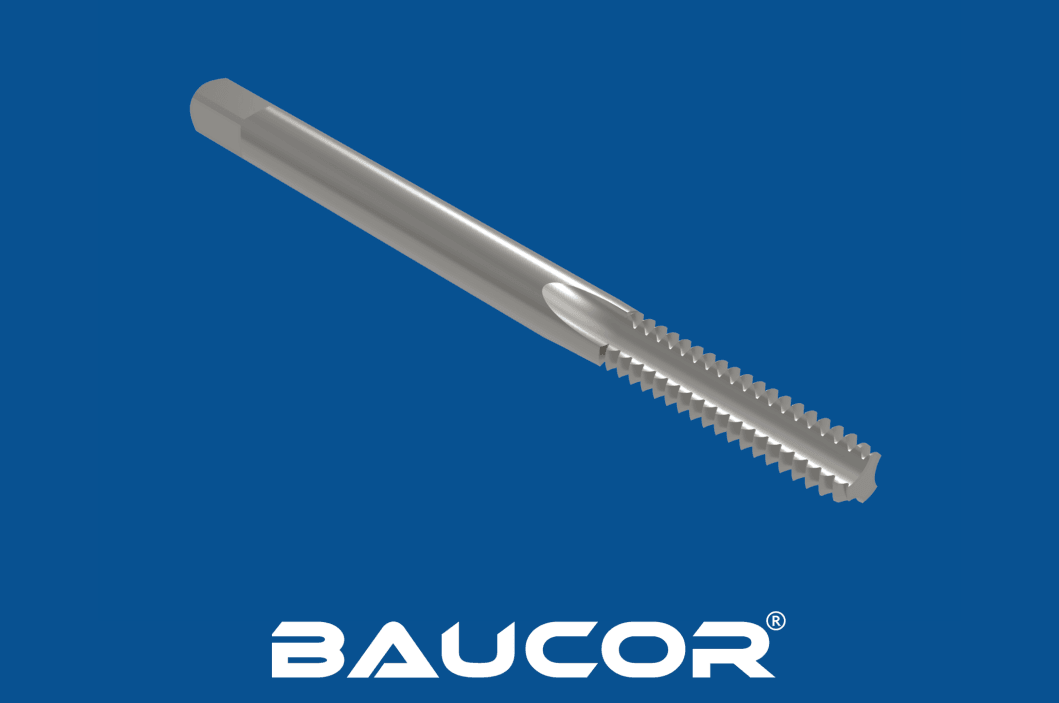
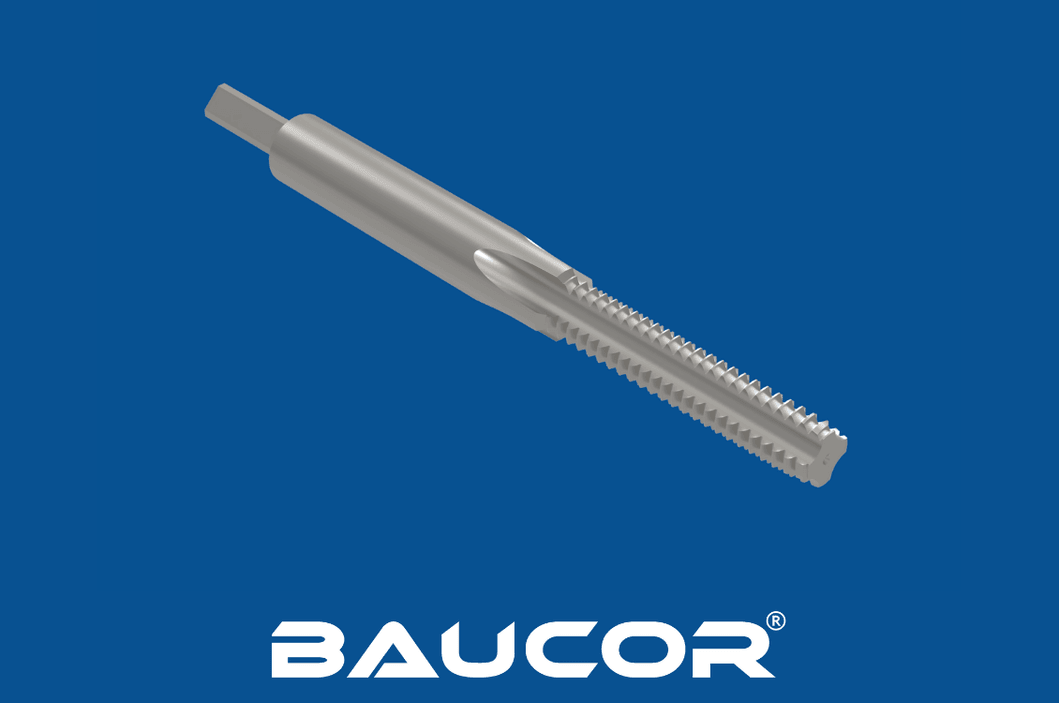
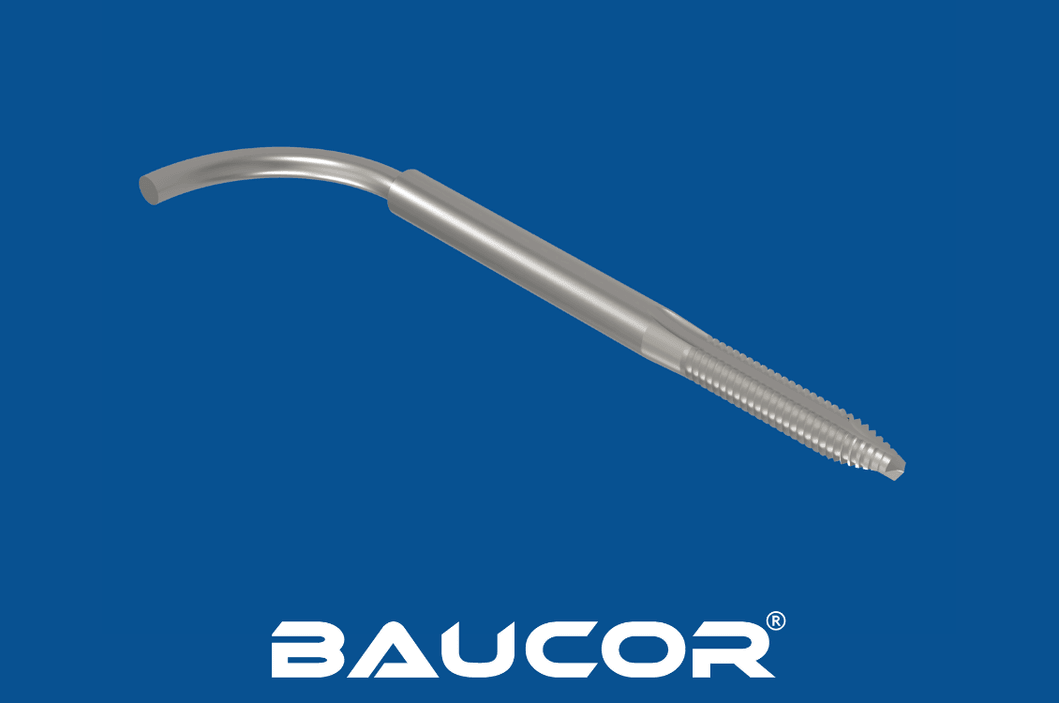
Gwintowniki wstępne, zwane także gwintownikami początkowymi, to narzędzia skrawające przeznaczone do rozpoczynania procesu gwintowania w otworze. Ich charakterystyczna stożkowa konstrukcja sprawia, że idealnie nadają się do płynnego rozpoczynania gwintu i zmniejszają ryzyko zerwania gwintu przez krzywe wkręcenie.

Jak działają gwintowniki wstępne

  • Stożkowe wejście: Cechą charakterystyczną gwintownika wstępnego jest stopniowe zwężenie na końcu roboczym, zazwyczaj obejmujące 8-10 zwojów gwintu. Ta stożkowa część prowadzi gwintownik w otwór i stopniowo skrawa materiał, tworząc częściowy zarys gwintu przechodzący w pełny profil gwintu.

Skrawanie i stopniowe formowanie gwintu w gwintownikach wstępnych

  • Sposób skrawania: Podobnie jak inne gwintowniki, gwintowniki wstępne mają krawędzie skrawające, które usuwają materiał z przedmiotu obrabianego, tworząc gwint. Gdy gwintownik obraca się i zagłębia w otworze, krawędzie skrawające stopniowo zbierają materiał, tworząc spiralne rowki, które stanowią gwint wewnętrzny.
  • Kształtowanie gwintu: Stożkowe wejście gwintownika pozwala mu stopniowo wchodzić w materiał, zmniejszając początkową siłę skrawania i ułatwiając rozpoczęcie gwintu. W miarę zagłębiania się gwintownika w otwór pełny profil gwintu przejmuje skrawanie, tworząc kompletny kształt gwintu.

Gwintowniki wstępne są zaprojektowane tak, aby zapewniać stopniowe skrawanie gwintu i lepsze prowadzenie podczas gwintowania. Doświadczenie Baucor w produkcji gwintowników specjalnych gwarantuje powtarzalną jakość gwintu, precyzję i wydajność narzędzia w wymagających zastosowaniach.

Zaprojektuj własny gwintownik

Zaprojektuj własny gwintownik

Wypełnij formularz w kilku krokach, aby zamówić produkcję na zamówienie, dopasowaną dokładnie do Państwa potrzeb!

Zacznij projektować

Jak produkowane są gwintowniki wstępne?

Gwintowniki wstępne

Gwintowniki wstępne, kluczowe przy rozpoczynaniu gwintów wewnętrznych, powstają w starannie dopracowanym procesie produkcji, który zapewnia precyzję i trwałość:

Dobór materiału:

  • Stal szybkotnąca (HSS): Najczęstszy materiał gwintowników wstępnych dzięki optymalnej równowadze twardości, odporności na ciepło i opłacalności. Nadaje się do gwintowania ogólnego przeznaczenia w większości materiałów.
  • Stal kobaltowa (HSS-Co): Stosowana do gwintowania twardszych materiałów, zapewnia lepszą odporność na ciepło i zużycie niż HSS.

Węglik spiekany: Słynie z wyjątkowej twardości i odporności na zużycie, idealny do produkcji wielkoseryjnej i gwintowania materiałów ściernych.

Przygotowanie półfabrykatu

Gwintowniki wstępne
  • Wybrany materiał jest cięty na walcowe półfabrykaty o wymaganej średnicy i długości.
  • Półfabrykaty są wyżarzane (poddawane obróbce cieplnej), aby zmiękczyć je przed dalszą obróbką.

Szlifowanie gwintu:

  • Precyzyjne szlifierki służą do wykonania zarysu gwintu na gwintowniku, zapewniając dokładny skok i profil.
  • Stożkowe wejście, kluczowa cecha gwintowników wstępnych, jest starannie szlifowane, aby zapewnić płynne rozpoczęcie gwintu i zmniejszyć ryzyko krzywego wkręcenia.

Frezowanie rowków wiórowych:

  • W korpusie gwintownika frezowane są rowki wiórowe, które tworzą krawędzie skrawające i kanały do odprowadzania wiórów. Liczba i kształt rowków zależą od przeznaczenia gwintownika i gwintowanego materiału.

Szlifowanie fazy:

  • Ścięcie, czyli stożkowe wejście na przednim końcu, jest precyzyjnie szlifowane, aby zapewnić optymalne wejście w gwint i zmniejszyć siły skrawania podczas rozpoczynania gwintowania.

Obróbka cieplna:

  • Gwintowniki są hartowane i odpuszczane, aby zwiększyć twardość, wytrzymałość i odporność na zużycie. Zwykle polega to na nagrzaniu gwintownika do określonej temperatury i szybkim schłodzeniu, a następnie odpuszczaniu w celu usunięcia naprężeń wewnętrznych.

Powłoka (opcjonalnie):

  • Niektóre gwintowniki wstępne są pokrywane materiałami takimi jak azotek tytanu (TiN) lub węgloazotek tytanu (TiCN), aby jeszcze bardziej zwiększyć twardość, zmniejszyć tarcie i wydłużyć trwałość narzędzia.

Szlifowanie końcowe i wykończenie:

  • Gwintowniki przechodzą końcowe szlifowanie, aby uzyskać wymaganą jakość powierzchni i dokładność wymiarową. Ten etap gwarantuje, że gwintownik spełnia rygorystyczne normy jakości i działa powtarzalnie.

Kontrola i zapewnienie jakości:

  • W całym procesie produkcji stosuje się rygorystyczne środki kontroli jakości, aby sprawdzić dokładność gwintu, tolerancje wymiarowe i ogólną wydajność gwintownika.

Znakowanie i pakowanie:

  • Gotowe gwintowniki są znakowane istotnymi informacjami, takimi jak rozmiar, materiał i powłoka, a następnie pakowane do dystrybucji do użytkowników końcowych.

Dzięki rygorystycznemu procesowi produkcji i zaawansowanym technikom można wytwarzać wysokiej jakości gwintowniki wstępne, które zapewniają niezawodne i wydajne gwintowanie w szerokiej gamie zastosowań.

POPROŚ O WYCENĘ

W jakich rozmiarach Baucor produkuje gwintowniki wstępne?

Jako wiodący producent narzędzi skrawających Baucor oferuje szeroki zakres rozmiarów gwintowników wstępnych, aby sprostać zróżnicowanym potrzebom klientów z różnych branż. Choć konkretny asortyment może się różnić, można spodziewać się następujących zakresów rozmiarów:

Rozmiary calowe (ułamkowe):

  • Standardowe: Powszechnie stosowane rozmiary, takie jak #0-80, #2-56, #4-40, #6-32, #8-32, #10-24, #12-24, 1/4-20 i kolejne, obejmujące szeroki zakres rozmiarów gwintów wymaganych w zastosowaniach calowych.
  • Nadwymiarowe: Baucor może też oferować nadwymiarowe gwintowniki wstępne do określonych zastosowań, w których pożądany jest nieco większy gwint dla lepszego dopasowania lub wytrzymałości.

Rozmiary metryczne (milimetry):

  • Standardowe: Szeroki wybór rozmiarów metrycznych, prawdopodobnie od M1, M1.2, M1.6, M2, aż po większe średnice, takie jak M10, M12, M16 lub nawet wyższe, dla użytkowników preferujących wymiary metryczne.

Rozmiary specjalne:

  • Gwintowniki do rur: Do gwintowania rur i złączek Baucor może oferować gwintowniki wstępne NPT (National Pipe Thread) lub BSPT (British Standard Pipe Thread) w różnych rozmiarach.

Z jakich materiałów wykonuje się gwintowniki wstępne?

Gwintowniki wstępne mogą być wykonane z różnych materiałów, z których każdy ma swoje zalety i najlepiej sprawdza się w określonych zastosowaniach:

  • Stal szybkotnąca (HSS): Powszechny i uniwersalny materiał, znany z równowagi twardości, wytrzymałości i odporności na zużycie. Nadaje się do gwintowania ogólnego przeznaczenia w różnych materiałach.
  • Stal szybkotnąca proszkowa (PM HSS): Bardziej zaawansowana odmiana HSS o lepszych właściwościach, takich jak większa odporność na zużycie, wytrzymałość i odporność na odpuszczanie (zachowanie twardości w wysokich temperaturach). Idealna do wymagających zastosowań i wyższych prędkości skrawania.
  • Stal kobaltowa (HSS-E lub HSSE): Zawiera kobalt, który zwiększa odporność na ciepło i twardość, dlatego dobrze nadaje się do obróbki twardych materiałów i zastosowań w wysokich temperaturach.
  • Węglik spiekany: Wyjątkowo twardy i odporny na zużycie, zapewnia znakomitą trwałość narzędzia, zwłaszcza w materiałach ściernych i produkcji wielkoseryjnej. Często stosowany w obróbce CNC i wymagających zastosowaniach.
  • HSS z końcówkami z węglika spiekanego: Łączy wytrzymałość HSS z odpornością na zużycie węglika spiekanego na krawędziach skrawających, zapewniając lepszą wydajność i wszechstronność.

Ponadto na gwintowniki wstępne można nakładać różne powłoki, które poprawiają ich właściwości:

  • Azotek tytanu (TiN): Zwiększa twardość i zmniejsza tarcie, poprawiając odporność na zużycie i trwałość narzędzia.
  • Węgloazotek tytanu (TiCN): Twardszy i bardziej odporny na zużycie niż TiN, dlatego nadaje się do obróbki z dużymi prędkościami i materiałów trudnoskrawalnych.
  • Azotek tytanowo-glinowy (TiAlN): Zapewnia doskonałą odporność na ciepło i twardość, idealny do obróbki z dużymi prędkościami i obróbki na sucho.
  • Azotek glinowo-tytanowy (AlTiN): Podobny do TiAlN, ale o jeszcze lepszych parametrach w wysokich temperaturach, dzięki czemu dobrze sprawdza się w bardzo wymagających zastosowaniach.

Wybór materiału gwintownika wstępnego zależy od konkretnego zastosowania, materiału obrabianego, wymaganej jakości gwintu i wielkości produkcji. Uwzględnienie tych czynników jest niezbędne przy wyborze najodpowiedniejszego materiału, który zapewni optymalną wydajność gwintowania i trwałość narzędzia.

Jakie powłoki poprawiają właściwości gwintowników wstępnych?

Gwintowniki wstępne, podobnie jak inne narzędzia skrawające, można ulepszyć różnymi powłokami, które poprawiają ich wydajność, trwałość i wszechstronność. Oto powszechnie stosowane i specjalistyczne powłoki:

Powszechne powłoki:

  1. Azotek tytanu (TiN): Ta złota powłoka jest szeroko stosowana ze względu na twardość, zmniejszone tarcie i lepszą odporność na ciepło. Gwintowniki wstępne z powłoką TiN zapewniają dłuższą trwałość narzędzia i lepszą wydajność w różnych materiałach.
  2. Węgloazotek tytanu (TiCN): Ta twarda, czarna powłoka zapewnia wyższą odporność na zużycie i niższe tarcie niż TiN. Gwintowniki z powłoką TiCN dobrze nadają się do obróbki materiałów ściernych i do wysokowydajnego gwintowania.
  3. Azotek tytanowo-glinowy (TiAlN): Ta fioletowa powłoka wykazuje doskonałą odporność na ciepło i twardość, dzięki czemu idealnie nadaje się do gwintowania z dużymi prędkościami i obróbki materiałów trudnoskrawalnych, takich jak stal nierdzewna i stopy tytanu.

Inne powłoki:

  1. Wykończenie błyszczące: technicznie nie jest to powłoka, lecz polerowane wykończenie, które może pomóc zmniejszyć tarcie i poprawić przepływ wiórów. Często stosuje się je w gwintownikach do miękkich materiałów, takich jak aluminium i mosiądz.
  2. Oksydowanie parą wodną: proces ten tworzy na powierzchni gwintownika cienką warstwę tlenku, zwiększając jego twardość i odporność na zużycie.
  3. Azotowanie: ta obróbka powierzchniowa zwiększa twardość powierzchni gwintownika i jego odporność na zużycie, dzięki czemu nadaje się do wysokowydajnego gwintowania.
  4. Powłoki nanoszone metodą osadzania z fazy gazowej: powłoki takie jak azotek glinowo-chromowy (AlCrN) lub azotek cyrkonu (ZrN) zapewniają lepszą odporność na zużycie, mniejsze tarcie i lepsze działanie w określonych zastosowaniach.

Wybór odpowiedniej powłoki:

Idealna powłoka gwintownika wstępnego zależy od kilku czynników, w tym:

  • Gwintowany materiał: Twardość i ścieralność gwintowanego materiału wpływają na rodzaj potrzebnej powłoki. Twardsze materiały wymagają zazwyczaj powłok o większej odporności na zużycie.
  • Warunki gwintowania: Gwintowanie z dużymi prędkościami lub wielkoseryjne może wymagać powłok o lepszej odporności na ciepło i właściwościach smarnych.
  • Oczekiwana trwałość narzędzia: Powłoki mogą znacząco wydłużyć żywotność gwintowników wstępnych, więc wybór odpowiedniej powłoki pomaga obniżyć koszty wymiany narzędzi.

POPROŚ O WYCENĘ

Gdzie stosuje się gwintowniki wstępne?

Gwintowniki wstępne, zwane także gwintownikami początkowymi, to uniwersalne narzędzia stosowane w wielu branżach i zastosowaniach dzięki temu, że łatwo rozpoczynają gwint. Oto przegląd ich typowych zastosowań:

Zastosowania przemysłowe:

  • Obróbka metali i produkcja: Gwintowniki wstępne są niezbędne w produkcji do wykonywania gwintów wewnętrznych w otworach przelotowych (otworach przechodzących na wylot przez przedmiot obrabiany). Ich stożkowa konstrukcja umożliwia płynne i dokładne rozpoczęcie gwintu, zmniejszając ryzyko uszkodzenia przedmiotu lub gwintownika.
  • Utrzymanie ruchu i naprawy: Gwintowniki wstępne służą do naprawy lub odtwarzania uszkodzonych gwintów w istniejących otworach. Ich stopniowe zwężenie pomaga ponownie ustawić gwintownik względem istniejącego gwintu i delikatnie zebrać materiał, aby odtworzyć profil gwintu.
  • Prototypowanie i produkcja małoseryjna: Ze względu na łatwość użycia i wszechstronność gwintowniki wstępne są często preferowane w prototypowaniu i produkcji małoseryjnej, gdzie specjalistyczne maszyny do gwintowania mogą być niedostępne.
  • Budownictwo: W budownictwie gwintowniki wstępne mogą służyć do wykonywania otworów gwintowanych w konstrukcjach metalowych, ramach i urządzeniach. Możliwość obróbki różnych materiałów czyni z nich cenne narzędzie w zastosowaniach budowlanych.

Zastosowania szczegółowe:

  • Gwintowanie otworów przelotowych: Gwintowniki wstępne doskonale sprawdzają się w otworach przelotowych, ponieważ stożkowe wejście zapewnia płynne wejście i stopniowe zazębianie się gwintu, zmniejszając ryzyko krzywego wkręcenia.
  • Rozpoczynanie gwintów w otworach nieprzelotowych: Choć nie są idealne do gwintowania otworów nieprzelotowych na pełną głębokość, gwintowniki wstępne można stosować do rozpoczęcia gwintu w otworach nieprzelotowych, zanim przejdzie się do gwintownika pośredniego lub wykańczającego.
  • Gwintowanie materiałów miękkich: Gwintowniki wstępne są często używane do gwintowania miękkich materiałów, takich jak aluminium, mosiądz i tworzywa sztuczne, gdzie usuwanie wiórów jest łatwiejsze ze względu na mniejszą wytrzymałość materiału.

Branże:

  • Motoryzacja: Wykonywanie otworów gwintowanych w komponentach silników, częściach skrzyń biegów, panelach nadwozia i innych częściach samochodowych.
  • Lotnictwo: Gwintowanie otworów przelotowych w komponentach statków powietrznych, częściach silników i innych konstrukcjach lotniczych.
  • Wyroby medyczne: Produkcja narzędzi medycznych i implantów z gwintami wewnętrznymi.
  • Elektronika: Wykonywanie otworów gwintowanych w obudowach elektronicznych, złączach i innych komponentach.
  • Majsterkowanie i prace domowe: Gwintowniki wstępne przydają się także w projektach majsterkowiczów i domowych naprawach wymagających gwintowania otworów przelotowych w metalu lub tworzywie sztucznym.

Wszechstronność gwintowników wstępnych sprawia, że są niezastąpionymi narzędziami w różnych branżach i zastosowaniach, w których wymagane jest łatwe rozpoczęcie i dokładne gwintowanie.

Które branże wykorzystują gwintowniki wstępne?

Gwintowniki wstępne to uniwersalne narzędzia do gwintowania, które współpracują z różnymi maszynami, w zależności od konkretnego zastosowania i oczekiwanego poziomu automatyzacji:

  1. Gwintowanie ręczne: Gwintowniki wstępne są często używane do gwintowania ręcznego za pomocą pokrętła do gwintowników, ponieważ ich stożkowa konstrukcja ułatwia rozpoczęcie i ustawienie w otworze. Jest to odpowiednie w projektach małoseryjnych lub gdy precyzja nie jest krytyczna.
  2. Gwinciarki: Te maszyny są przeznaczone specjalnie do gwintowania i zapewniają precyzyjną kontrolę cyklu gwintowania, w tym posuwu, głębokości i zmiany kierunku obrotów. Mogą być ręczne, półautomatyczne lub w pełni automatyczne, w zależności od oczekiwanego poziomu automatyzacji i wielkości produkcji.
  3. Centra obróbcze CNC: te wszechstronne maszyny mogą wykonywać szeroki zakres operacji obróbczych, w tym gwintowanie. Centra obróbcze CNC zapewniają wysoką precyzję, powtarzalność i możliwość programowania złożonych cykli gwintowania, dzięki czemu idealnie nadają się do skomplikowanych części i produkcji wielkoseryjnej.
  4. Tokarki: choć służą głównie do operacji toczenia, tokarki CNC można wyposażyć w napędzane narzędzia, które pozwalają im wykonywać operacje gwintowania. Często wykorzystuje się to do wykonywania gwintów wewnętrznych na częściach walcowych.
  5. Automaty tokarskie: Te zautomatyzowane maszyny są przeznaczone specjalnie do masowej produkcji małych części toczonych. Automaty tokarskie można wyposażyć w różne oprzyrządowanie, w tym gwintowniki wstępne, aby bardzo wydajnie wykonywać gwinty wewnętrzne.
  6. Wiertarki: Choć nie są tak wyspecjalizowane jak gwinciarki, wiertarki mogą być używane z gwintownikami wstępnymi do gwintowania ręcznego. Należy jednak uważać, aby nie stosować nadmiernej siły ani zbyt dużego posuwu, gdyż może to uszkodzić gwintownik lub przedmiot obrabiany.

Wybór odpowiedniej maszyny do pracy z gwintownikami wstępnymi zależy od kilku czynników:

  • Rozmiar i głębokość otworu: rozmiar i głębokość gwintowanego otworu determinują odpowiednią maszynę i rozmiar gwintownika.
  • Materiał: materiał obrabianego przedmiotu wpływa na wybór gwintownika i wymagane parametry skrawania.
  • Wielkość produkcji: w produkcji wielkoseryjnej mogą być preferowane automatyczne maszyny do gwintowania lub centra obróbcze CNC ze względu na ich szybkość i wydajność.
  • Precyzja i dokładność: zastosowania wymagające wąskich tolerancji i wysokiej precyzji mogą wymagać maszyn CNC lub wyspecjalizowanych maszyn do gwintowania.
  • Budżet: przy wyborze należy uwzględnić koszt maszyny i oprzyrządowania.

Po dokładnej ocenie tych czynników mogą Państwo wybrać maszynę najlepiej odpowiadającą Państwa zastosowaniu gwintowników wstępnych, co zapewni wydajne i dokładne wykonywanie gwintów.

Na jakich maszynach stosuje się gwintowniki wstępne?

Gwintowniki wstępne, przeznaczone do rozpoczynania gwintów, współpracują z różnymi maszynami używanymi zarówno w gwintowaniu ręcznym, jak i zautomatyzowanym:

Gwintowanie ręczne:

  • Ręczne pokrętło do gwintowników: To najprostszy sposób używania gwintowników wstępnych. Gwintownik jest mocowany w pokrętle i ręcznie wkręcany w otwór. Metoda ta nadaje się do projektów małoseryjnych i zastosowań, w których precyzja nie jest krytyczna.
  • Pokrętło do gwintowników z rękojeścią T: Podobne do zwykłego pokrętła, ale z rękojeścią w kształcie litery T, która zapewnia większą dźwignię i kontrolę. Często stosowane do większych gwintowników lub gdy wymagany jest większy moment obrotowy.

Gwintowanie maszynowe:

  • Wiertarki:
  • Wiertarki stołowe i słupowe: Te maszyny zapewniają precyzyjną kontrolę procesu wiercenia i gwintowania. Do wiertarki można dodać przystawkę do gwintowania, która automatyzuje cykl gwintowania i zapewnia powtarzalne rezultaty.
  • Wiertarki ręczne: Choć nie są idealne do precyzyjnego gwintowania, wiertarki ręczne można używać z gwintownikami wstępnymi do lekkich lub mniej krytycznych zastosowań. Należy jednak uważać, aby nie stosować zbyt dużego posuwu ani nadmiernego momentu obrotowego.
  • Maszyny do gwintowania: maszyny te są przeznaczone specjalnie do operacji gwintowania i zapewniają precyzyjną kontrolę cyklu gwintowania, w tym posuwu, głębokości i zmiany kierunku obrotów. Maszyny do gwintowania mogą być ręczne, półautomatyczne lub w pełni automatyczne, w zależności od oczekiwanego poziomu automatyzacji i wielkości produkcji.
  • Centra obróbcze CNC: te wszechstronne maszyny mogą wykonywać szeroki zakres operacji obróbczych, w tym gwintowanie. Centra obróbcze CNC zapewniają wysoką precyzję, powtarzalność i możliwość programowania złożonych cykli gwintowania, dzięki czemu idealnie nadają się do skomplikowanych części i produkcji wielkoseryjnej.
  • Tokarki: choć służą głównie do operacji toczenia, tokarki CNC można wyposażyć w napędzane narzędzia, które pozwalają im wykonywać operacje gwintowania. Często wykorzystuje się to do wykonywania gwintów wewnętrznych na częściach walcowych.

Wybór odpowiedniej maszyny do pracy z gwintownikami wstępnymi zależy od kilku czynników:

Rozmiar i głębokość otworu: Rozmiar i głębokość gwintowanego otworu determinują dobór odpowiedniej maszyny i rozmiaru gwintownika.

Materiał: Materiał przedmiotu obrabianego wpływa na wybór gwintownika i wymagane parametry skrawania.

Wielkość produkcji: W produkcji wielkoseryjnej preferowane mogą być zautomatyzowane gwinciarki lub centra obróbcze CNC ze względu na ich szybkość i wydajność.

Precyzja i dokładność: Zastosowania wymagające wąskich tolerancji i wysokiej precyzji mogą wymagać maszyn CNC lub specjalistycznych gwinciarek.

Budżet: Przy wyborze należy uwzględnić koszt maszyny i oprzyrządowania.

Jakie wsparcie projektowe i inżynieryjne zapewnia Baucor w zakresie gwintowników wstępnych?

W Baucor jesteśmy dumni, że jesteśmy czymś więcej niż tylko producentem wysokiej jakości gwintowników wstępnych. Jesteśmy Państwa oddanym partnerem w osiąganiu optymalnej wydajności i efektywności gwintowania. Nasze kompleksowe usługi wsparcia projektowego i inżynieryjnego są dopasowane do unikalnych potrzeb zarówno indywidualnych użytkowników, jak i klientów przemysłowych.

Wiedza projektowa dopasowana do Państwa potrzeb:

Rozumiemy, że każdy projekt jest inny. Nasi doświadczeni inżynierowie ściśle z Państwem współpracują, projektując gwintowniki wstępne na zamówienie, które idealnie odpowiadają Państwa wymaganiom. Niezależnie od tego, czy potrzebują Państwo określonej geometrii, materiału czy powłoki, wykonamy gwintownik, który zmaksymalizuje wydajność i produktywność w Państwa zastosowaniu.

Fachowe doradztwo w doborze materiału i powłoki:

Wybór właściwego materiału i powłoki jest kluczowy dla trwałości i wydajności gwintownika. Nasz zespół pomoże Państwu wybrać idealny materiał, taki jak stal szybkotnąca, proszkowa stal szybkotnąca, stal kobaltowa lub węglik spiekany, w zależności od materiału obrabianego i warunków gwintowania. Oferujemy również fachowe rekomendacje dotyczące powłok, takich jak TiN, TiCN i inne, które zwiększają trwałość narzędzia i wydajność.

Wsparcie inżynieryjne dla większej efektywności:

Nasze zaangażowanie w Państwa sukces nie kończy się na etapie projektowania. Nasi inżynierowie przeanalizują Państwa procesy gwintowania, aby zidentyfikować możliwości usprawnień i zoptymalizować Państwa operacje. Pomożemy dopracować parametry skrawania, zarekomendować alternatywne strategie oprzyrządowania oraz udzielimy wsparcia w rozwiązywaniu wszelkich napotkanych problemów.

Rozwiązania dopasowane do konkretnych zastosowań:

Dzięki głębokiemu zrozumieniu różnych branż i zastosowań możemy zaproponować rozwiązania dopasowane do Państwa wyjątkowych wyzwań. Niezależnie od tego, czy działają Państwo w lotnictwie, motoryzacji, branży medycznej czy w jakiejkolwiek innej dziedzinie, nasze doświadczenie w projektowaniu i stosowaniu gwintowników zapewni optymalne rezultaty.

Zaangażowanie w edukację i innowacje:

W Baucor wierzymy w wyposażanie klientów w wiedzę. Oferujemy programy szkoleniowe i materiały edukacyjne, które pomagają w pełni wykorzystać możliwości gwintowników wstępnych. Ponadto nasze stałe prace badawczo-rozwojowe sprawiają, że nieustannie wprowadzamy innowacje i ulepszamy nasze produkty, aby sprostać zmieniającym się potrzebom branży.

Partner w osiąganiu sukcesu: Baucor

Baucor ściśle współpracuje z klientami, opracowując narzędzia dopasowane do konkretnych wymagań gwintowania i oferując produkcję niestandardowych rozwiązań do gwintowania dla wyjątkowych materiałów, profili gwintów i środowisk produkcyjnych. Zapraszamy do wyboru Baucor jako partnera w zakresie gwintowników wstępnych – zobaczą Państwo, jaką różnicę mogą zrobić nasze kompleksowe usługi wsparcia. Dokładamy wszelkich starań, aby pomóc Państwu osiągnąć jak najlepsze rezultaty w operacjach gwintowania. Prosimy o kontakt już dziś, aby dowiedzieć się więcej o tym, jak możemy wspierać Państwa sukces.
WSPARCIE INŻYNIERYJNE NA NAJWYŻSZYM POZIOMIE

Usługi wsparcia inżynieryjnego

Wiedza inżynierska na każdym etapie

Baucor oferuje rozwiązania w zakresie produkcji i inżynierii na zamówienie, dopasowane do Państwa konkretnych potrzeb, w różnych branżach.

Projektowanie pod kątem wytwarzalności (DFM)

Optymalizacja projektu pod kątem produkcji

Inżynierowie Baucor mogą przeanalizować Państwa projekt i przedstawić uwagi, które poprawią jego wytwarzalność, opłacalność i efektywność.

Rozwiązania prototypowe i produkcyjne

Rozwiązanie i skala dopasowane do Państwa potrzeb

Niezależnie od tego, czy potrzebują Państwo pojedynczego prototypu, czy produkcji seryjnej, inżynierowie Baucor chętnie podejmą współpracę. Prosimy o kontakt – omówimy, jak możemy urzeczywistnić Państwa pomysł.

Indywidualne rozwiązania inżynieryjne

Rozwiązania szyte na miarę dla klientów Baucor

Baucor specjalizuje się w unikalnych rozwiązaniach produkcyjnych i inżynieryjnych, zaprojektowanych tak, aby odpowiadać konkretnym potrzebom każdego klienta. Nasza wiedza obejmuje szeroki zakres branż i zastosowań.

Jakie są wytyczne projektowe dla gwintowników wstępnych?

Gwintowniki wstępne, zwane także gwintownikami początkowymi, mają specjalne cechy konstrukcyjne, które zapewniają płynne i dokładne rozpoczęcie gwintu w otworze. Oto najważniejsze wytyczne projektowe dla gwintowników wstępnych:

  1. Stożkowe wejście: Cechą charakterystyczną gwintownika wstępnego jest stopniowe zwężenie na końcu roboczym, zazwyczaj obejmujące 8-10 zwojów gwintu. Ta stożkowa część prowadzi gwintownik w otwór i stopniowo skrawa materiał, tworząc częściowy zarys gwintu przechodzący w pełny profil gwintu. Kąt stożka jest starannie dobrany, aby zrównoważyć łatwość rozpoczęcia z wydajnością skrawania.
  2. Geometria krawędzi skrawających: Krawędzie skrawające gwintowników wstępnych są precyzyjnie szlifowane, aby uzyskać wymagany kształt gwintu i zapewnić dokładne gwintowanie. Kąt natarcia, kąt przyłożenia i długość ścięcia są starannie zaprojektowane, aby zoptymalizować wydajność skrawania, zminimalizować tarcie i zmniejszyć ryzyko pęknięcia gwintownika.
  3. Zbieżność gwintu: Zbieżność gwintu to luz za krawędziami skrawającymi, który zapewnia płynny przepływ wiórów i zmniejsza tarcie podczas gwintowania. W gwintownikach wstępnych jest ona zazwyczaj mniej wyraźna niż w innych typach gwintowników, ponieważ stożkowe wejście pomaga równomierniej rozłożyć siły skrawania.
  4. Kształt rowków wiórowych: Rowki wiórowe gwintowników wstępnych są zaprojektowane tak, aby zapewniać skuteczne odprowadzanie wiórów, zwłaszcza na początkowych etapach gwintowania. Liczba i kształt rowków mogą się różnić w zależności od rozmiaru gwintownika i gwintowanego materiału.
  5. Dobór materiału: Stal szybkotnąca (HSS) jest najczęstszym materiałem gwintowników wstępnych ze względu na równowagę twardości, odporności na ciepło i przystępnej ceny. Do twardszych materiałów lub produkcji wielkoseryjnej można jednak wybrać stal kobaltową lub węglik spiekany.
  6. Powłoka: powłoki takie jak azotek tytanu (TiN) lub węgloazotek tytanu (TiCN) można nanosić, aby zwiększyć twardość gwintownika, zmniejszyć tarcie i wydłużyć trwałość narzędzia. Powłoki są szczególnie korzystne w wymagających zastosowaniach gwintowania, w których kluczowa jest odporność na zużycie.
  7. Konstrukcja chwytu: Gwintowniki wstępne mają zazwyczaj chwyty walcowe, pasujące do standardowych uchwytów do gwintowników. Średnica chwytu powinna odpowiadać rozmiarowi gwintownika i używanej maszynie do gwintowania.

Stosując się do tych wytycznych projektowych, producenci mogą wytwarzać wysokiej jakości gwintowniki wstępne, które zapewniają płynne i dokładne rozpoczęcie gwintu, minimalizując ryzyko krzywego wkręcenia i uszkodzenia przedmiotu obrabianego. Precyzyjne połączenie stożkowego wejścia, geometrii krawędzi skrawających i doboru materiału pozwala skutecznie stosować gwintowniki wstępne w szerokiej gamie zastosowań w różnych branżach.

Widok