Przejdź do treści
Producent noży przemysłowych, noży maszynowych i narzędzi CNC na zamówienie w Stanach Zjednoczonych i Niemczech
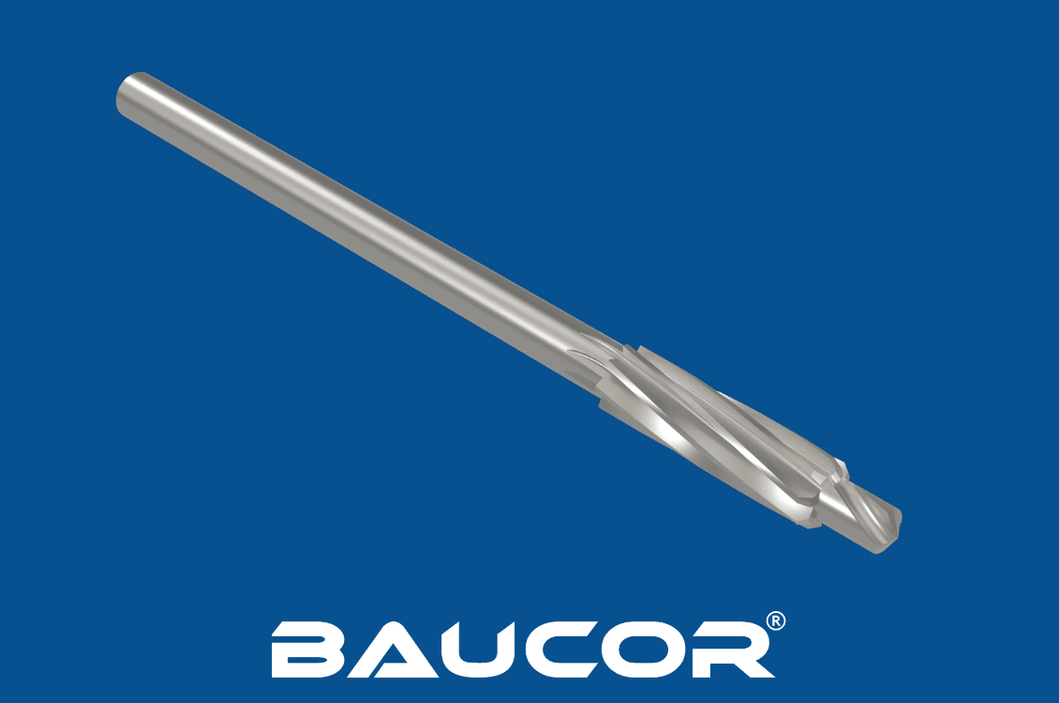
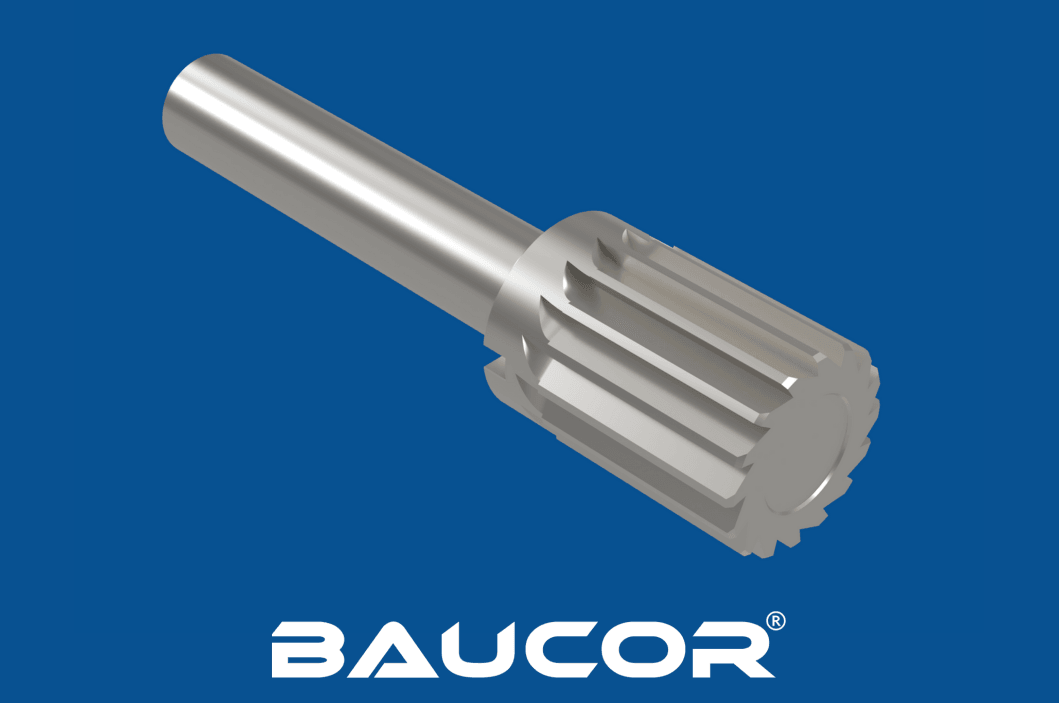
Rozwiertaki nasadowe prawe z prowadzeniem do stożków Morse'a

Prowadzone rozwiercanie istniejących otworów rozwiertakami prowadzonymi

BAUCOR: PRECYZYJNIE ZAPROJEKTOWANE ROZWIERTAKI DO PERFEKCYJNEGO WYKOŃCZENIA.

KAŻDY OTWÓR. ZA KAŻDYM RAZEM.

Precyzyjna produkcja, której ufają inżynierowie i naukowcy z firm z listy Fortune 500

Doświadczenie produkcyjne, któremu ufają wiodące światowe firmy.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Czym są rozwiertaki prowadzone? Jak działają?

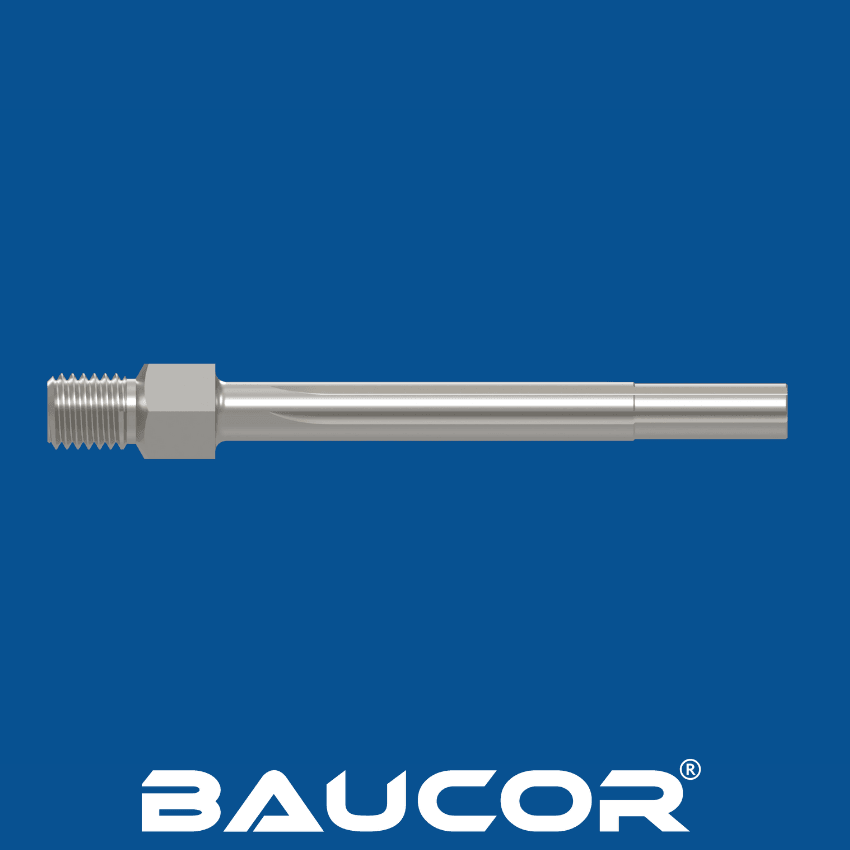
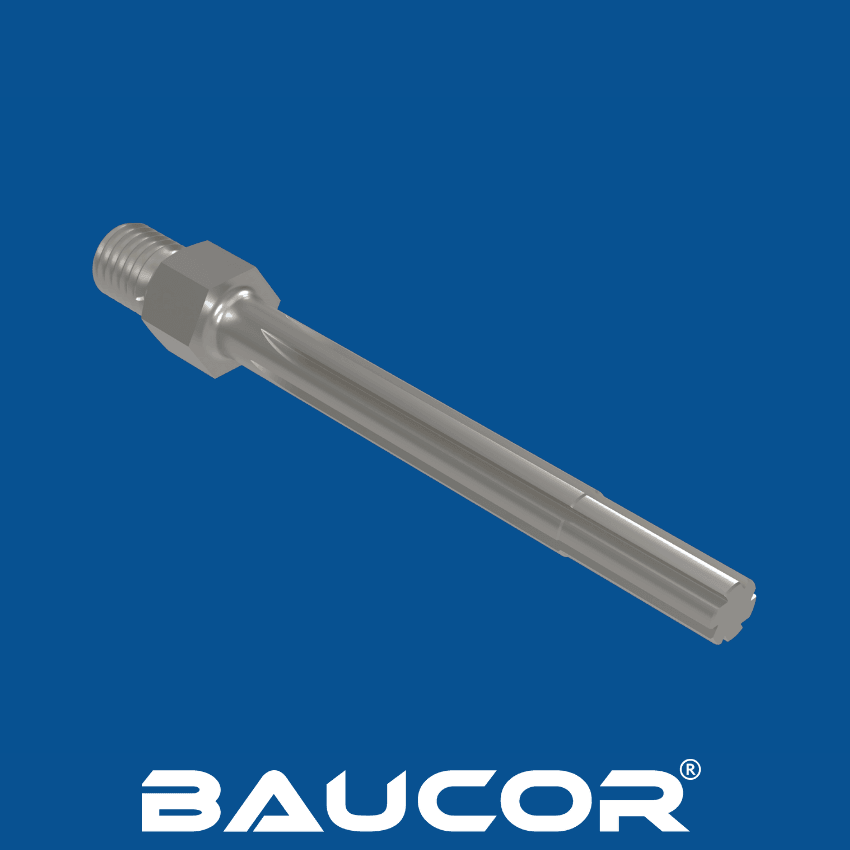
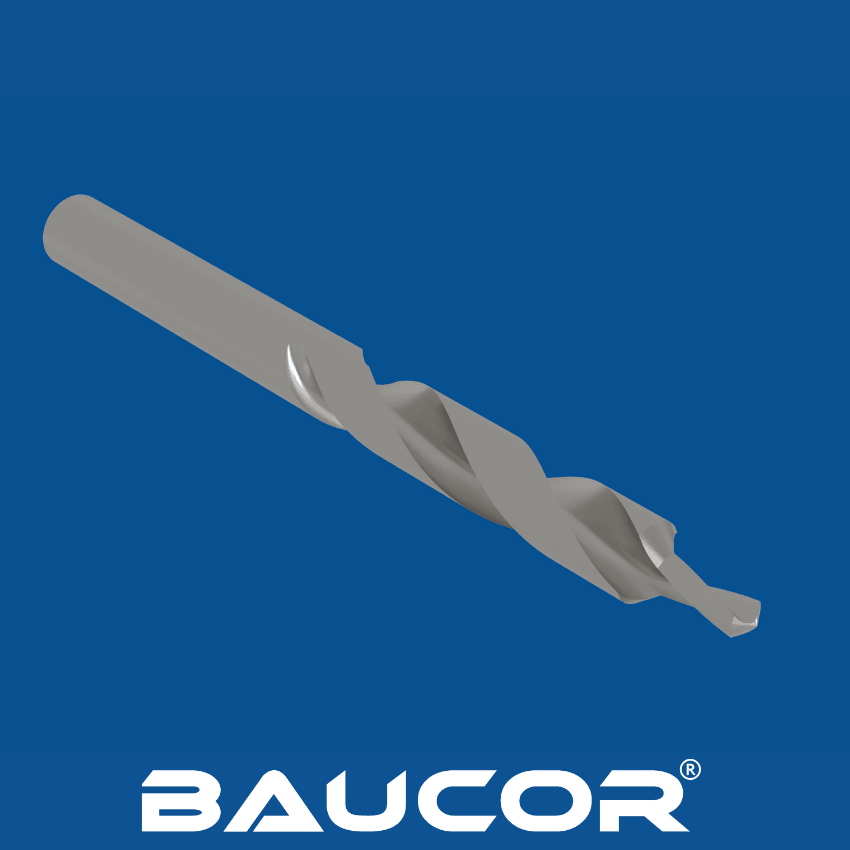
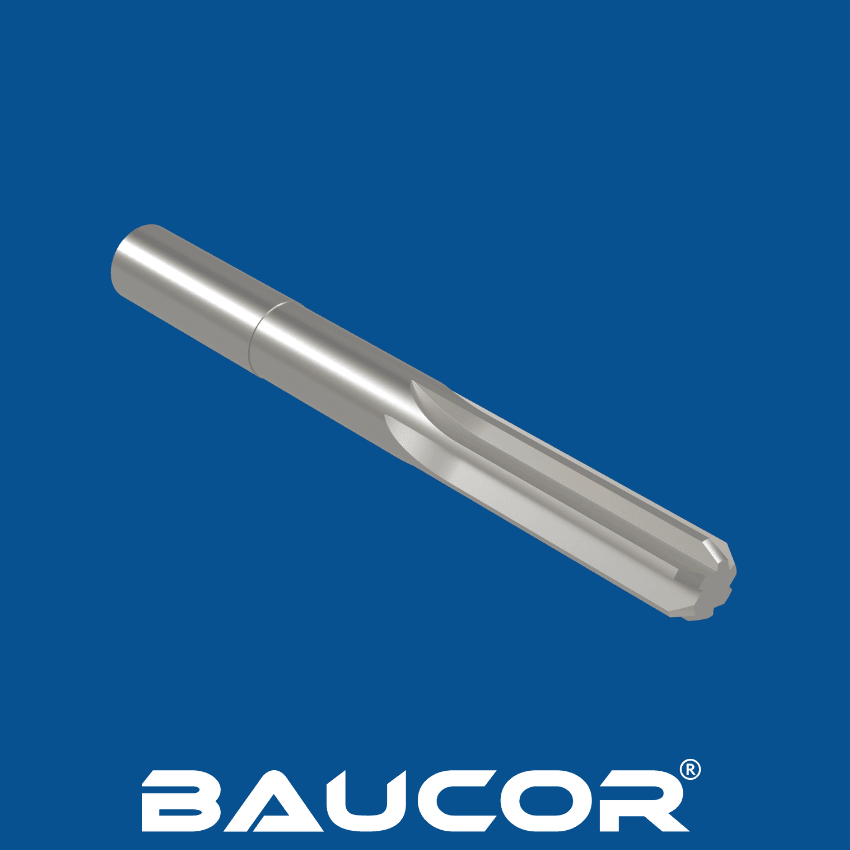
Rozwiertak prowadzony to narzędzie skrawające służące do powiększania i wykańczania istniejących otworów z wysoką precyzją i dokładnością. Jego cechą charakterystyczną jest prowadnik, czyli walcowe przedłużenie na przednim końcu, które prowadzi rozwiertak i zapewnia jego centrowanie w istniejącym otworze.

Jak działają rozwiertaki prowadzone:

Konstrukcja:

  • Prowadnik: Prowadnik ma nieco mniejszą średnicę niż rowki skrawające rozwiertaka i ściśle pasuje do wstępnie wywierconego lub wytoczonego otworu. Działa jako prowadzenie, które utrzymuje osiowanie i zapobiega zbaczaniu rozwiertaka ze środka.
  • Rowki skrawające: Są to spiralne lub proste rowki wzdłuż korpusu rozwiertaka z ostrymi krawędziami skrawającymi. Usuwają materiał podczas obrotu rozwiertaka, stopniowo powiększając otwór do wymaganego rozmiaru.

Korpus, chwyt i działanie skrawające rozwiertaków prowadzonych

  • Korpus: Korpus łączy prowadnik i rowki skrawające, zapewniając sztywność i podparcie podczas pracy.
  • Chwyt: Chwyt to część mocowana do maszyny lub oprawki narzędziowej.

Skrawanie:

  • Prowadnik jest wprowadzany do istniejącego otworu, co zapewnia precyzyjne osiowanie.
  • Gdy rozwiertak się obraca, rowki skrawające wchodzą w materiał, stopniowo powiększając otwór przy zachowaniu współosiowości z otworem prowadzącym.
  • Prowadnik działa jako element prowadzący, dzięki czemu gotowy otwór jest idealnie współosiowy z otworem pierwotnym.
Zaprojektuj własny rozwiertak

Zaprojektuj własny rozwiertak

Wypełnij formularz w kilku krokach, aby zamówić produkcję na zamówienie, dopasowaną dokładnie do Państwa potrzeb!

Zacznij projektować

Jak produkowane są rozwiertaki prowadzone?

Rozwiertaki prowadzone

Produkcja rozwiertaków prowadzonych obejmuje szereg precyzyjnych etapów, z których każdy zapewnia dokładność, trwałość i wydajność narzędzia:

Dobór materiału:

  • Stal szybkotnąca (HSS): Najczęściej stosowana ze względu na twardość, odporność na zużycie i zdolność utrzymywania ostrej krawędzi skrawającej.
  • Stal szybkotnąca kobaltowa (HSS-Co): Stosowana, gdy potrzebna jest większa twardość i odporność na zużycie, zwłaszcza przy rozwiercaniu twardszych materiałów.
  • Węglik spiekany: Zapewnia wyjątkową twardość i odporność na zużycie, ale jest bardziej kruchy; nadaje się do produkcji wielkoseryjnej i materiałów ściernych.

Cięcie na półfabrykaty:

  • Wybrany materiał jest cięty na walcowe wsady o wymaganej długości, przeznaczone na korpus rozwiertaka i prowadnik.

Toczenie i frezowanie:

  • Wsady są obrabiane na tokarkach i frezarkach, aby nadać rozwiertakowi kształt zewnętrzny, w tym prowadnik, rowki i krawędzie skrawające. Wymaga to precyzyjnych operacji toczenia, frezowania i szlifowania, aby uzyskać wymagane wymiary i kąty.

Obróbka cieplna:

  • Rozwiertak poddawany jest obróbce cieplnej w celu zahartowania stali i zwiększenia jej odporności na zużycie. Polega ona na nagrzaniu do wysokiej temperatury, a następnie szybkim schłodzeniu (hartowaniu) w oleju lub wodzie. Można też przeprowadzić odpuszczanie, aby uzyskać pożądaną równowagę między twardością a wytrzymałością.

Szlifowanie i wykańczanie:

  • Po obróbce cieplnej rozwiertak jest szlifowany i polerowany, aby uzyskać ostateczne wymiary, wykończenie powierzchni i geometrię krawędzi skrawających. Część prowadząca jest szlifowana na precyzyjną średnicę, aby ściśle pasowała do istniejącego otworu.

Powłoka (opcjonalnie):

  • Niektóre rozwiertaki prowadzone są pokrywane materiałami takimi jak azotek tytanu (TiN) lub węgloazotek tytanu (TiCN), aby dodatkowo zwiększyć odporność na zużycie, zmniejszyć tarcie i wydłużyć trwałość narzędzia.

Montaż (w przypadku wymiennych prowadników):

  • W rozwiertakach z wymiennymi prowadnikami prowadnik jest mocno połączony z korpusem rozwiertaka za pomocą gwintu lub innego mechanizmu mocującego. Pozwala to stosować różne rozmiary prowadników z tym samym korpusem rozwiertaka.

Kontrola jakości:

  • W całym procesie produkcji stosuje się rygorystyczne środki kontroli jakości, aby każdy rozwiertak spełniał surowe tolerancje i normy wydajności. Obejmuje to kontrolę wymiarową, sprawdzanie wykończenia powierzchni i próby skrawania.

Dodatkowe uwagi:

  • Wykonania na zamówienie: Rozwiertaki prowadzone można dostosować do konkretnych zastosowań, zmieniając średnicę prowadnika, konstrukcję rowków, geometrię krawędzi skrawających i całkowitą długość.
  • Trwałość narzędzia: Trwałość rozwiertaka prowadzonego zależy od wielu czynników, w tym od rozwiercanego materiału, parametrów skrawania, smarowania i konserwacji.
  • Ostrzenie: Rozwiertaki prowadzone można ostrzyć ponownie, ale wymaga to specjalistycznego sprzętu i wiedzy, aby zachować prawidłową geometrię krawędzi skrawających i średnicę prowadnika.

Znając proces produkcji i aspekty konstrukcyjne, użytkownicy mogą wybrać rozwiertak prowadzony najlepiej odpowiadający ich potrzebom, zapewniając optymalną wydajność, precyzję i trwałość.

W jakich rozmiarach Baucor produkuje rozwiertaki prowadzone?

Rozwiertaki prowadzone

Baucor oferuje kompleksową gamę rozmiarów, które odpowiadają różnym średnicom otworów i zastosowaniom w różnych branżach. Rozmiary rozwiertaków prowadzonych określa się zwykle średnicą rowków skrawających i średnicą prowadnika.

Rozmiary standardowe:

Standardowe rozmiary rozwiertaków prowadzonych Baucor obejmowałyby prawdopodobnie szeroki zakres, w tym:

  • Rozmiary calowe (ułamkowe): 1/4", 5/16", 3/8", 7/16", 1/2", 9/16", 5/8", 11/16", 3/4", 13/16", 7/8", 15/16", 1" i większe.
  • Rozmiary metryczne: 6mm, 8mm, 10mm, 12mm, 14mm, 16mm, 18mm, 20mm, 22mm, 25mm i większe.

Rozmiary prowadników:

Średnica prowadnika byłaby zwykle nieco mniejsza niż średnica rowków skrawających, aby zapewnić ścisłe pasowanie w istniejącym otworze. Baucor prawdopodobnie oferowałby różne rozmiary prowadników dla każdej średnicy rozwiertaka, aby odpowiadały różnym tolerancjom otworów i zastosowaniom.

Rozmiary na zamówienie:

Oprócz rozmiarów standardowych Baucor prawdopodobnie oferowałby rozwiertaki prowadzone w rozmiarach na zamówienie, aby spełnić konkretne wymagania klientów. Mogłoby to obejmować produkcję rozwiertaków o niestandardowych średnicach lub nietypowej konstrukcji rowków, dopasowanej do ich zastosowań.

POPROŚ O WYCENĘ

Z jakich materiałów wykonuje się rozwiertaki prowadzone?

Rozwiertaki prowadzone wytwarza się z materiałów dobranych pod kątem twardości, odporności na zużycie i zdolności utrzymywania ostrej krawędzi skrawającej w procesie obróbki. Oto kompleksowa lista możliwych materiałów stosowanych do ich budowy:

Materiały powszechnie stosowane:

  • Stal szybkotnąca (HSS): Jest to najszerzej stosowany materiał na rozwiertaki prowadzone ze względu na doskonałe połączenie twardości, wytrzymałości i odporności na zużycie. Nadaje się do większości zastosowań ogólnego przeznaczenia i rozwiercania miększych materiałów.
  • Stal szybkotnąca kobaltowa (HSS-Co): Stop HSS z dodatkiem kobaltu, HSS-Co zapewnia większą twardość, twardość na gorąco (zachowanie twardości w wysokich temperaturach) i odporność na zużycie. Jest preferowana do cięcia twardszych materiałów i w zastosowaniach wymagających wydłużonej trwałości narzędzia.

Materiały rzadziej stosowane:

  • Węglik spiekany: Węglik spiekany, złożony z cząstek węglika wolframu połączonych kobaltem, jest wyjątkowo twardy i odporny na zużycie. Rozwiertaki z węglika spiekanego idealnie nadają się do produkcji wielkoseryjnej oraz do rozwiercania materiałów ściernych lub trudnoobrabialnych. Są jednak bardziej kruche niż HSS i przy niewłaściwym użyciu mogą się wykruszać lub pękać.
  • Metal proszkowy (PM): Rozwiertaki PM wytwarza się z mieszaniny proszków metali, które są prasowane i spiekane. Można je zaprojektować tak, aby miały określone właściwości, takie jak wysoka twardość i odporność na zużycie, dzięki czemu nadają się do wymagających zastosowań.

Materiały powłok:

Oprócz materiału bazowego rozwiertaki prowadzone mogą być pokrywane różnymi materiałami, aby dodatkowo poprawić ich wydajność:

  • Azotek tytanu (TiN): Zwiększa twardość i odporność na zużycie oraz zmniejsza tarcie.
  • Węgloazotek tytanu (TiCN): Podobne korzyści jak TiN, ale z jeszcze większą odpornością na zużycie.
  • Azotek aluminiowo-tytanowy (AlTiN): Zapewnia wyższą twardość i odporność na ciepło, idealny do obróbki z dużą prędkością.
  • Węgiel diamentopodobny (DLC): Wyjątkowo twardy i o niskim współczynniku tarcia, DLC dobrze nadaje się do zastosowań o wysokich wymaganiach.

Wybór odpowiedniego materiału i powłoki rozwiertaka prowadzonego zależy od kilku czynników, w tym:

  • Materiał obrabianego przedmiotu: Twardsze materiały mogą wymagać rozwiertaków wykonanych z twardszych materiałów, takich jak HSS-Co lub węglik spiekany.
  • Wielkość produkcji: Produkcja wielkoseryjna może wymagać rozwiertaków z węglika spiekanego lub PM ze względu na ich dłuższą trwałość.
  • Budżet: Rozwiertaki HSS są zazwyczaj najtańsze, natomiast rozwiertaki z węglika spiekanego i PM są droższe.

Konsultacja z ekspertem ds. narzędzi lub producentem rozwiertaków pomoże wybrać odpowiedni materiał i powłokę do Państwa potrzeb.

Jakie powłoki poprawiają wydajność rozwiertaków prowadzonych?

Powłoki nakładane na rozwiertaki prowadzone znacząco poprawiają ich wydajność, odporność na zużycie i trwałość. Oto kompleksowa lista powłok powszechnie stosowanych na rozwiertakach prowadzonych:

Powłoki PVD (fizyczne osadzanie z fazy gazowej):

  • Azotek tytanu (TiN): Najpopularniejsza i najbardziej uniwersalna powłoka, rozpoznawalna po złotym kolorze. TiN zwiększa twardość i odporność na zużycie, zmniejsza tarcie i wydłuża trwałość narzędzia. Nadaje się do rozwiercania ogólnego przeznaczenia.
  • Węgloazotek tytanu (TiCN): Podobny do TiN, ale o większej twardości i odporności na zużycie dzięki dodatkowi węgla. TiCN ma kolor ciemnoszary lub czarny i jest często preferowany do cięcia twardszych materiałów.
  • Azotek aluminiowo-tytanowy (AlTiN): Twardszy i bardziej odporny na ciepło niż TiN lub TiCN, dzięki czemu idealnie nadaje się do obróbki z dużą prędkością, gdzie problemem jest nagrzewanie. AlTiN ma zwykle kolor fioletowy lub brązowy.
  • Azotek cyrkonu (ZrN): Zapewnia doskonałą odporność na zużycie i smarność, dzięki czemu nadaje się do skrawania szerokiej gamy materiałów, w tym stali nierdzewnej i tytanu. ZrN ma złoty kolor podobny do TiN.

Powłoki CVD (chemiczne osadzanie z fazy gazowej):

  • Węgiel diamentopodobny (DLC): Wyjątkowo twardy i o niskim współczynniku tarcia, DLC idealnie nadaje się do zastosowań, w których zużycie i tarcie mają krytyczne znaczenie. Jest powszechnie stosowany na rozwiertakach o wysokiej wydajności.
  • Azotek chromu (CrN): Zapewnia dobrą odporność na zużycie i jest często stosowany w połączeniu z innymi powłokami do tworzenia powłok wielowarstwowych o lepszej wydajności.

Inne powłoki:

  • Azotek tytanowo-glinowy (TiAlN): łączy twardość TiN ze stabilnością termiczną AlN, dzięki czemu nadaje się do zastosowań przy dużych prędkościach i w wysokich temperaturach.
  • Powłoki wielowarstwowe: łączą wiele warstw z różnych materiałów, np. TiN/TiCN lub TiAlN/AlTiN, co daje szerszy zakres właściwości i korzyści eksploatacyjnych.

Wybór odpowiedniej powłoki:

Najlepsza powłoka rozwiertaka prowadzonego zależy od kilku czynników:

  • Materiał obrabianego przedmiotu: Różne powłoki lepiej nadają się do różnych materiałów. TiCN jest często preferowany do twardszych materiałów, a DLC nadaje się do materiałów miększych.
  • Warunki skrawania: Obróbka z dużą prędkością może wymagać powłok o lepszej odporności na ciepło, takich jak AlTiN.
  • Oczekiwana trwałość narzędzia: Powłoki mogą znacząco wydłużyć trwałość rozwiertaka. Jeśli priorytetem jest długa trwałość narzędzia, lepsze mogą być powłoki takie jak TiCN lub DLC.

Konsultacja z ekspertem ds. narzędzi lub producentem rozwiertaków pomoże wybrać najodpowiedniejszą powłokę do Państwa potrzeb.

POPROŚ O WYCENĘ

Gdzie stosuje się rozwiertaki prowadzone?

Rozwiertaki prowadzone to wszechstronne narzędzia stosowane w wielu branżach i zastosowaniach, w których kluczowe znaczenie mają precyzyjne osiowanie i wykańczanie otworów. Oto zestawienie ich typowych zastosowań:

Przemysł motoryzacyjny:

  • Bloki silników i głowice cylindrów: Rozwiertaki prowadzone służą do powiększania i wykańczania otworów pod łożyska, prowadnice zaworów i inne precyzyjne elementy w blokach silników i głowicach cylindrów.
  • Elementy skrzyń biegów i układu napędowego: Służą również do wykonywania dokładnych otworów pod wały, koła zębate i tuleje w skrzyniach biegów, mechanizmach różnicowych i innych elementach układu napędowego.

Przemysł lotniczy:

  • Elementy płatowców i silników: Rozwiertaki prowadzone są niezbędne do wykonywania precyzyjnych otworów w konstrukcjach statków powietrznych, mocowaniach silników, elementach podwozia i innych krytycznych częściach, gdzie najważniejsze są wąskie tolerancje i dokładne osiowanie.

Przemysł wytwórczy:

  • Budowa maszyn ogólna: Rozwiertaki prowadzone stosuje się w różnych procesach produkcyjnych do powiększania i wykańczania otworów w szerokiej gamie części i zespołów metalowych, zapewniając prawidłowe pasowanie i działanie.
  • Przyrządy i uchwyty: Używa się ich do wykonywania dokładnych otworów w przyrządach i uchwytach służących do ustawiania i mocowania przedmiotów obrabianych podczas operacji produkcyjnych.

Narzędziownie i produkcja matryc:

  • Oprzyrządowanie precyzyjne: Rozwiertaki prowadzone służą do wykonywania precyzyjnych otworów w matrycach, formach i innych elementach oprzyrządowania stosowanych w procesach takich jak formowanie wtryskowe, tłoczenie i odlewanie.

Produkcja urządzeń medycznych:

  • Implanty i instrumenty: Rozwiertaki prowadzone służą do wykonywania dokładnych otworów w implantach medycznych, narzędziach chirurgicznych i innych urządzeniach medycznych, gdzie precyzja i wykończenie powierzchni mają kluczowe znaczenie dla bezpieczeństwa i wydajności.

Inne zastosowania:

  • Przemysł energetyczny: Rozwiertaki prowadzone są stosowane przy konserwacji i naprawach urządzeń używanych w przemyśle naftowym i gazowym, takich jak urządzenia wiertnicze, rurociągi i zawory.
  • Elektronika: Stosuje się je przy produkcji podzespołów elektronicznych i płytek drukowanych, gdzie wymagane są precyzyjne wymiary otworów.
  • Hydraulika i pneumatyka: Rozwiertaki prowadzone służą do wykonywania dokładnych otworów w cylindrach hydraulicznych i pneumatycznych, zaworach i innych elementach.

Zalety rozwiertaków prowadzonych:

  • Precyzja i dokładność: Prowadnik zapewnia precyzyjne osiowanie i współosiowość z istniejącym otworem, co przekłada się na dokładne wymiary i położenie otworu.
  • Lepsze wykończenie powierzchni: Prowadnik stabilizuje rozwiertak, ograniczając drgania i wibracje, co daje gładszą powierzchnię.
  • Wszechstronność: Rozwiertaki prowadzone można stosować do różnych materiałów, w tym metali, tworzyw sztucznych i kompozytów.
  • Zastosowanie do różnych typów otworów: Można je stosować do otworów przelotowych, nieprzelotowych i przerywanych.

Rozwiertaki prowadzone to nieocenione narzędzia w branżach, w których precyzja i dokładność mają krytyczne znaczenie dla zapewnienia prawidłowego pasowania, działania i trwałości różnych elementów i zespołów.

W jakich branżach stosuje się rozwiertaki prowadzone?

Rozwiertaki prowadzone to wszechstronne narzędzia stosowane w różnych branżach, w których kluczowe znaczenie mają precyzyjne powiększanie, osiowanie i wykańczanie otworów. Oto zestawienie najważniejszych branż wykorzystujących rozwiertaki prowadzone:

Przemysł motoryzacyjny:

  • Produkcja silników: Rozwiertaki prowadzone służą do powiększania i wykańczania otworów w blokach silników, głowicach cylindrów i innych elementach z wysoką precyzją, aby zapewnić prawidłowe pasowanie i osiowanie części takich jak łożyska, prowadnice zaworów i tuleje.
  • Produkcja skrzyń biegów: Służą do wykonywania dokładnych otworów pod wały, koła zębate i łożyska w skrzyniach biegów, mechanizmach różnicowych i innych elementach układu napędowego.

Przemysł lotniczy:

  • Produkcja płatowców i silników lotniczych: Rozwiertaki prowadzone mają kluczowe znaczenie przy wykonywaniu precyzyjnych otworów w konstrukcjach statków powietrznych, mocowaniach silników, elementach podwozia i innych krytycznych częściach, gdzie najważniejsze są wąskie tolerancje i dokładność.

Przemysł wytwórczy:

  • Budowa maszyn ogólna i obróbka skrawaniem: Rozwiertaki prowadzone znajdują zastosowanie w różnych procesach produkcyjnych do powiększania i wykańczania otworów w szerokiej gamie części i zespołów metalowych, zapewniając prawidłowe pasowanie, działanie i wymienność.
  • Narzędziownie i produkcja matryc: Służą do wykonywania dokładnych otworów w matrycach, formach i przyrządach używanych do produkcji różnych elementów.

Produkcja urządzeń medycznych:

  • Implanty i instrumenty: Rozwiertaki prowadzone służą do wykonywania precyzyjnych otworów w implantach medycznych, narzędziach chirurgicznych i innych urządzeniach medycznych, gdzie dokładność i wykończenie powierzchni mają kluczowe znaczenie dla bezpieczeństwa i wydajności.

Przemysł naftowo-gazowy:

  • Wiercenie i kompletowanie odwiertów: Rozwiertaki prowadzone są stosowane w przemyśle naftowym i gazowym do powiększania i wykańczania otworów w urządzeniach wiertniczych, głowicach odwiertów i innych elementach. Zapewnia to prawidłowe uszczelnienie i działanie w środowiskach wysokiego ciśnienia.

Przemysł energetyczny:

  • Energetyka: Rozwiertaki prowadzone są stosowane przy produkcji i konserwacji turbin, generatorów i innych urządzeń do wytwarzania energii.

Inne branże:

  • Elektronika: Precyzyjne wykańczanie otworów rozwiertakami prowadzonymi jest niezbędne przy produkcji podzespołów elektronicznych i płytek drukowanych.
  • Hydraulika i pneumatyka: Służą do wykonywania dokładnych otworów w cylindrach hydraulicznych i pneumatycznych, zaworach i innych elementach.

Podsumowując, rozwiertaki prowadzone to cenne narzędzia w branżach wymagających wysokiej precyzji, dokładności i niezawodności przy wykańczaniu otworów. Zdolność utrzymywania osiowania i uzyskiwania gładkich powierzchni czyni je niezbędnymi w motoryzacji, przemyśle lotniczym, budowie maszyn, medycynie, energetyce i innych sektorach.

Na jakich maszynach pracują rozwiertaki prowadzone?

Rozwiertaki prowadzone stosuje się z różnymi maszynami, które zapewniają niezbędną moc obrotową i stabilność do precyzyjnego powiększania i wykańczania otworów. Konkretna maszyna zależy od wielkości i złożoności przedmiotu obrabianego, wymaganego poziomu precyzji i wielkości produkcji. Oto kilka powszechnie stosowanych maszyn do pracy z rozwiertakami prowadzonymi:

  1. Wiertarki kolumnowe: Wiertarki kolumnowe to wszechstronne maszyny powszechnie używane do rozwiercania, zwłaszcza w mniejszych warsztatach i przy mniej wymagających zastosowaniach. Rozwiertak prowadzony jest zwykle mocowany w uchwycie wiertarskim, a przedmiot obrabiany jest przymocowany do stołu wiertarki.
  2. Frezarki: Frezarki oferują większą wszechstronność i precyzję niż wiertarki kolumnowe. Mogą być używane zarówno do pionowego, jak i poziomego rozwiercania i pozwalają obrabiać większe przedmioty. Rozwiertaki prowadzone można mocować w tulejkach zaciskowych frezarek lub oprawkach narzędziowych.
  3. Tokarki: Tokarki służą głównie do toczenia, ale można ich używać także do rozwiercania otworów wewnętrznych. Rozwiertaki prowadzone można mocować w konikach lub w oprawce narzędziowej zamocowanej na suporcie tokarki.
  4. Maszyny CNC (sterowane numerycznie): Do operacji rozwiercania o wysokiej precyzji i dużej wielkości produkcji często używa się maszyn CNC. Można je zaprogramować do wykonywania złożonych operacji rozwiercania ze stałą dokładnością i powtarzalnością. Rozwiertaki prowadzone można stosować w centrach obróbczych CNC lub tokarkach CNC.
  5. Przenośne wiertarki magnetyczne: Te specjalistyczne wiertarki są przeznaczone do rozwiercania na miejscu. Do przymocowania do przedmiotu obrabianego używają silnego magnesu, co eliminuje potrzebę stosowania zacisków lub przyrządów. Rozwiertaki prowadzone można stosować z przenośnymi wiertarkami magnetycznymi przy naprawach i konserwacji w terenie.

Dodatkowe uwagi:

  • Oprawki narzędziowe: Rozwiertaki prowadzone mocuje się zwykle w uchwytach wiertarskich, tulejkach zaciskowych lub specjalnych oprawkach do rozwiertaków, które zapewniają pewne mocowanie i umożliwiają łatwą wymianę narzędzi.
  • Smarowanie: Prawidłowe smarowanie jest niezbędne przy rozwiercaniu, aby zmniejszyć tarcie, nagrzewanie i zużycie narzędzia. Do smarowania strefy skrawania często używa się cieczy obróbkowych lub chłodziw.
  • Prędkość i posuw: Prawidłowa prędkość skrawania i posuw mają kluczowe znaczenie dla uzyskania optymalnych wyników rozwiercania. Parametry te zależą od rozwiercanego materiału, rodzaju rozwiertaka i oczekiwanego wykończenia powierzchni.

Wybierając odpowiednią maszynę i przestrzegając właściwych procedur obsługi, można skutecznie używać rozwiertaków prowadzonych do wykonywania precyzyjnych, dokładnych i gładkich otworów w różnych zastosowaniach w różnych branżach.

Jakie wsparcie projektowe i inżynieryjne Baucor zapewnia w zakresie rozwiertaków prowadzonych?

W Baucor zależy nam na tym, aby oferować klientom coś więcej niż tylko wysoko oceniane rozwiertaki prowadzone. Jesteśmy Państwa oddanym partnerem w zakresie precyzji i wydajności, oferując kompleksowe wsparcie projektowe i inżynieryjne, dzięki któremu osiągną Państwo najlepsze możliwe rezultaty w swoich zastosowaniach.

Nasz zespół doświadczonych inżynierów chętnie podejmie współpracę, projektując rozwiertaki prowadzone na zamówienie, dopasowane dokładnie do Państwa wyjątkowych potrzeb. Starannie optymalizujemy geometrię rozwiertaka, konstrukcję rowków, średnicę prowadnika i dobór materiału, zapewniając idealną równowagę między skutecznością skrawania a trwałością narzędzia w Państwa konkretnym zastosowaniu.

Wiemy, że każde zastosowanie jest inne. Dlatego nasi inżynierowie udzielają fachowych wskazówek dotyczących najlepszych praktyk stosowania naszych rozwiertaków prowadzonych w Państwa konkretnej sytuacji. Oferujemy zalecenia dotyczące parametrów skrawania, smarowania i konserwacji narzędzi, maksymalizując zarówno trwałość narzędzia, jak i dokładność wykańczania otworów.

Wybór odpowiedniego materiału rozwiertaka prowadzonego ma kluczowe znaczenie. Oferujemy fachowe doradztwo w doborze materiału, uwzględniając takie czynniki, jak materiał obrabianego przedmiotu, wymagana tolerancja otworu i częstotliwość użytkowania. Nasze rekomendacje dotyczące stali szybkotnącej (HSS), stali szybkotnącej kobaltowej (HSS-Co) lub węglika spiekanego są zawsze dopasowane tak, aby zapewnić optymalną wydajność w Państwa konkretnych potrzebach.

Stoimy za naszymi produktami. Nasz zespół wsparcia technicznego jest zawsze gotowy pomóc Państwu w razie jakichkolwiek trudności. Analizujemy zużyte lub uszkodzone rozwiertaki, ustalamy pierwotne przyczyny problemów i zalecamy działania naprawcze, aby produkcja przebiegała bez zakłóceń.

W firmie Baucor wierzymy, że wiedza to siła. Oferujemy różnorodne programy szkoleniowe i materiały, w tym samouczki online i instrukcje, które dostarczą Państwu wiedzy potrzebnej do prawidłowego użytkowania i konserwacji rozwiertaków prowadzonych. Dzięki temu uzyskują Państwo powtarzalne rezultaty i w pełni wykorzystują wartość swojej inwestycji.

Wybierając Baucor, kupują Państwo nie tylko narzędzie, ale inwestują w partnerstwo ukierunkowane na Państwa sukces. Nasze zaangażowanie w zadowolenie klientów i niezachwiana dbałość o jakość czynią z nas zaufanego partnera w branży produkcyjnej i remontowej.
WSPARCIE INŻYNIERYJNE NA NAJWYŻSZYM POZIOMIE

Usługi wsparcia inżynieryjnego

Wiedza inżynierska na każdym etapie

Baucor oferuje rozwiązania w zakresie produkcji i inżynierii na zamówienie, dopasowane do Państwa konkretnych potrzeb, w różnych branżach.
Projektowanie pod kątem wytwarzalności (DFM)

Optymalizacja projektu pod kątem produkcji

Inżynierowie Baucor mogą przeanalizować Państwa projekt i przedstawić uwagi, które poprawią jego wytwarzalność, opłacalność i efektywność.

Rozwiązania prototypowe i produkcyjne

Rozwiązanie i skala dopasowane do Państwa potrzeb

Niezależnie od tego, czy potrzebują Państwo pojedynczego prototypu, czy produkcji seryjnej, inżynierowie Baucor chętnie podejmą współpracę. Prosimy o kontakt – omówimy, jak możemy urzeczywistnić Państwa pomysł.

Indywidualne rozwiązania inżynieryjne

Rozwiązania szyte na miarę dla klientów Baucor

Baucor specjalizuje się w unikalnych rozwiązaniach produkcyjnych i inżynieryjnych, zaprojektowanych tak, aby odpowiadać konkretnym potrzebom każdego klienta. Nasza wiedza obejmuje szeroki zakres branż i zastosowań.

Jakie są wytyczne projektowe dla rozwiertaków prowadzonych?

Projektowanie rozwiertaków prowadzonych wymaga starannego uwzględnienia kilku czynników, aby zapewnić dokładne, dobrze współosiowe otwory o gładkiej powierzchni oraz utrzymanie zdolności skrawania przez długi czas. Oto najważniejsze wytyczne projektowe:

Średnica i długość prowadnika:

  • Średnica prowadnika: Średnica prowadnika powinna być nieco mniejsza od wymiaru gotowego otworu, aby zapewnić ciasne pasowanie i dokładnie prowadzić rozwiertak. Dokładna różnica zależy od rozwiercanego materiału i wymaganej tolerancji.
  • Długość prowadnika: Prowadnik powinien być na tyle długi, aby zapewnić odpowiednie prowadzenie i stabilność w trakcie całego procesu rozwiercania, zwłaszcza w głębszych otworach.

Konstrukcja rowków skrawających:

  • Liczba rowków: Rozwiertaki prowadzone mają zazwyczaj 4-6 rowków. Większa liczba rowków może zapewnić gładszą powierzchnię, ale w miękkich materiałach rowki mogą się łatwiej zapychać.
  • Geometria rowków: Rowki proste nadają się do rozwiercania ogólnego przeznaczenia, natomiast rowki spiralne zapewniają lepsze odprowadzanie wiórów i gładszą powierzchnię, zwłaszcza w głębszych otworach. Często preferuje się lewe rowki spiralne, które zapobiegają wciąganiu rozwiertaka głębiej w otwór.
  • Kąt linii śrubowej: Kąt linii śrubowej rowków wpływa na usuwanie wiórów i siły skrawania. Większy kąt linii śrubowej może poprawić odprowadzanie wiórów, ale może zwiększyć siły skrawania.

Geometria krawędzi skrawającej:

  • Kąt natarcia: Kąt natarcia wpływa na siły skrawania i powstawanie wióra. Rozwiertaki prowadzone mają zazwyczaj niewielki dodatni lub ujemny kąt natarcia, aby zrównoważyć wydajność skrawania z trwałością narzędzia.
  • Kąt przyłożenia: Kąt przyłożenia za krawędzią skrawającą zapobiega ocieraniu o obrabiany przedmiot, zapewniając płynne skrawanie i ograniczając nagrzewanie.
  • Kąt przyłożenia wtórnego: Kąt przyłożenia wtórnego za kątem przyłożenia zapewnia dodatkową przestrzeń dla przepływu wiórów i minimalizuje tarcie.

Dobór materiału:

  • Stal szybkotnąca (HSS): Najpowszechniejsza ze względu na twardość, odporność na zużycie i opłacalność.
  • Stal szybkotnąca kobaltowa (HSS-Co): Stosowana dla zwiększenia twardości i odporności na zużycie, zwłaszcza przy rozwiercaniu twardszych materiałów.
  • Węglik spiekany: Zapewnia wyjątkową twardość i odporność na zużycie, ale jest bardziej kruchy; nadaje się do produkcji wielkoseryjnej i materiałów ściernych.

Powłoka (opcjonalnie):

  • TiN, TiCN, AlTiN lub DLC: powłoki te mogą poprawić odporność na zużycie, zmniejszyć tarcie i wydłużyć trwałość narzędzia. Wybór powłoki zależy od konkretnego zastosowania i rozwiercanego materiału.

Całkowita długość i konstrukcja chwytu:

  • Długość: Zależy od głębokości rozwiercanego otworu.
  • Konstrukcja chwytu: Zazwyczaj walcowy, z chwytem prostym lub Weldon, zapewniającym pewne mocowanie w oprawkach narzędziowych.

Ścięcie:

  • Ścięcie wprowadzające: niewielkie ścięcie na końcu rozwiertaka pomaga prowadzić narzędzie w otworze i płynnie rozpocząć proces skrawania.

Tolerancje:

  • Tolerancja średnicy: Tolerancja rowków skrawających decyduje o dokładności gotowego otworu.
  • Tolerancja prowadnika: Prowadnik powinien być wykonany z wąską tolerancją, aby zapewnić dokładne osiowanie względem istniejącego otworu.

Przestrzegając tych wytycznych projektowych oraz dobierając odpowiednie materiały i powłoki, producenci mogą wytwarzać wysokiej jakości rozwiertaki prowadzone, zapewniające precyzyjną, dokładną i niezawodną obróbkę wykańczającą otworów w szerokim zakresie zastosowań.