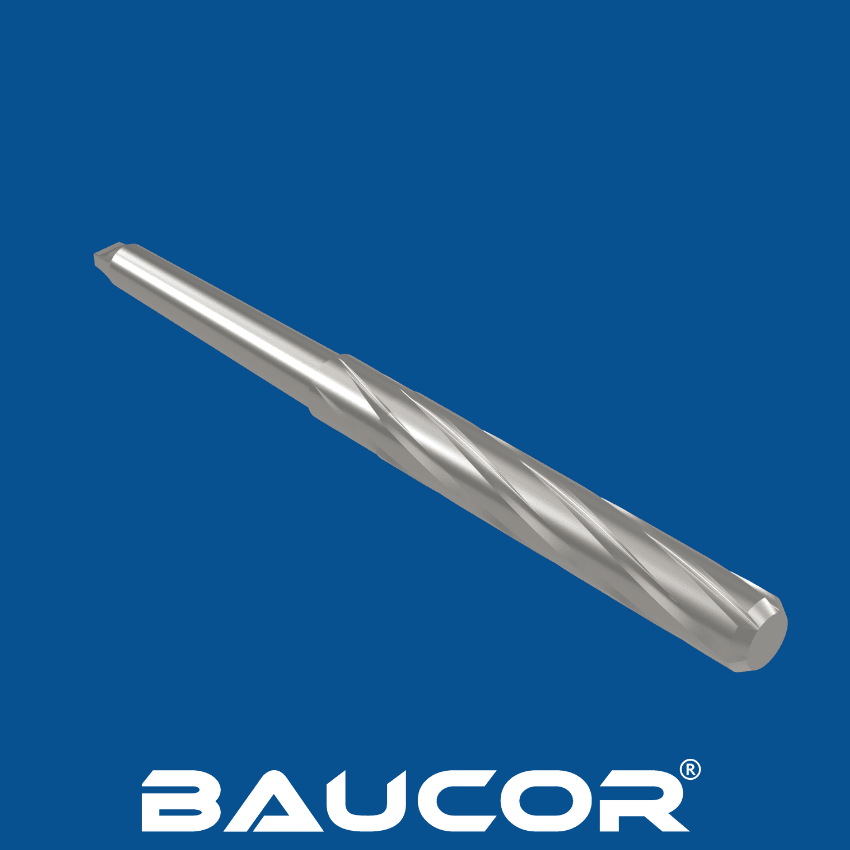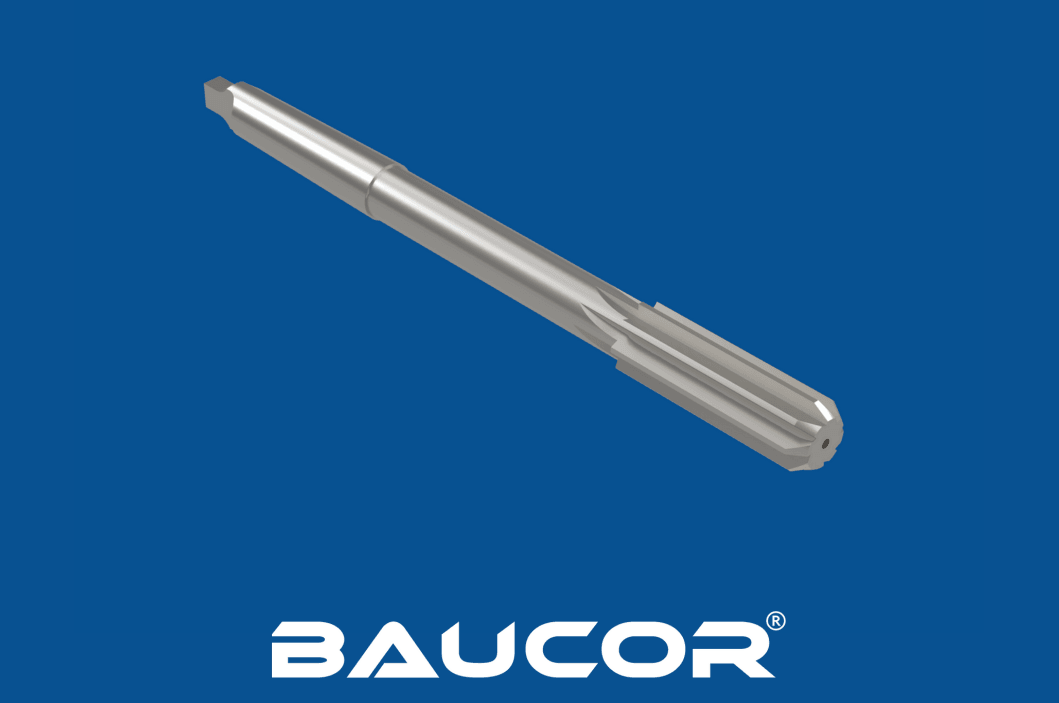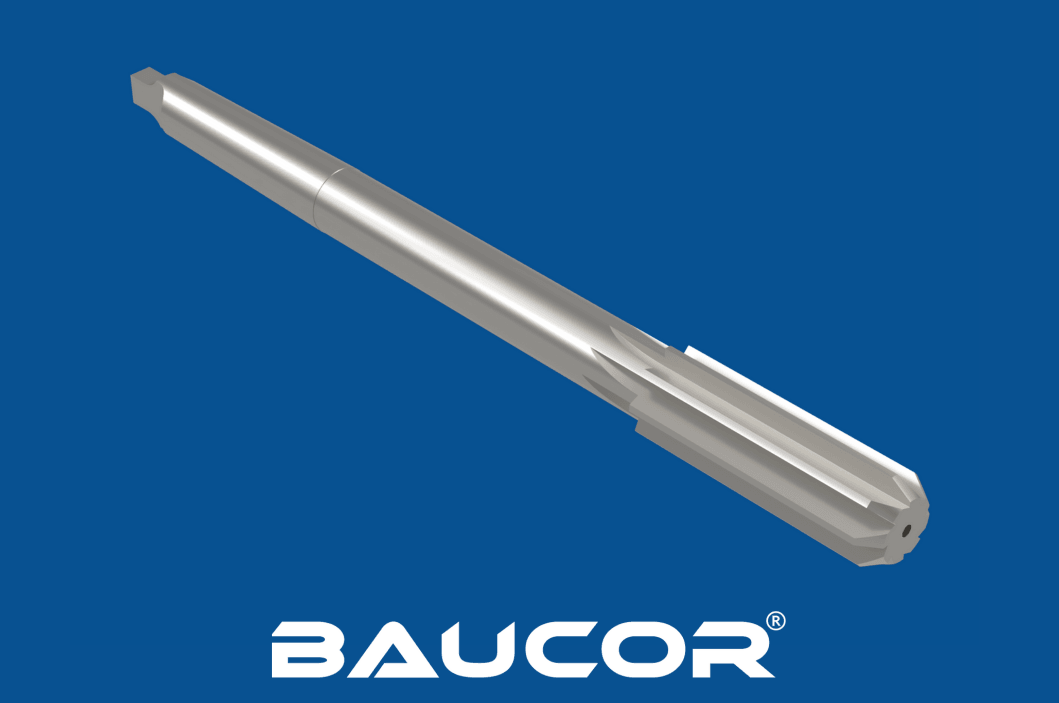

Jak produkowane są rozwiertaki z chwytem stożkowym?
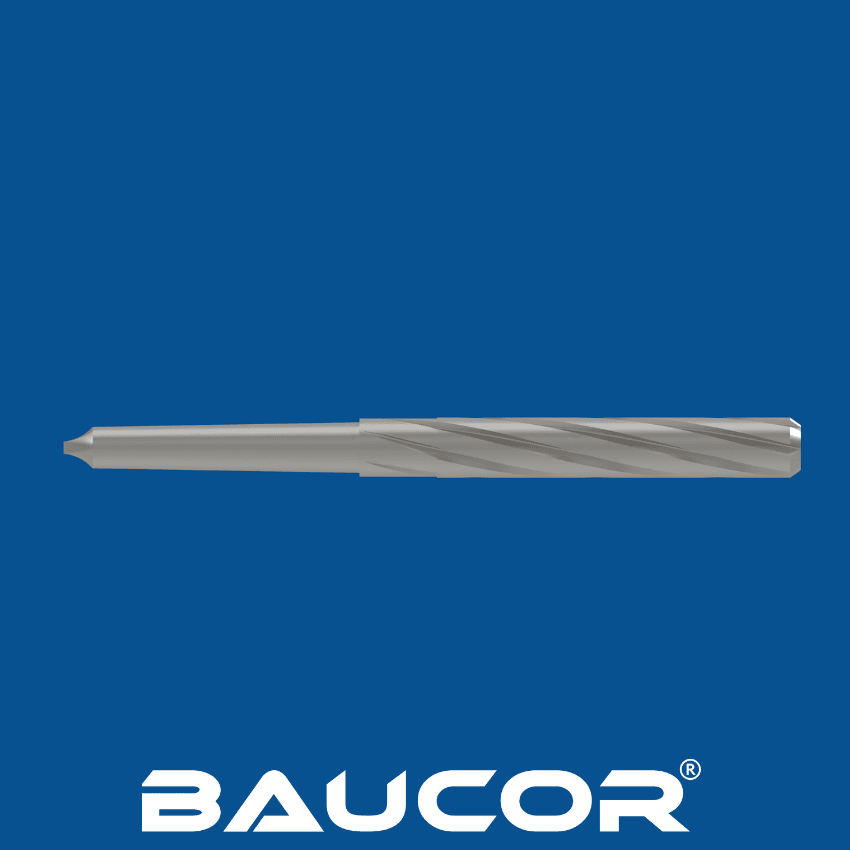
Proces produkcji rozwiertaków z chwytem stożkowym obejmuje kilka etapów, łączących precyzyjną obróbkę skrawaniem, obróbkę cieplną i techniki wykańczania powierzchni, aby powstało wysokiej jakości narzędzie skrawające.
Dobór materiału:
- Stal szybkotnąca (HSS): Najczęściej stosowany materiał dzięki twardości, odporności na zużycie i zdolności do zachowania ostrej krawędzi skrawającej w wysokich temperaturach.
- Kobaltowa stal szybkotnąca (HSS-Co): Zawiera kobalt, który zwiększa twardość i odporność na zużycie, dlatego nadaje się do skrawania twardszych materiałów.
- Węglik spiekany: Wyjątkowo twardy i odporny na zużycie, idealny do produkcji wielkoseryjnej i skrawania materiałów ściernych.
Cięcie na półfabrykaty:
- Wybrany materiał (HSS, HSS-Co lub węglik spiekany) jest cięty na półfabrykaty, czyli walcowe odcinki o wymaganej długości korpusu rozwiertaka.
Proces produkcji rozwiertaków z chwytem stożkowym obejmuje kilka etapów, łączących precyzyjną obróbkę skrawaniem, obróbkę cieplną i techniki wykańczania powierzchni, aby powstało wysokiej jakości narzędzie skrawające.
Dobór materiału:
- Stal szybkotnąca (HSS): Najczęściej stosowany materiał dzięki twardości, odporności na zużycie i zdolności do zachowania ostrej krawędzi skrawającej w wysokich temperaturach.
- Kobaltowa stal szybkotnąca (HSS-Co): Zawiera kobalt, który zwiększa twardość i odporność na zużycie, dlatego nadaje się do skrawania twardszych materiałów.
- Węglik spiekany: Wyjątkowo twardy i odporny na zużycie, idealny do produkcji wielkoseryjnej i skrawania materiałów ściernych.
Cięcie na półfabrykaty:
- Wybrany materiał (HSS, HSS-Co lub węglik spiekany) jest cięty na półfabrykaty, czyli walcowe odcinki o wymaganej długości korpusu rozwiertaka.
Toczenie i frezowanie:
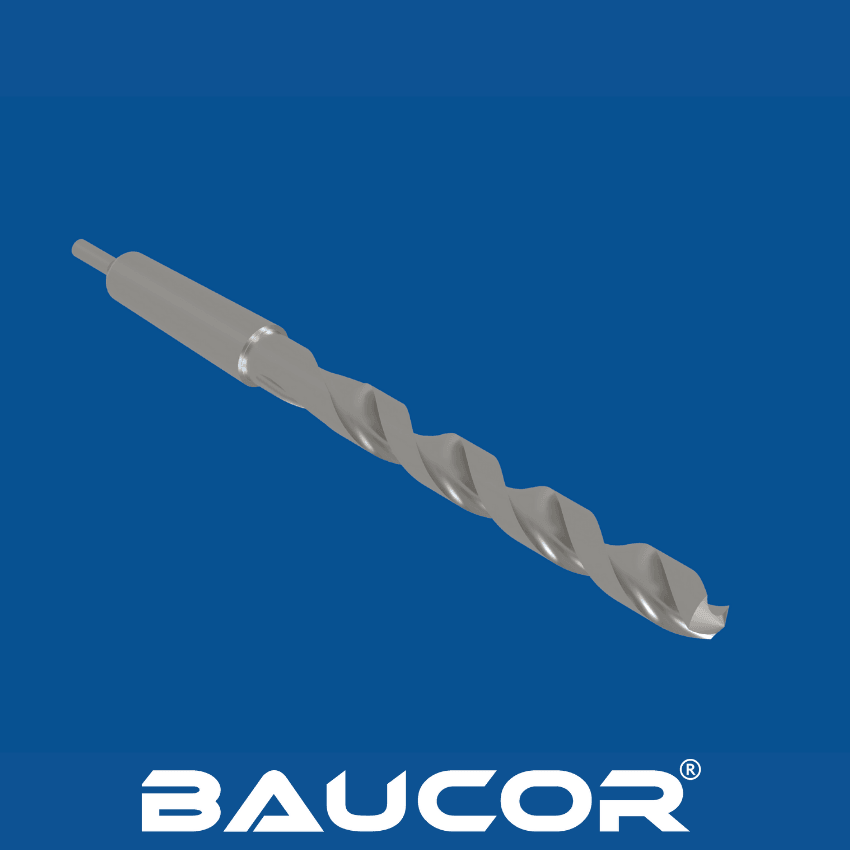
- Półfabrykaty są obrabiane na tokarkach i frezarkach, aby uzyskać korpus rozwiertaka, w tym chwyt stożkowy, rowki wiórowe i krawędzie skrawające. Wymaga to precyzyjnych operacji toczenia, frezowania i szlifowania, aby uzyskać wymagane wymiary i kąty.
Obróbka cieplna:
- Obróbka cieplna ma kluczowe znaczenie dla utwardzenia rozwiertaka i zwiększenia jego odporności na zużycie. Rozwiertak jest nagrzewany do wysokiej temperatury, a następnie szybko schładzany (hartowany) w oleju lub wodzie, co tworzy twardą warstwę zewnętrzną przy zachowaniu ciągliwego rdzenia. Proces ten usuwa również naprężenia wewnętrzne i poprawia stabilność wymiarową rozwiertaka.
Szlifowanie i wykańczanie:
- Po obróbce cieplnej rozwiertak jest szlifowany i polerowany, aby uzyskać ostateczne wymiary, chropowatość powierzchni i geometrię krawędzi skrawających. Ten etap wymaga specjalistycznych szlifierek i wykwalifikowanych techników, którzy zapewnią precyzję i dokładność.
Powłoka (opcjonalnie):
- Niektóre rozwiertaki z chwytem stożkowym mogą być pokrywane materiałami takimi jak azotek tytanu (TiN) lub węgloazotek tytanu (TiCN), aby jeszcze bardziej zwiększyć odporność na zużycie, zmniejszyć tarcie i wydłużyć trwałość narzędzia.
Kontrola jakości:
- W całym procesie produkcji stosowane są rygorystyczne środki kontroli jakości, które gwarantują, że rozwiertaki spełniają ścisłe tolerancje i normy wydajności. Obejmuje to kontrolę wymiarów, sprawdzanie chropowatości powierzchni oraz próby skrawania.