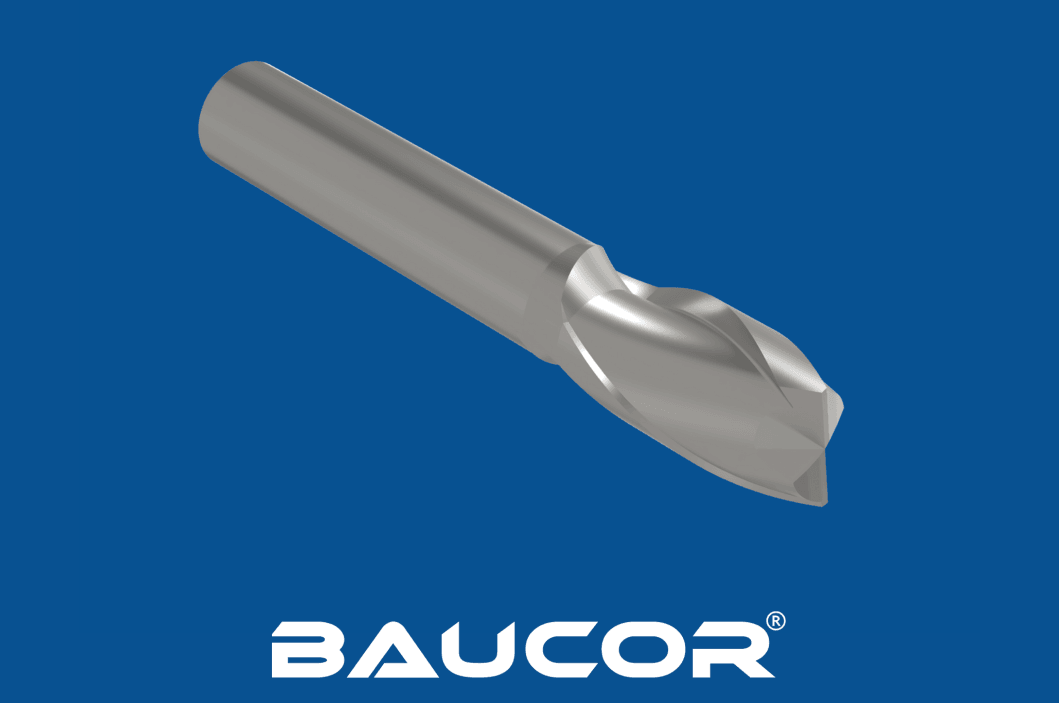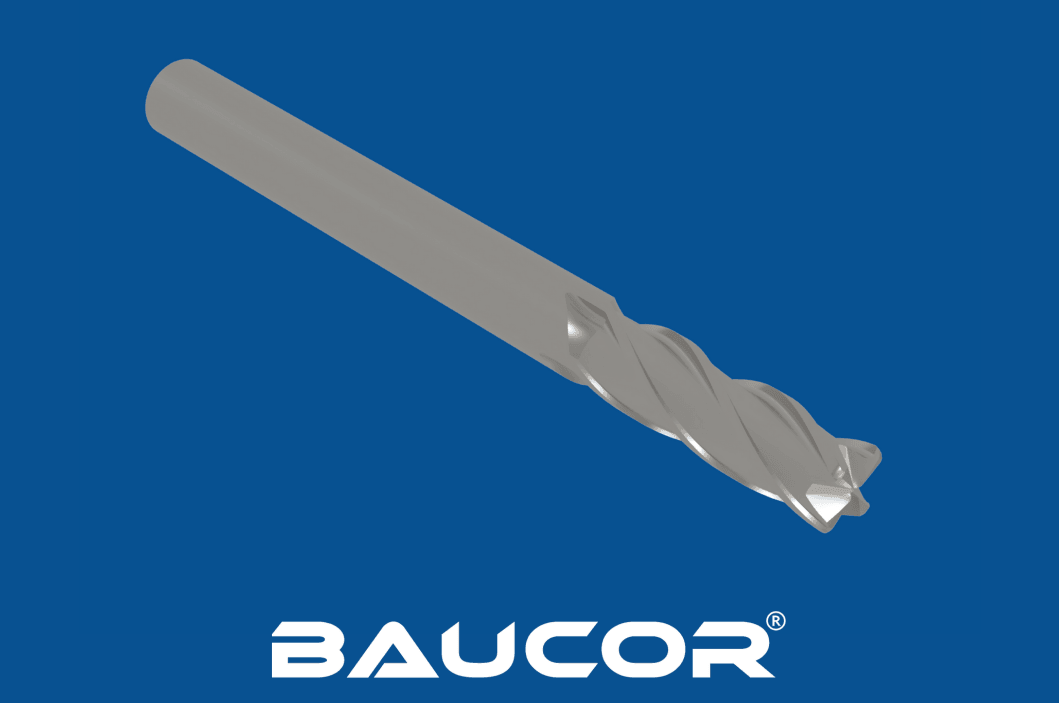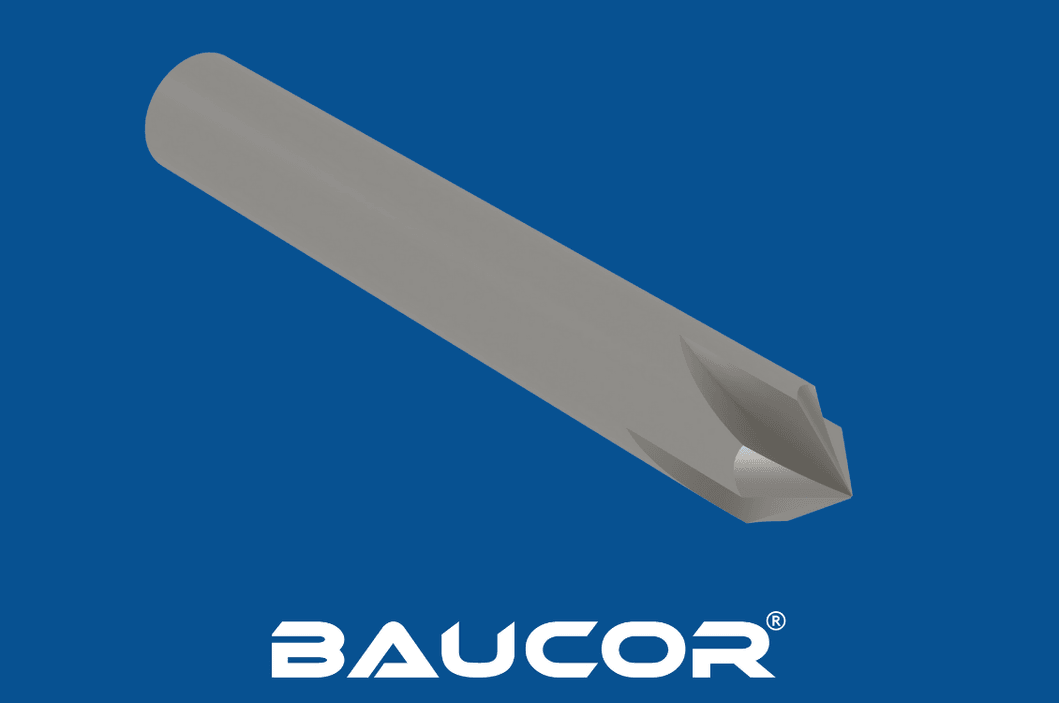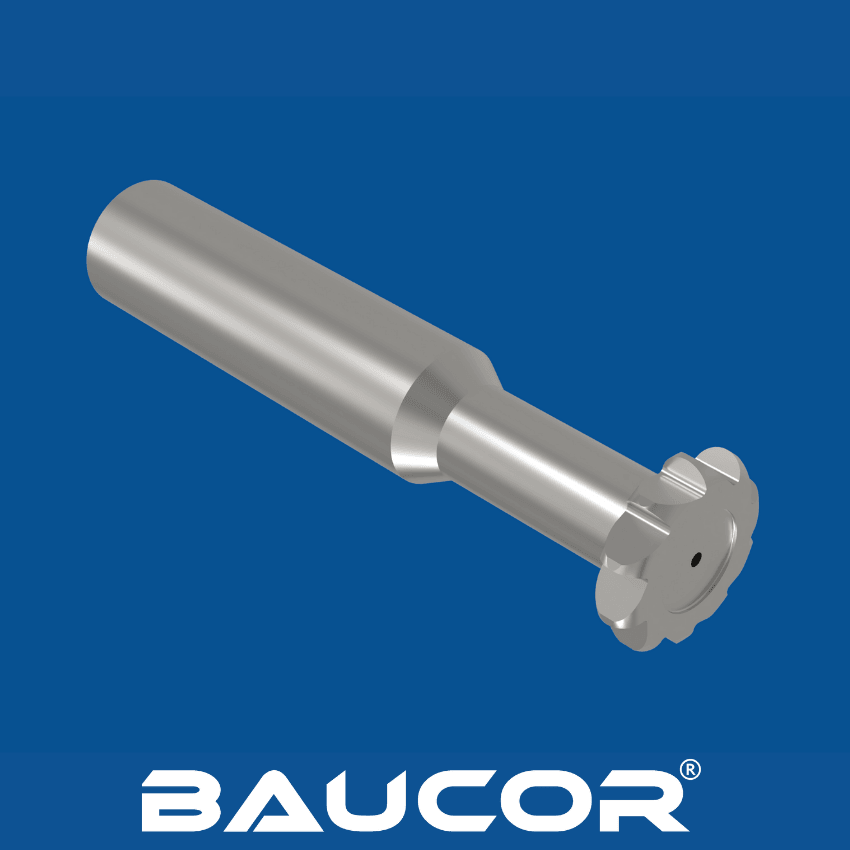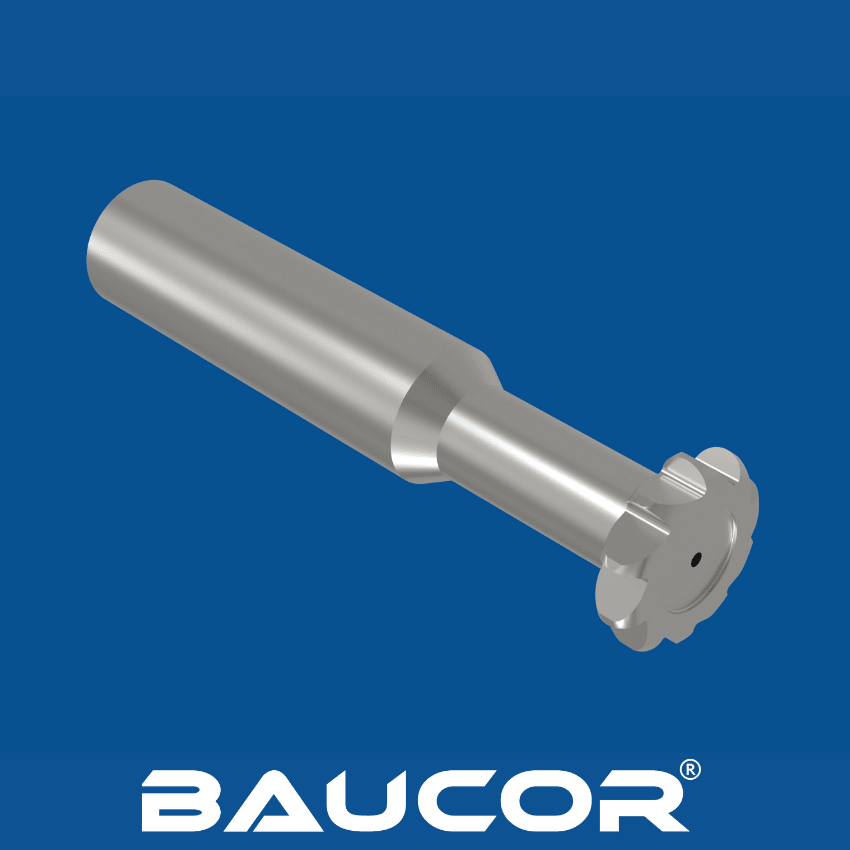

Jak produkowane są frezy do form wgłębnych?
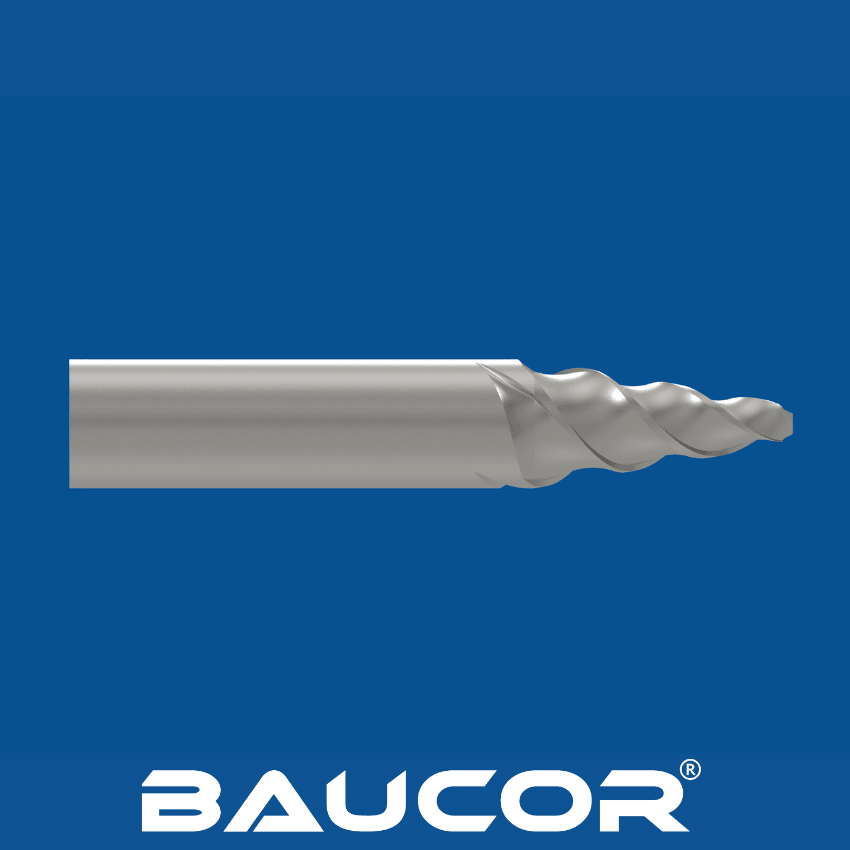
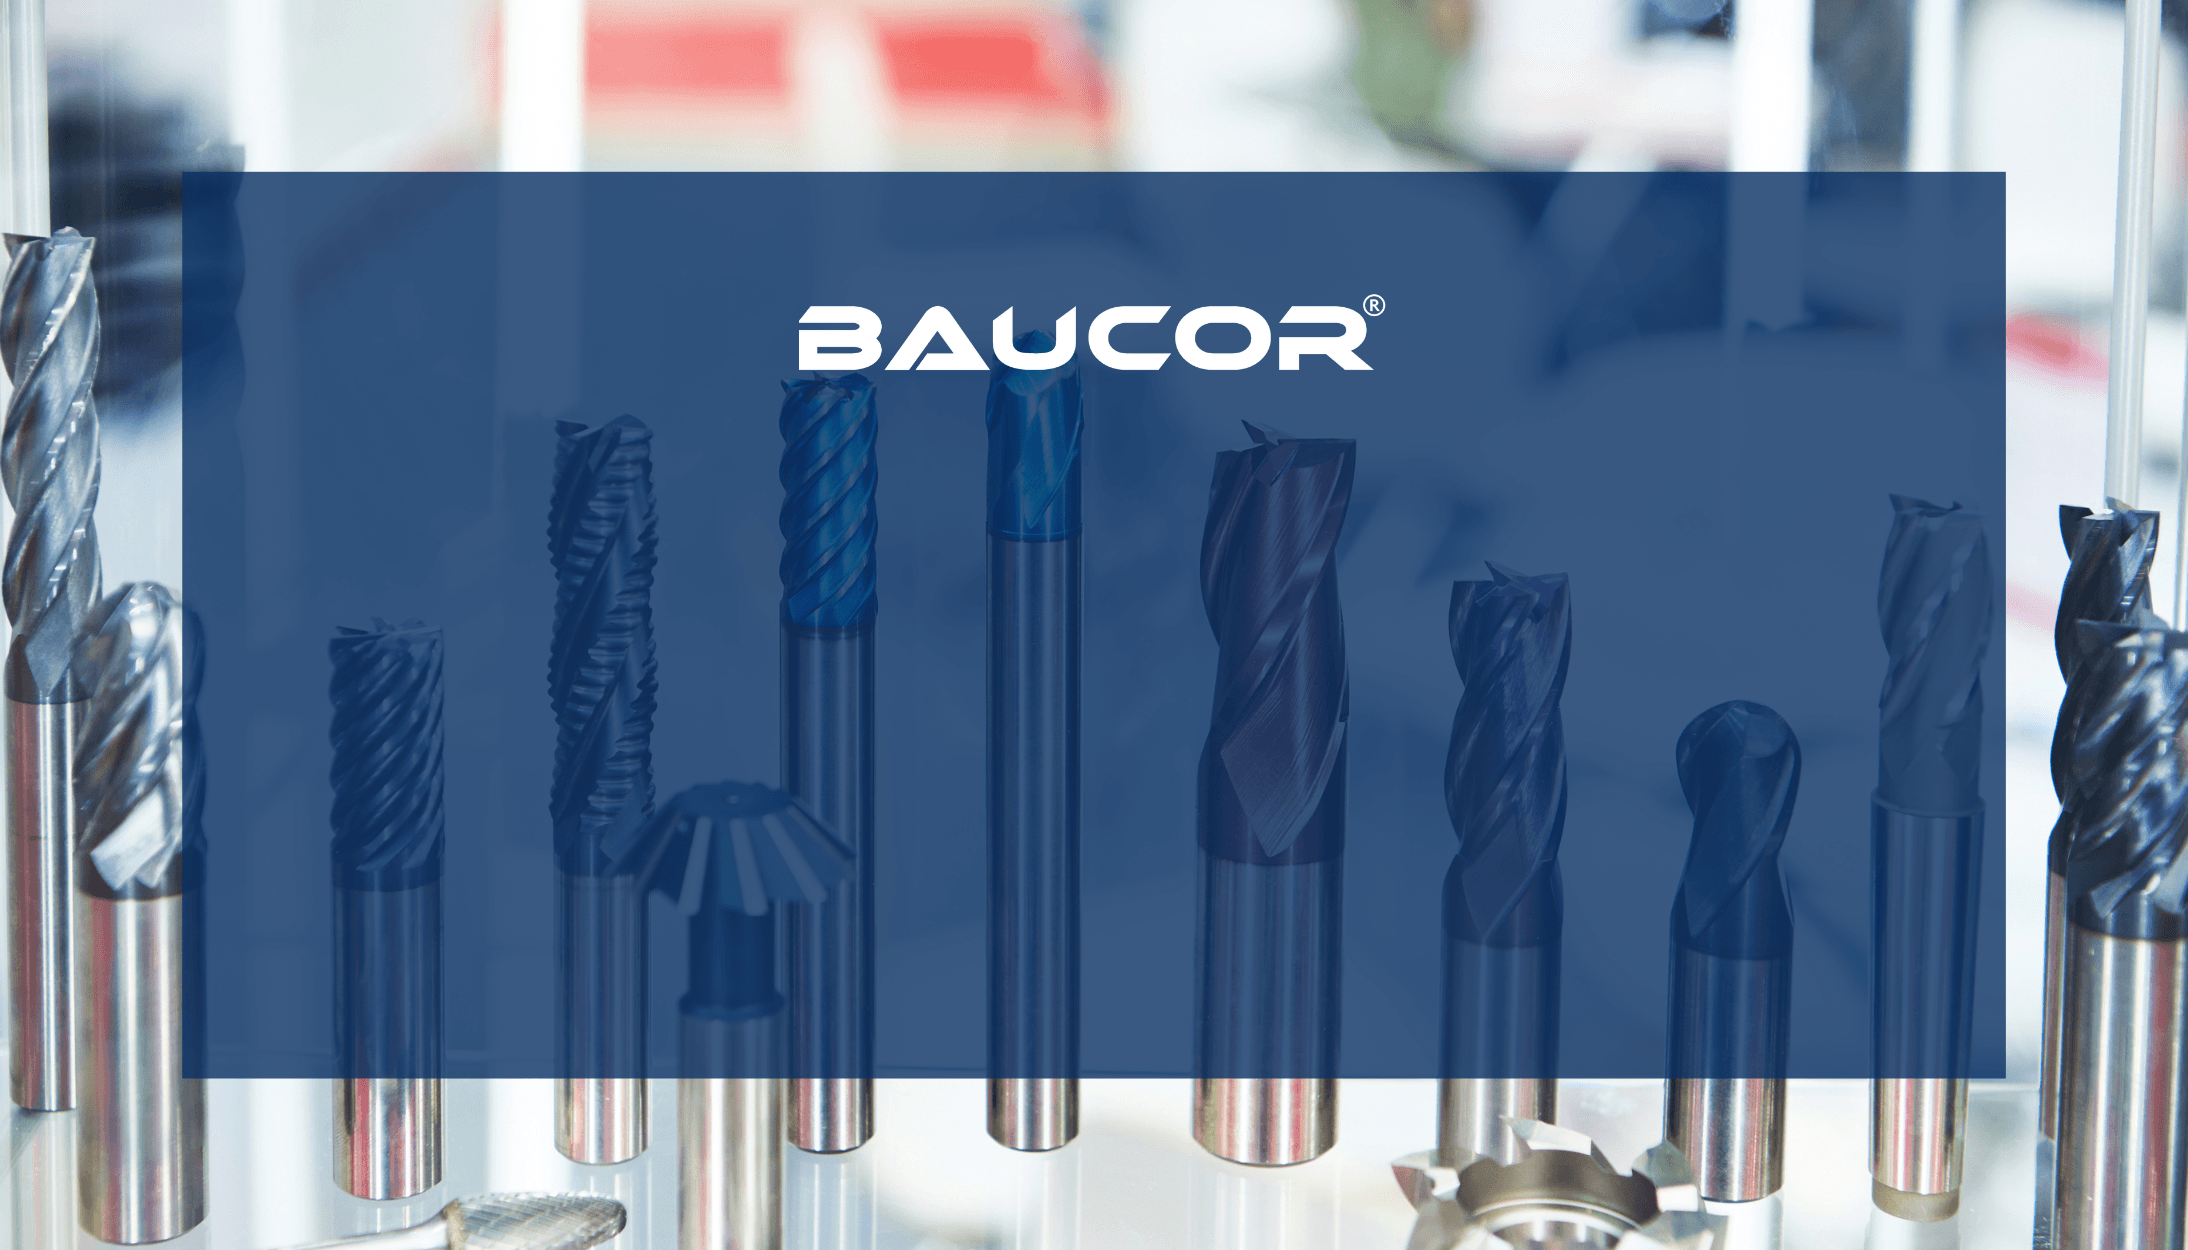
Produkcja frezów do form wgłębnych, zwłaszcza wysokiej jakości, takich jak frezy Baucor, obejmuje szereg skomplikowanych etapów wymagających precyzji i doświadczenia:
- Dobór materiału: Frezy do form wgłębnych są zwykle wykonywane z pełnego węglika spiekanego lub stali szybkotnącej (HSS). Węglik spiekany zapewnia wyjątkową twardość i odporność na zużycie, dlatego idealnie nadaje się do obróbki trudnych materiałów. Stal HSS, choć miększa, charakteryzuje się dobrą wytrzymałością i elastycznością, co czyni ją odpowiednią do mniej wymagających zastosowań.
- Przygotowanie półfabrykatów: Wybrany materiał jest cięty na walcowe półfabrykaty o żądanej średnicy i długości. Stanowią one punkt wyjścia do nadania frezowi kształtu.
- Obróbka zgrubna: Półfabrykaty poddaje się obróbce zgrubnej, takiej jak toczenie i frezowanie, aby usunąć nadmiar materiału i uzyskać podstawowy kształt freza. Na tym etapie często wykorzystuje się maszyny CNC, które zapewniają dokładność i powtarzalność.
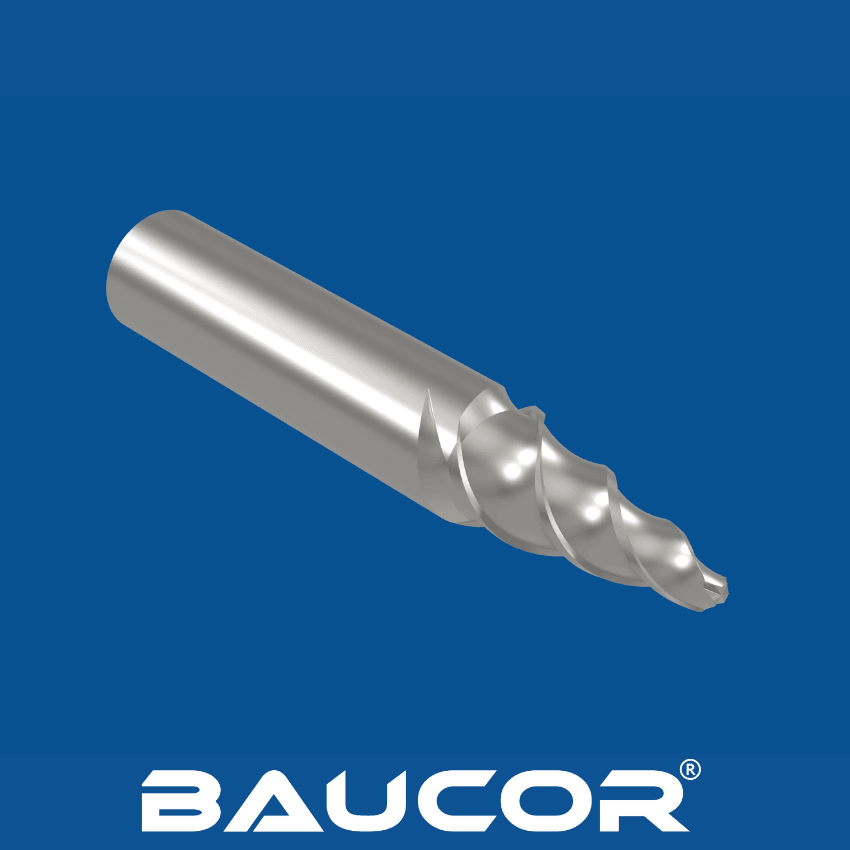
- Szlifowanie rowków: Do wykonania śrubowych rowków na korpusie freza służą specjalistyczne szlifierki. Rowki te mają kluczowe znaczenie dla odprowadzania wiórów, które zapobiega zapychaniu się freza i zapewnia wydajną obróbkę. Liczbę rowków i ich geometrię można dostosować do konkretnych zastosowań.
- Szlifowanie powierzchni czołowej: Powierzchnia czołowa freza jest szlifowana w celu uzyskania żądanego kształtu i kątów przyłożenia. Ten etap ma decydujący wpływ na skrawność freza i rodzaj uzyskiwanej powierzchni obrabianej.
- Szlifowanie przyłożenia szyjki: Szyjka freza (część poniżej krawędzi skrawających) jest szlifowana tak, aby uzyskać kąt przyłożenia. Dzięki temu szyjka nie ociera się o materiał, a z obrabianym przedmiotem styka się wyłącznie krawędź skrawająca.
- Powlekanie (opcjonalnie): W zależności od zastosowania frez może zostać pokryty cienką warstwą materiału, takiego jak azotek tytanu (TiN), azotek tytanowo-glinowy (TiAlN) lub azotek glinowo-tytanowy (AlTiN). Powłoki te zwiększają twardość, zmniejszają tarcie i wydłużają trwałość narzędzia.
- Szlifowanie końcowe: Frez przechodzi końcowy proces szlifowania, aby uzyskać dokładne wymiary i tolerancje niezbędne do optymalnej pracy. Na tym etapie krawędzie skrawające są szlifowane do ostatecznej ostrości, a także sprawdzana jest współosiowość narzędzia.
- Kontrola jakości: W całym procesie produkcyjnym stosuje się rygorystyczne środki kontroli jakości, aby każdy frez do form wgłębnych spełniał lub przewyższał surowe standardy Baucor w zakresie precyzji, wydajności i trwałości. Obejmuje to kontrolę wymiarów, pomiar bicia oraz testy skrawności.