Przejdź do treści
Producent noży przemysłowych, noży maszynowych i narzędzi CNC na zamówienie w Stanach Zjednoczonych i Niemczech
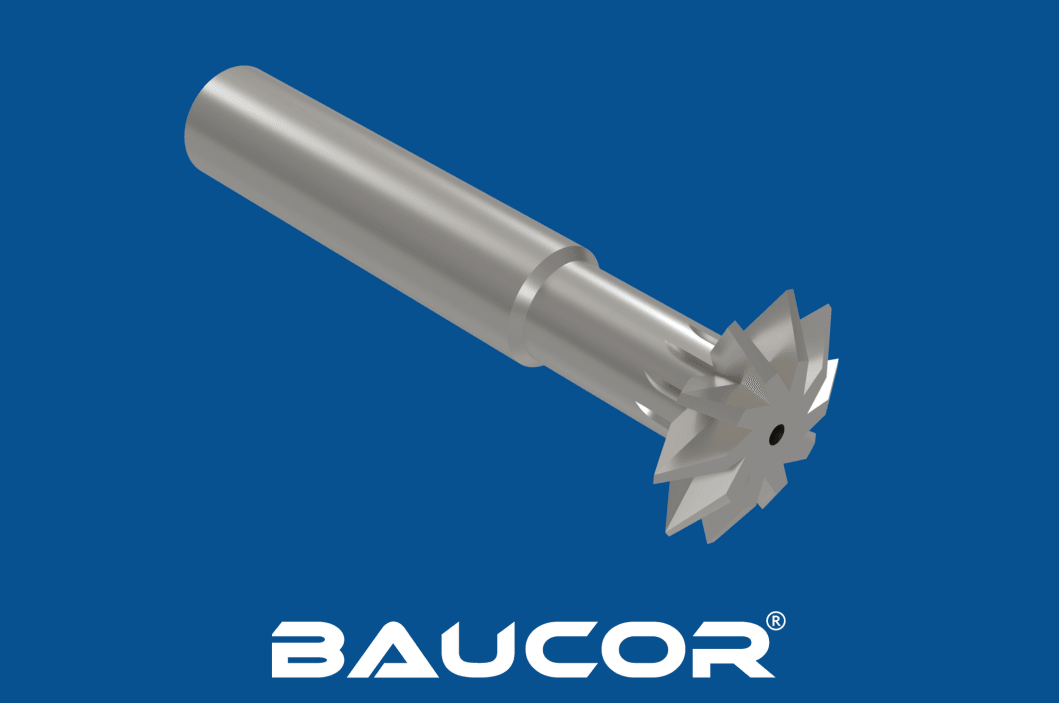
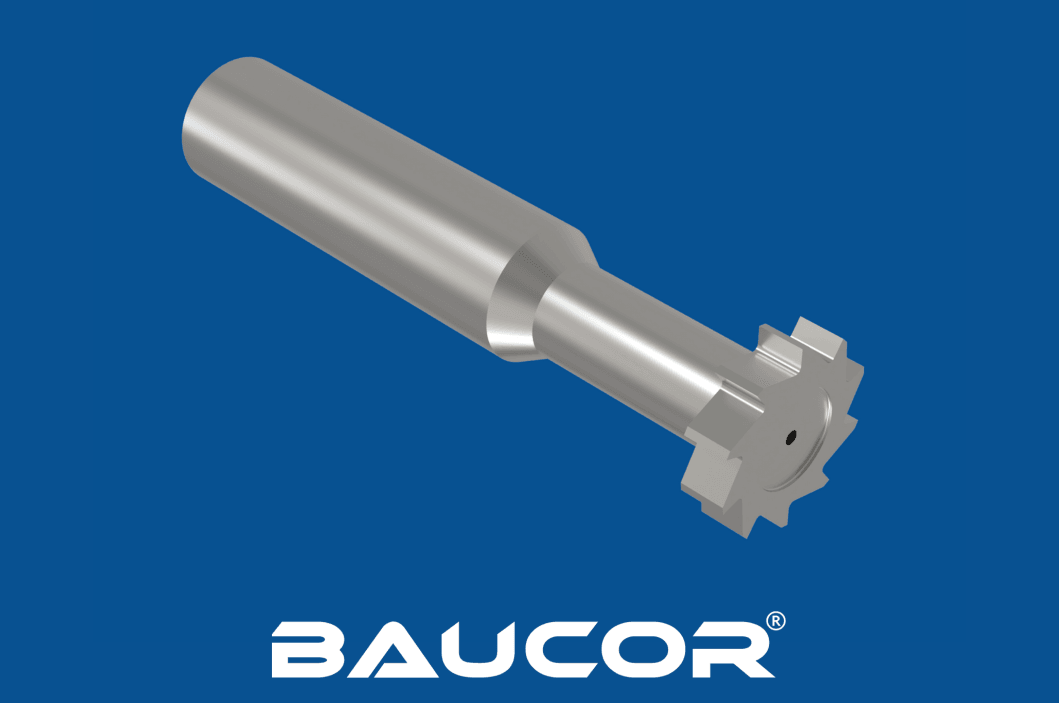
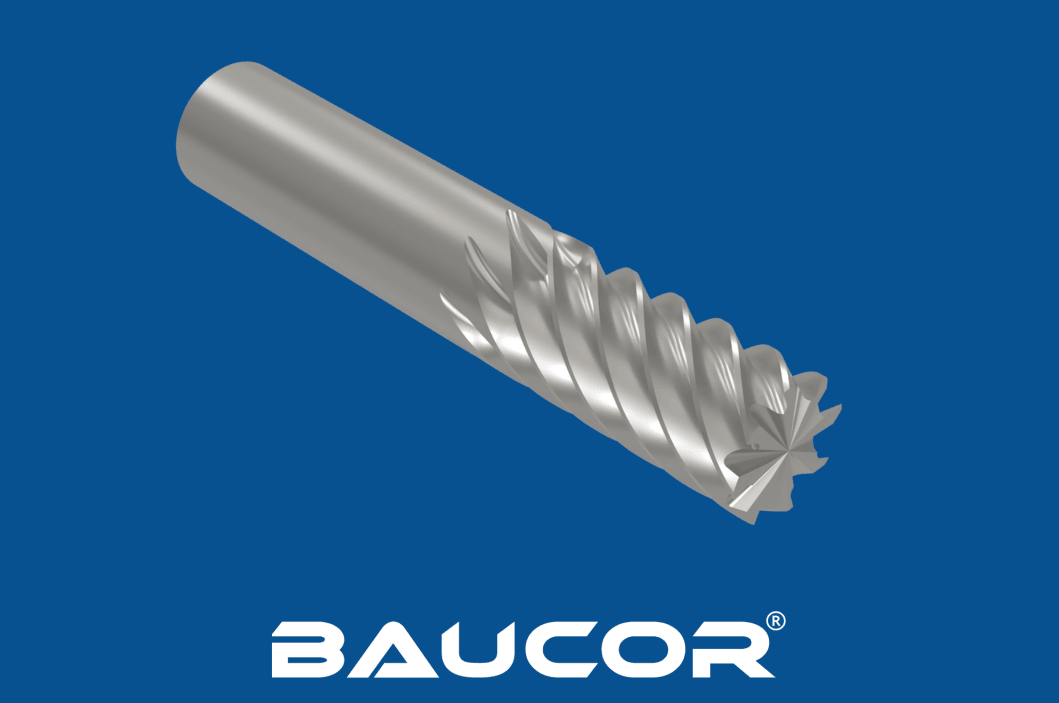
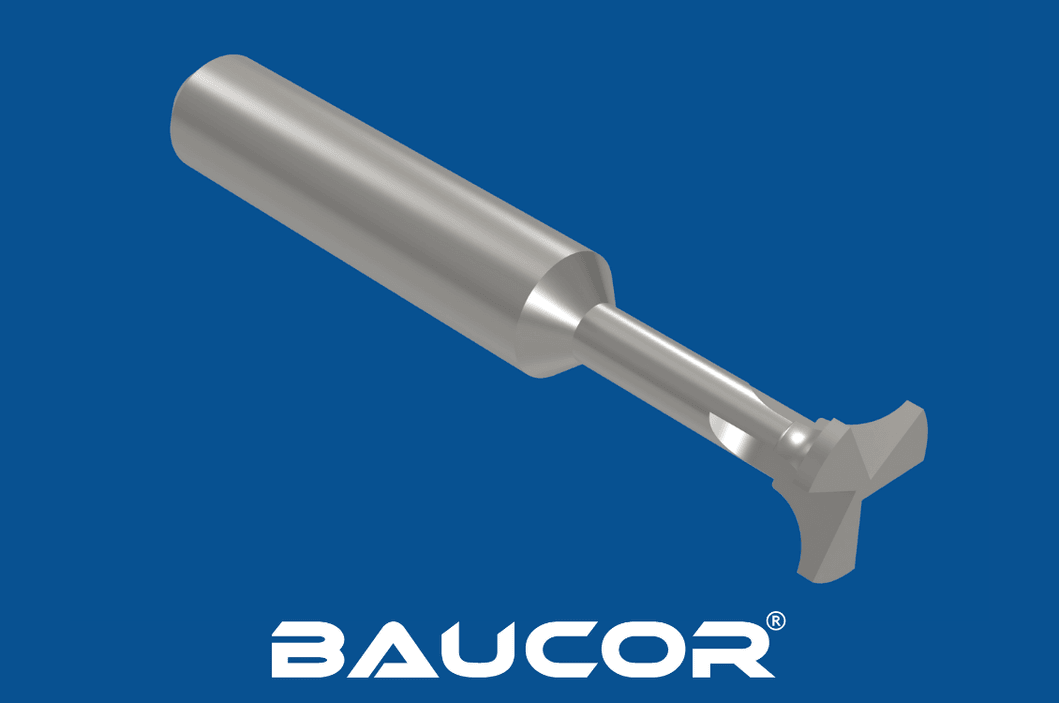
Frez palcowy – narzędzie skrawające

Frez walcowy: wydajne frezowanie kieszeni i rowków CNC walcowym frezem prześwitu

PRECYZJA POŁĄCZONA Z WYDAJNOŚCIĄ

FREZY PRZEŚWITU – WALCOWE

Precyzyjna produkcja, której ufają inżynierowie i naukowcy z firm z listy Fortune 500

Doświadczenie produkcyjne, któremu ufają wiodące światowe firmy.

  • Lockheed Martin
  • Sumitomo Electric Interconnect Products
  • Saint-Gobain Performance Plastics Pampus GmbH
  • 3M
  • Frito-Lay
  • Parker Hannifin Corporation
  • Boston Scientific
  • General Dynamics – OTS Canada
  • ITW Food Equipment
  • Hemlock Semiconductor
  • Saft Batteries
  • KLA-Tencor
  • Land O'Lakes
  • Fastenal
  • Volvo Construction Equipment

Czym jest walcowy frez prześwitu? Jak działa?

Czym jest frez prześwitu (frez walcowy)?

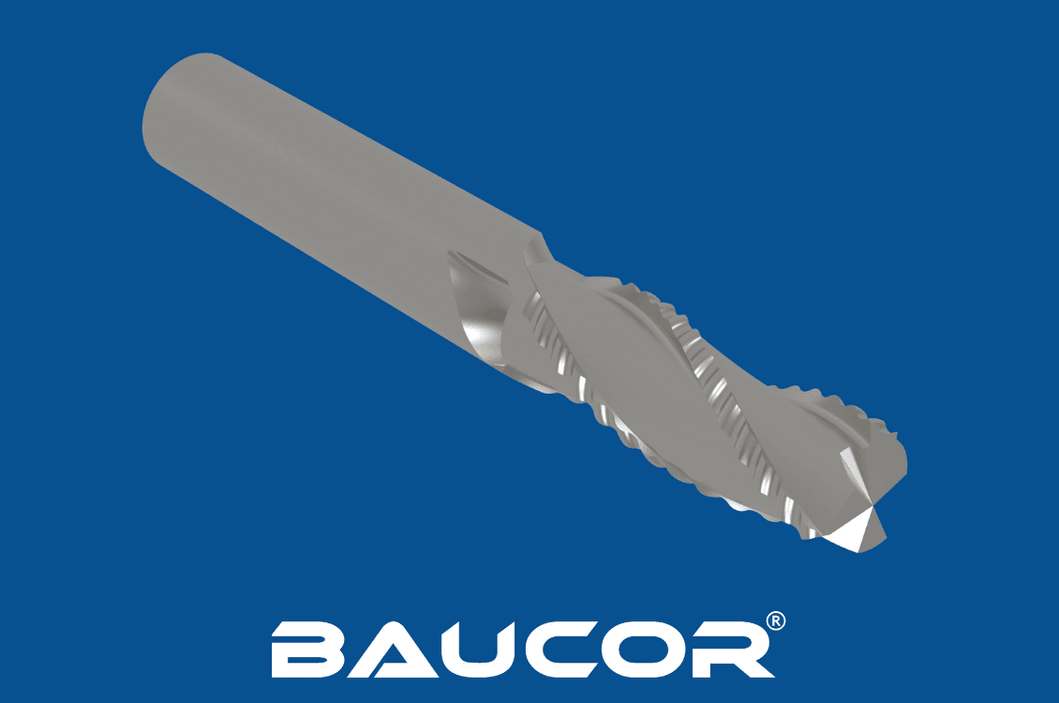
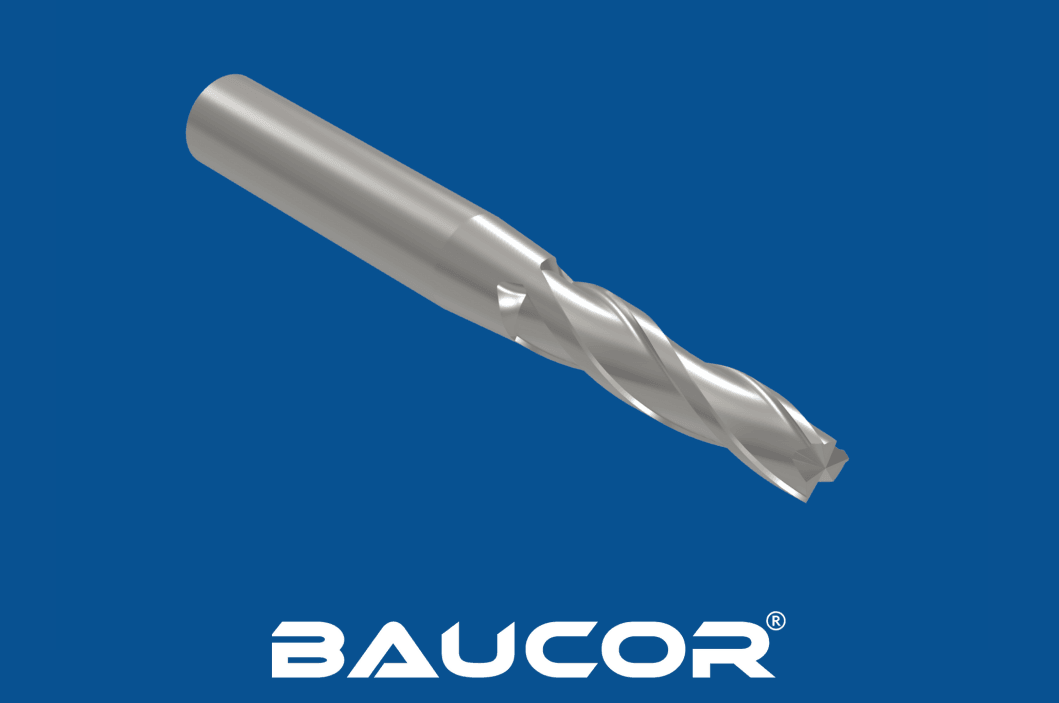
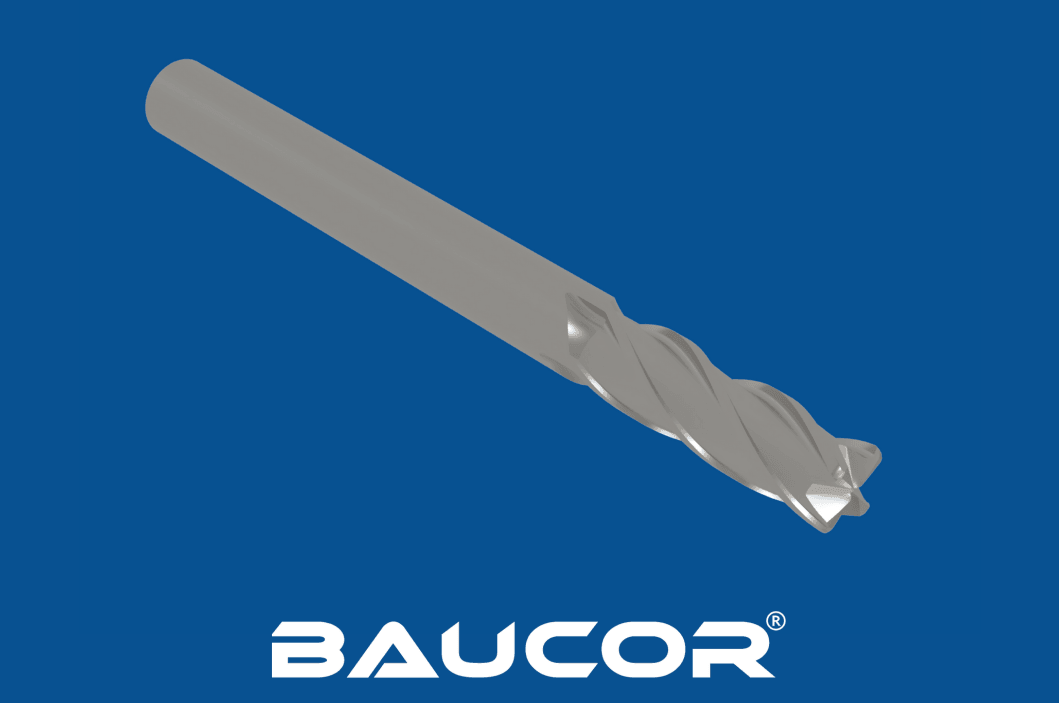
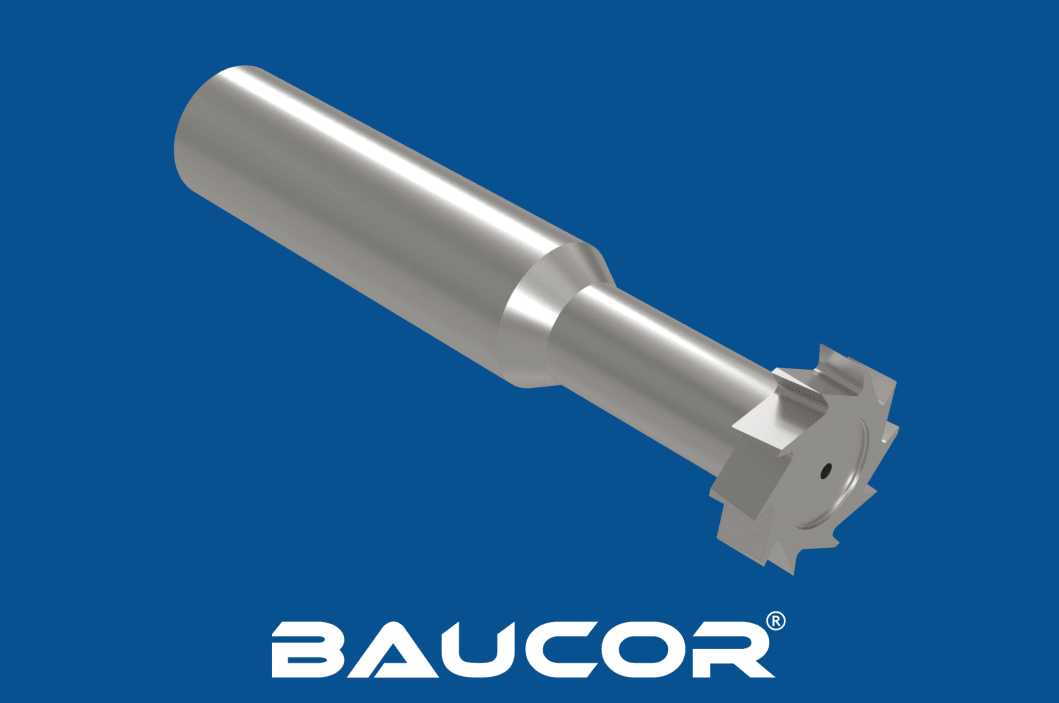
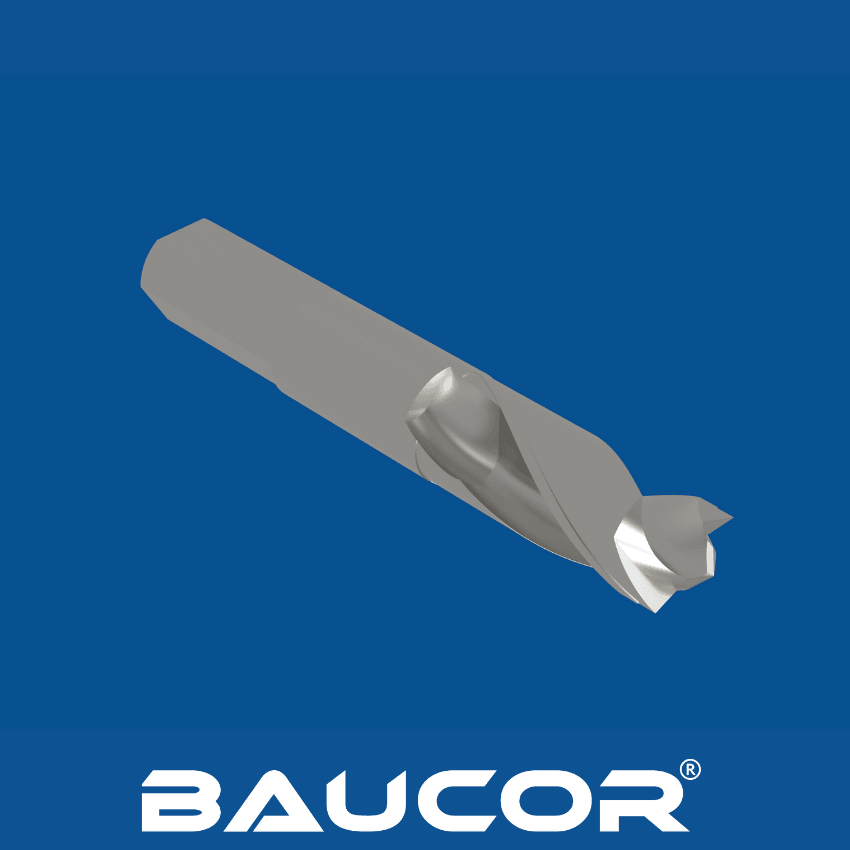
Frez prześwitu, powszechniej znany jako frez walcowy, to wszechstronne obrotowe narzędzie skrawające stosowane we frezarkach CNC. Ma płaskie czoło z ostrymi, prostokątnymi krawędziami skrawającymi po bokach. Dzięki takiej konstrukcji frezy prześwitu doskonale sprawdzają się w następujących podstawowych zadaniach:

  • Frezowanie rowków: Wykonywanie rowków i kanałów w przedmiocie obrabianym.
  • Planowanie: Uzyskiwanie płaskich, gładkich powierzchni.
  • Frezowanie progów: Wykonywanie prostokątnych progów lub stopni w przedmiocie obrabianym.

Jak działa frez prześwitu?

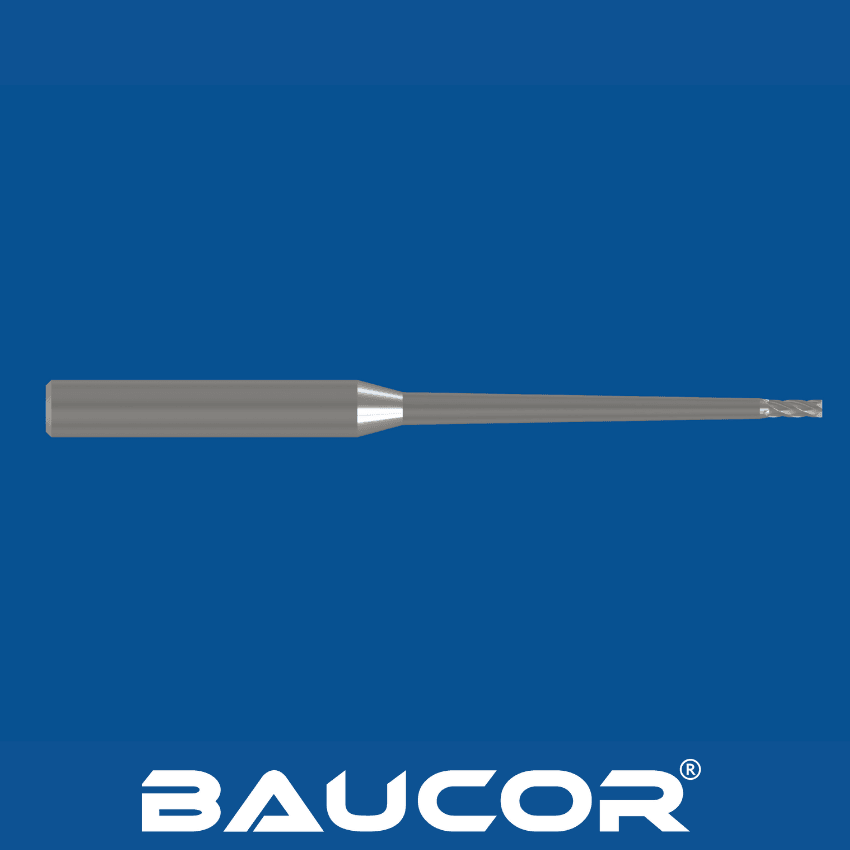
Walcowy frez prześwitu – narzędzie

Frezy prześwitu pracują we frezarkach CNC, które z niezwykłą precyzją przesuwają przedmiot względem obracającego się narzędzia skrawającego.

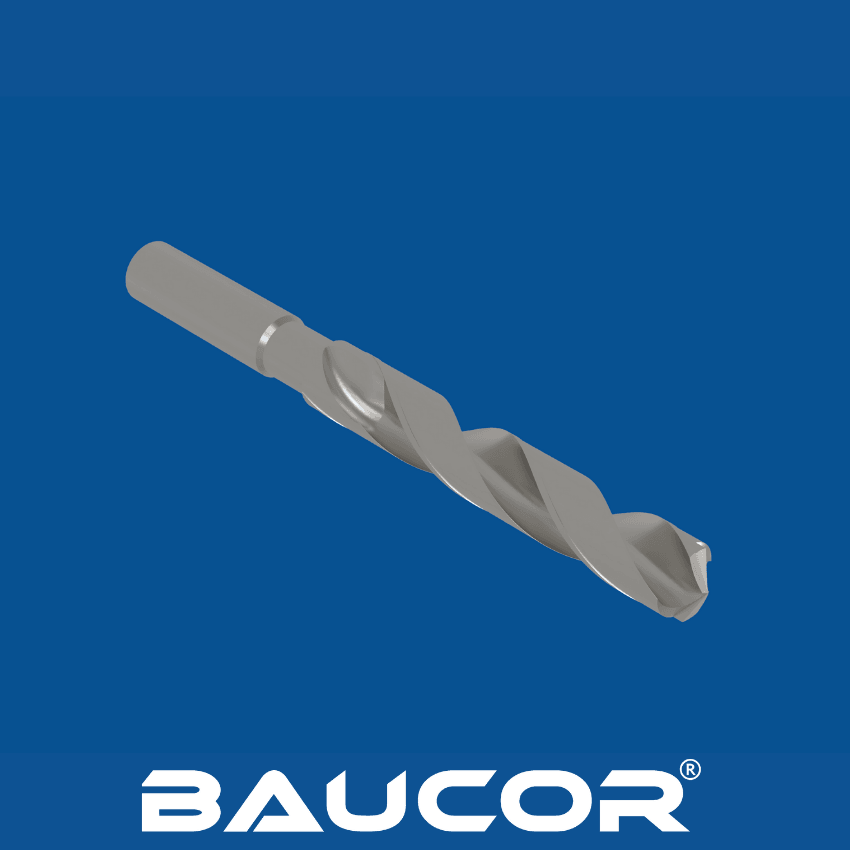
  • Rowki: Śrubowe krawędzie skrawające (rowki) freza prześwitu w sposób ciągły usuwają materiał podczas obrotu.
  • Usuwanie wiórów: Rowki odprowadzają też usunięty materiał (wióry) ze strefy skrawania, zapobiegając zatykaniu.
  • Ruch pionowy i poziomy: Frez walcowy może przemieszczać się względem przedmiotu zarówno w pionie (wcinanie), jak i w poziomie, co pozwala na różne operacje skrawania.

Jak produkowane są walcowe frezy prześwitu?

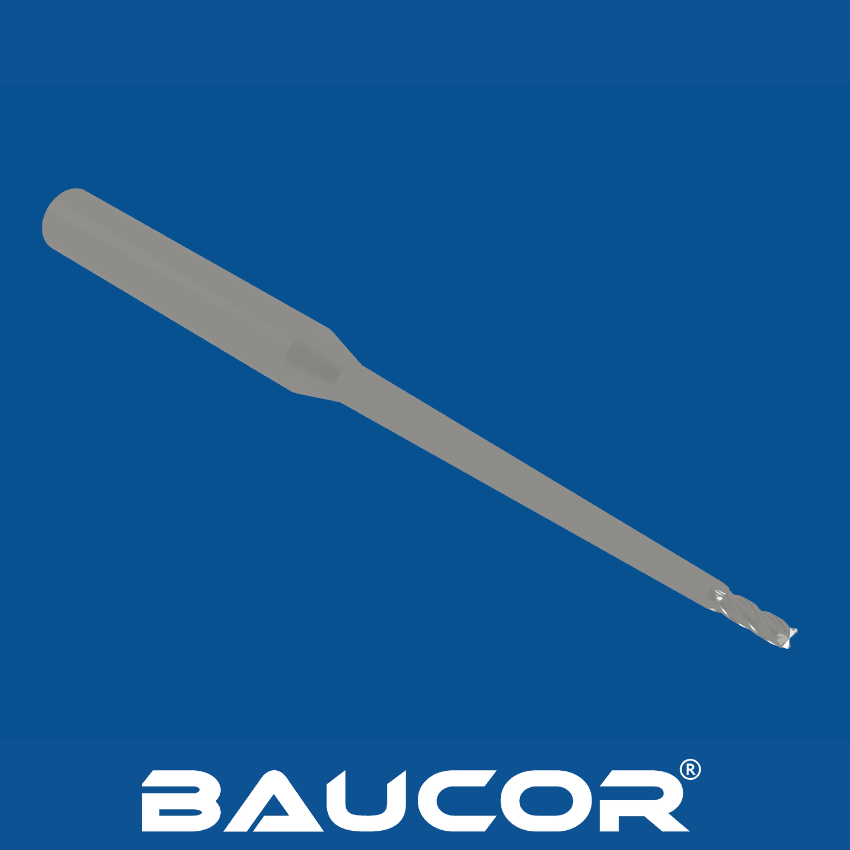
Walcowy frez prześwitu – narzędzie

Frezy prześwitu, zwane także frezami walcowymi, to niezbędne narzędzia w obróbce precyzyjnej. Ich produkcja wymaga starannego połączenia inżynierii materiałowej, zaawansowanej obróbki skrawaniem i kontroli jakości. Oto zestawienie kluczowych etapów:

1. Dobór materiału

  • Stal szybkotnąca (HSS): Częsty wybór dla frezów prześwitu ogólnego przeznaczenia dzięki połączeniu wytrzymałości, odporności na ciepło i opłacalności.
  • Węglik wolframu: Zapewnia wyjątkową twardość i odporność na zużycie, idealny do produkcji wielkoseryjnej i obróbki twardszych materiałów.
  • Powłoki: Zaawansowane powłoki, takie jak TiN, TiAlN lub CrN, można nanieść, aby jeszcze bardziej zwiększyć odporność na zużycie, zmniejszyć tarcie i wydłużyć trwałość narzędzia.

2. Formowanie półfabrykatu

  • Surowiec jest cięty i z grubsza kształtowany w cylindryczny półfabrykat, z niewielkim naddatkiem na kolejne operacje obróbki.

3. Szlifowanie rowków

  • Wyspecjalizowane szlifierki CNC wykonują rowki śrubowe, które są niezbędne do skrawania i odprowadzania wiórów.
  • Geometria rowków (liczba rowków, kąt linii śrubowej itp.) jest starannie projektowana w zależności od przeznaczenia i obrabianego materiału.

4. Tworzenie geometrii czoła

  • Płaskie czoło i prostokątne krawędzie skrawające są szlifowane precyzyjnie, aby zapewnić dokładną geometrię skrawania.

5. Ostrzenie i wykańczanie

  • Krawędzie skrawające są dogładzane, aby uzyskać maksymalną ostrość.
  • Końcowe obróbki, takie jak polerowanie, mogą być stosowane w celu poprawy jakości powierzchni i przepływu wiórów.

6. Kontrola jakości

  • Rygorystyczne procesy kontroli zapewniają, że gotowy frez prześwitu spełnia wymagania dotyczące tolerancji wymiarowych, jakości krawędzi skrawających i jakości powierzchni.

Baucor produkuje precyzyjne frezy prześwitu i frezy walcowe przeznaczone do wymagających zastosowań obróbczych, w których liczą się dokładność, trwałość i stała wydajność.

W jakich rozmiarach Baucor produkuje walcowe frezy prześwitu?

Ogólne zakresy rozmiarów frezów prześwitu (frezów walcowych):

Średnica:

  • Metryczne: zwykle od 1mm do 20mm, ale możliwe są większe rozmiary.
  • Calowe: 1/8", 1/4", 3/8", 1/2" i inne rozmiary ułamkowe są powszechne.

Długość skrawająca:

Zależy od średnicy. Do wyboru są zwykle krótkie, standardowe i długie długości skrawające.

Średnica chwytu:

  • Dopasowany do rozmiaru oprawki narzędziowej Państwa maszyny CNC.
  • Dostępne są rozmiary metryczne i calowe.

Baucor może produkować frezy palcowe do różnorodnych zastosowań frezarskich, od zadań frezowania ogólnego przeznaczenia po wykonywanie skomplikowanych profili i złożonych kształtów 3D.

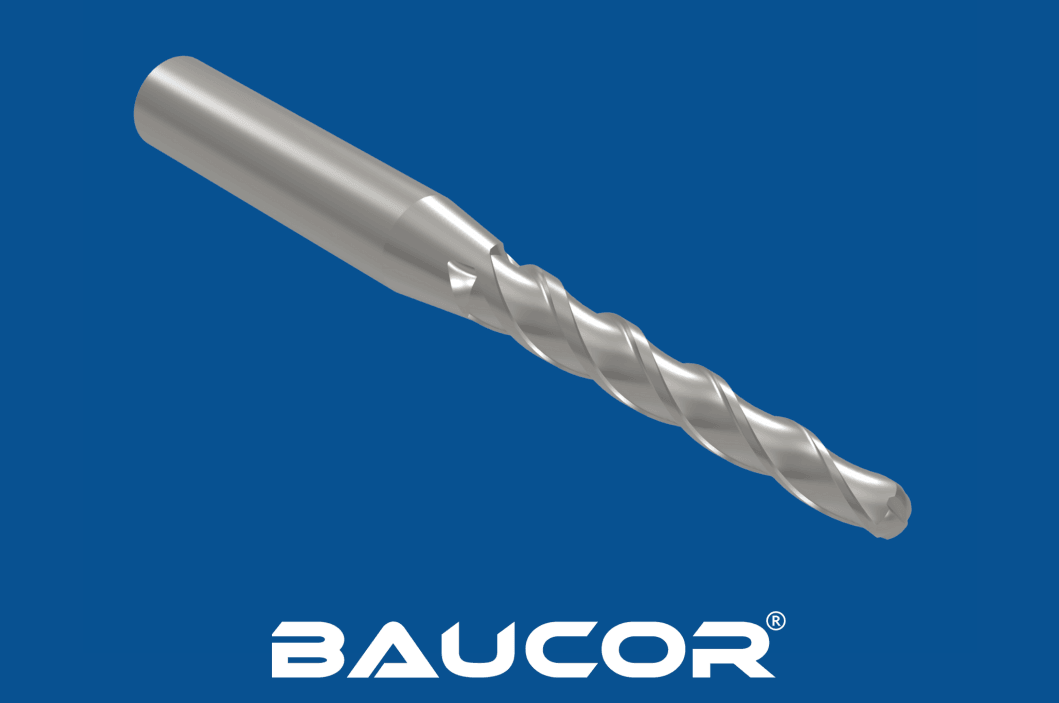
Frezy palcowe są dostępne w wielu rodzajach, takich jak frezy walcowe do wykonywania ostrych narożników, frezy kuliste do gładkiego konturowania oraz frezy zdzierające do szybkiego usuwania materiału. Nadają się do materiałów takich jak metale, tworzywa sztuczne i kompozyty. Baucor może wykonywać frezy palcowe w wysoce specjalistycznych rozmiarach i konfiguracjach dostosowanych do Państwa wymagań. Prosimy o kontakt w celu uzyskania szczegółowych informacji o wymiarach i możliwościach dostosowania, aby idealnie spełnić Państwa potrzeby frezowania.
Z jakich materiałów wykonuje się walcowe frezy prześwitu?

Popularne materiały

Stal szybkotnąca (HSS):

  • Zalety: Dobra wytrzymałość, odporność na ciepło i przystępna cena.
  • Zastosowania: Obróbka ogólnego przeznaczenia różnych materiałów. Dobrze sprawdza się przy miększych stalach, aluminium i tworzywach sztucznych.

Stal szybkotnąca z kobaltem (HSS-Co):

  • Zalety: Większa twardość, odporność na zużycie i odporność na ciepło niż standardowa stal HSS.
  • Zastosowania: Obróbka trudniejszych materiałów, takich jak stal nierdzewna i twardsze stopy.

Pełny węglik wolframu:

  • Zalety: Wyjątkowa twardość, odporność na zużycie i sztywność. Umożliwia wyższe prędkości skrawania i dłuższą trwałość narzędzia.
  • Zastosowania: Produkcja wielkoseryjna, obróbka twardych materiałów (stali narzędziowych, stali hartowanych, żeliwa) i materiałów ściernych.

Rzadziej stosowane materiały specjalistyczne

Stale metalurgii proszków (PM):

  • Zalety: Łączą wytrzymałość stali HSS z odpornością na zużycie węglika spiekanego. Można je komponować o określonych właściwościach do niszowych zastosowań.

Ceramika:

  • Zalety: Ekstremalna twardość i odporność na ciepło, umożliwiające obróbkę przy bardzo wysokich prędkościach.
  • Zastosowania: Specjalistyczne zastosowania dla stopów wysokotemperaturowych i bardzo twardych materiałów. Bardziej kruche niż węglik spiekany, dlatego wymagają ostrożnego użytkowania.
Powłoki

Powłoki stosuje się często, aby poprawić działanie frezu prześwitu niezależnie od materiału bazowego:

  • Azotek tytanu (TiN): Powłoka ogólnego przeznaczenia, która poprawia odporność na zużycie i zmniejsza tarcie.
  • Azotek tytanowo-aluminiowy (TiAlN): Większa twardość i odporność na utlenianie w zastosowaniach wysokotemperaturowych.
  • Azotek chromu (CrN): Dobry do obróbki materiałów nieżelaznych i tworzyw sztucznych dzięki niskiemu tarciu.
  • Powłoka diamentopodobna (DLC): Zapewnia ekstremalną odporność na zużycie i niskie tarcie w specjalistycznych zastosowaniach.

Jakie powłoki poprawiają właściwości walcowych frezów prześwitu?

Powszechne powłoki:

  • Azotek tytanu (TiN): Wszechstronna powłoka ogólnego przeznaczenia, która zwiększa odporność na zużycie, zmniejsza tarcie i poprawia jakość powierzchni.
  • Azotek tytanowo-aluminiowy (TiAlN): Zwiększa twardość i stabilność termiczną, dzięki czemu idealnie nadaje się do obróbki w wysokich temperaturach i twardszych materiałów.
  • Węgloazotek tytanu (TiCN): Łączy odporność na zużycie i właściwości smarne, przydatne w przypadku różnych materiałów
  • Azotek chromu (CrN): Zapewnia dobrą odporność na zużycie i niski współczynnik tarcia, korzystne przy obróbce metali nieżelaznych i tworzyw sztucznych.

Powłoki specjalistyczne:

  • Azotek aluminiowo-tytanowy (AlTiN): Doskonale sprawdza się w obróbce z dużą prędkością, zwłaszcza na sucho, dzięki znakomitej odporności na ciepło.
  • Azotek aluminiowo-chromowy (AlCrN): Zapewnia lepszą odporność na utlenianie i zużycie w jeszcze wyższych temperaturach niż AlTiN.
  • Powłoka diamentopodobna (DLC): Zapewnia wyjątkową odporność na zużycie i niskie tarcie w wymagających zastosowaniach, często stosowana do obróbki materiałów ściernych.
  • Powłoki wielowarstwowe: Połączenia różnych powłok tworzące dopasowaną powierzchnię o określonych właściwościach (np. warstwa wierzchnia odporna na zużycie na wytrzymałej warstwie bazowej).

Czynniki wpływające na wybór powłoki

Optymalna powłoka frezu prześwitu zależy od:

  • Materiał obrabianego przedmiotu: Materiały twarde lub ścierne wymagają twardszych, bardziej odpornych na zużycie powłok.
  • Warunki obróbki: Wysokie prędkości i temperatury wymagają powłok o wyjątkowej stabilności termicznej.
  • Smarowanie: Obróbka na sucho może wymagać powłok o niższym współczynniku tarcia.
  • Oczekiwana trwałość narzędzia i koszt: Zaawansowane powłoki zazwyczaj wydłużają trwałość narzędzia, ale kosztują więcej.

POPROŚ O WYCENĘ

Gdzie stosuje się walcowe frezy prześwitu?

Frezy prześwitu (frezy walcowe) to niezwykle wszechstronne narzędzia, stosowane w szerokim spektrum branż. Oto zestawienie ich głównych zastosowań:

Kluczowe branże i zastosowania

  • Produkcja (ogólna):
  • Frezowanie rowków: Wykonywanie rowków, kanałów i wpustów w różnych elementach.
  • Planowanie: Uzyskiwanie płaskich, gładkich powierzchni zapewniających prawidłowe pasowanie części.
  • Frezowanie progów: Wykonywanie prostokątnych progów, stopni i kieszeni w przedmiotach obrabianych.
  • Profilowanie: Tworzenie złożonych kształtów i konturów.
  • Przemysł lotniczy: Obróbka lekkich stopów o wysokiej wytrzymałości na elementy statków powietrznych.
  • Motoryzacja: Obróbka części silników, elementów skrzyń biegów i form odlewniczych.
  • Medycyna: Produkcja narzędzi chirurgicznych, implantów i precyzyjnych komponentów do wyrobów medycznych.
  • Produkcja form i matryc: Wykonywanie skomplikowanych form do tworzyw sztucznych, metali i innych materiałów.
  • Obróbka drewna: Choć nie jest to częste, frezy prześwitu można stosować do kształtowania drewna i materiałów kompozytowych.
  • Elektronika: Wykonywanie rowków i kieszeni w płytkach drukowanych i innych komponentach elektronicznych.

Konkretne przykłady

  • Frezowanie rowka na pierścień osadczy w zespole mechanicznym.
  • Wykonywanie płaskiej powierzchni na przedmiocie pod precyzyjny montaż innego komponentu.
  • Frezowanie prostokątnego progu do dokładnego pozycjonowania w przyrządzie.
  • Profilowanie krawędzi części w celu uzyskania określonego kształtu.
  • Wykonywanie form do wtryskowego formowania części z tworzyw sztucznych.

Dlaczego frezy prześwitu są popularne

Ich wszechstronność wynika z:

  • Prostokątnej geometrii skrawania: Możliwość wykonywania zarówno pionowych, jak i poziomych elementów w przedmiocie obrabianym.
  • Szerokiego zakresu rozmiarów: Dostępne w małych średnicach do prac precyzyjnych i w większych średnicach do intensywnego usuwania materiału.
  • Zgodności z materiałami: Dostępne w wersjach HSS i z węglika spiekanego oraz z powłokami odpowiednimi do różnych metali, tworzyw sztucznych i kompozytów.

Narzędzia te są zaprojektowane tak, aby zapewniać dokładne skrawanie w szerokiej gamie materiałów, dzięki czemu każdy frez walcowy CNC idealnie nadaje się do precyzyjnego frezowania i obróbki skrawaniem.

Które branże wykorzystują walcowe frezy prześwitu?

Frezy prześwitu (frezy walcowe) są niezwykle wszechstronne i znajdują zastosowanie w wielu branżach. Oto zestawienie najważniejszych z nich:

Kluczowe branże

  • Produkcja ogólna: To najszersza kategoria, w której frezy prześwitu są niezbędne. Stosuje się je do frezowania rowków, planowania, frezowania progów i profilowania w różnych sektorach produkcji.
  • Przemysł lotniczy: Obróbka lekkich stopów o wysokiej wytrzymałości (jak aluminium i tytan) na elementy statków powietrznych wymaga precyzji i trwałości frezów prześwitu.
  • Motoryzacja: Frezy prześwitu są intensywnie wykorzystywane w produkcji elementów silników, skrzyń biegów oraz przy wykonywaniu form do odlewania różnych części samochodowych.
  • Medycyna: Precyzja wymagana dla narzędzi chirurgicznych, implantów i wyrobów medycznych często opiera się na obróbce frezami prześwitu.
  • Produkcja form i matryc: Wykonywanie złożonych i skomplikowanych form do tworzyw sztucznych, metali i innych materiałów często wiąże się z różnymi zastosowaniami frezów prześwitu.
  • Narzędziownie: Zakłady produkujące narzędzia i matryce na zamówienie w dużym stopniu polegają na frezach prześwitu ze względu na ich wszechstronność w frezowaniu różnych kształtów i materiałów.

Inne branże (rzadsze, ale nadal istotne)

  • Obróbka drewna: Choć nie jest to tak dominujące jak w obróbce metali, frezy prześwitu można stosować do kształtowania drewna i materiałów kompozytowych.
  • Elektronika: Można ich używać do wykonywania rowków i kieszeni w płytkach drukowanych i innych komponentach elektronicznych.

Dlaczego frezy prześwitu są tak szeroko stosowane

  • Wszechstronność: Ich prostokątna geometria pozwala na wykonywanie rowków, płaskich powierzchni, progów, a nawet niektórych profili.
  • Zgodność z materiałami: Są dostępne w wersjach materiałowych i z powłokami odpowiednimi do obróbki różnych metali, tworzyw sztucznych i kompozytów.
  • Zakres rozmiarów: Dostępność małych i dużych średnic pozwala stosować je zarówno w obróbce precyzyjnej, jak i w ciężkiej.

Na jakich maszynach stosuje się walcowe frezy prześwitu?

Maszyny, w których stosuje się frezy prześwitu

Frezy prześwitu (frezy walcowe) są stosowane głównie we frezarkach CNC (sterowanie numeryczne komputerowe). Oto zestawienie:

  • Pionowe centra obróbcze CNC (VMC): To najczęstszy typ maszyny dla frezów prześwitu. Centra VMC mają wrzeciono ustawione pionowo, a przedmiot jest przesuwany na stole ze sterowaniem w osiach X, Y, a czasem Z.
  • Poziome centra obróbcze CNC (HMC): Podobne w koncepcji do VMC, ale wrzeciono jest ustawione poziomo. Centra HMC są często używane do cięższych przedmiotów lub do obróbki wielu stron części w jednym zamocowaniu.
  • Frezarki CNC (ogólnie): Obejmują szerszą kategorię maszyn CNC zdolnych do mocowania i precyzyjnego sterowania frezem prześwitu. W tej kategorii mieszczą się zarówno VMC, jak i HMC.
  • Frezarki portalowe CNC: Choć są przeznaczone głównie do drewna i tworzyw sztucznych, niektóre mocniejsze frezarki portalowe CNC można przystosować do frezowania miększych metali frezami prześwitu.

Dlaczego maszyny CNC są idealne

  • Precyzja i dokładność: Maszyny CNC zapewniają wysoki poziom precyzji i powtarzalności potrzebny do skutecznego stosowania frezów prześwitu.
  • Sztywność: Maszyny CNC mają solidną konstrukcję, co ogranicza drgania, a tym samym zapewnia dobrą jakość powierzchni i dłuższą trwałość narzędzia.
  • Automatyzacja: Możliwość programowania złożonych operacji obróbki na maszynach CNC zapewnia wydajność i powtarzalność przy stosowaniu frezów prześwitu.

Dodatkowe uwagi

  • Oprawki narzędziowe: Frezy prześwitu wymagają kompatybilnej oprawki narzędziowej (np. oprawki do frezów lub uchwytu zaciskowego), aby zamocować je we wrzecionie maszyny CNC.
  • Mocowanie przedmiotu: Pewne zamocowanie przedmiotu jest kluczowe dla bezpieczeństwa i dokładności przy stosowaniu frezów prześwitu w środowisku CNC.

Jakie wsparcie projektowe i inżynieryjne zapewnia Baucor w zakresie walcowych frezów prześwitu?

Wsparcie w projektowaniu

  • Wykonanie na zamówienie: Współpraca z klientami przy projektowaniu frezów prześwitu o określonej geometrii, wymiarach i tolerancjach do wyjątkowych zastosowań.
  • Dobór materiału: Rekomendowanie optymalnego materiału podłoża (HSS, gatunki węglika spiekanego itp.) i powłok w zależności od materiału obrabianego przedmiotu, parametrów obróbki i oczekiwanej trwałości narzędzia.
  • Optymalizacja wydajności: Wykorzystanie oprogramowania projektowego i symulacji do zaproponowania geometrii rowków, kątów linii śrubowej i innych cech, które poprawiają odprowadzanie wiórów, zmniejszają siły skrawania i podnoszą ogólną wydajność.

Wsparcie inżynieryjne

  • Zalecenia dotyczące parametrów obróbki: Doradztwo w zakresie prędkości skrawania, posuwów, głębokości skrawania i strategii smarowania, aby zoptymalizować pracę narzędzia w konkretnych ustawieniach.
  • Rozwiązywanie problemów procesowych: Analiza wyzwań obróbczych i proponowanie modyfikacji narzędzia, korekt parametrów lub alternatywnych metod mocowania, aby rozwiązać takie problemy jak drgania, słaba jakość powierzchni czy nadmierne zużycie narzędzia.
  • Analiza metodą elementów skończonych (MES): W razie potrzeby wykorzystanie zaawansowanych symulacji do przewidywania sił skrawania, ugięcia narzędzia i zachowania termicznego w wymagających warunkach, co pozwala zoptymalizować konstrukcję narzędzia i parametry procesu.
  • Testy zastosowań: Dysponowanie zapleczem do testowania prototypów lub nowych konstrukcji frezów prześwitu w realistycznych scenariuszach obróbki, weryfikowanie wydajności i dopracowywanie konstrukcji przed rozpoczęciem produkcji.

Dodatkowe usługi wsparcia

  • Regeneracja i ponowne powlekanie narzędzi: Oferowanie usług wydłużających żywotność zużytych frezów prześwitu poprzez odtworzenie krawędzi skrawających i ponowne nałożenie powłok.
  • Materiały edukacyjne: Opracowywanie przewodników technicznych, webinarów lub szkoleń, które pomagają klientom lepiej zrozumieć zastosowania frezów prześwitu i dobre praktyki.

Ważne kwestie

  • Zakres wsparcia oferowanego przez Baucor będzie zapewne zależał od potrzeb klienta i skali projektu.
  • Silne kompetencje projektowe i inżynieryjne są dla nas niezbędne, aby skutecznie świadczyć te kompleksowe usługi.

WSPARCIE INŻYNIERYJNE NA NAJWYŻSZYM POZIOMIE

Usługi wsparcia inżynieryjnego

Wiedza inżynierska na każdym etapie

Baucor oferuje rozwiązania w zakresie produkcji i inżynierii na zamówienie, dopasowane do Państwa konkretnych potrzeb, w różnych branżach.

Projektowanie pod kątem wytwarzalności (DFM)

Optymalizacja projektu pod kątem produkcji

Inżynierowie Baucor mogą przeanalizować Państwa projekt i przedstawić uwagi, które poprawią jego wytwarzalność, opłacalność i efektywność.

Rozwiązania prototypowe i produkcyjne

Rozwiązanie i skala dopasowane do Państwa potrzeb

Niezależnie od tego, czy potrzebują Państwo pojedynczego prototypu, czy produkcji seryjnej, inżynierowie Baucor chętnie podejmą współpracę. Prosimy o kontakt – omówimy, jak możemy urzeczywistnić Państwa pomysł.

Indywidualne rozwiązania inżynieryjne

Rozwiązania szyte na miarę dla klientów Baucor

Baucor specjalizuje się w unikalnych rozwiązaniach produkcyjnych i inżynieryjnych, zaprojektowanych tak, aby odpowiadać konkretnym potrzebom każdego klienta. Nasza wiedza obejmuje szeroki zakres branż i zastosowań.

Jakie są wytyczne projektowe dla walcowych frezów prześwitu?

Kluczowe elementy konstrukcji

Średnica:

  • Zależy od rozmiaru obrabianego elementu (szerokość rowka, powierzchnia planowania itp.).
  • Mniejsze średnice zapewniają lepszy dostęp do ciasnych miejsc, ale mają mniejszą sztywność.
  • Większe średnice zapewniają sztywność przy intensywnym usuwaniu materiału, ale mogą być ograniczone geometrycznie.

Długość skrawająca (długość części z rowkami):

  • Określa maksymalną głębokość skrawania w jednym przejściu.
  • Krótkie, standardowe i długie długości skrawające zapewniają elastyczność w różnych zastosowaniach.

Liczba rowków:

  • Większa liczba rowków poprawia jakość powierzchni i pozwala na wyższe posuwy.
  • Mniejsza liczba rowków poprawia odprowadzanie wiórów przy głębokich cięciach lub obróbce zgrubnej.
  • Zazwyczaj od 2-6 rowków.

Kąt linii śrubowej:

  • Wpływa na odprowadzanie wiórów, siły skrawania i drgania narzędzia.
  • Standardowe kąty linii śrubowej około 30° zapewniają dobry kompromis.
  • Duże kąty linii śrubowej (>45°) nadają się do miększych materiałów i operacji wykańczających.

Geometria czoła:

  • Czoło płaskie: standard do ogólnego frezowania rowków, planowania i frezowania progów.
  • Końcówka kulista: do profilowania i powierzchni zakrzywionych.
  • Promień (promień naroża): dodaje niewielki promień w narożach, co jest przydatne do zmniejszania koncentracji naprężeń w przedmiocie obrabianym.

Szyjka (podcięcie):

  • Zapewnia prześwit między chwytem narzędzia a przedmiotem obrabianym.
  • Niezbędna przy głębszych cięciach lub operacjach profilowania.
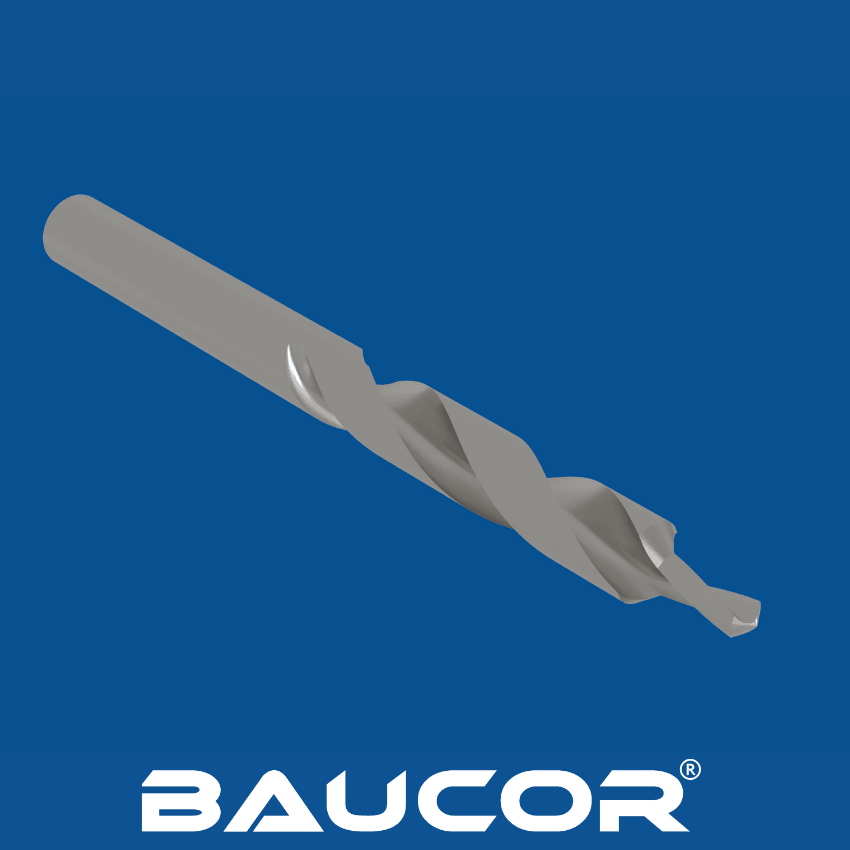
Średnica chwytu:

  • Musi odpowiadać możliwościom oprawki narzędziowej maszyny CNC.

Materiał:

HSS do zastosowań ogólnych i miększych materiałów.

HSS z kobaltem dla lepszej odporności na ciepło i obróbki trudniejszych materiałów.

Węglik spiekany do wysokich prędkości, twardych materiałów i długiej trwałości narzędzia.
Powłoki:

  • TiN, TiAlN, CrN, DLC i inne zwiększają odporność na zużycie, zmniejszają tarcie i poprawiają wydajność w konkretnych zastosowaniach.